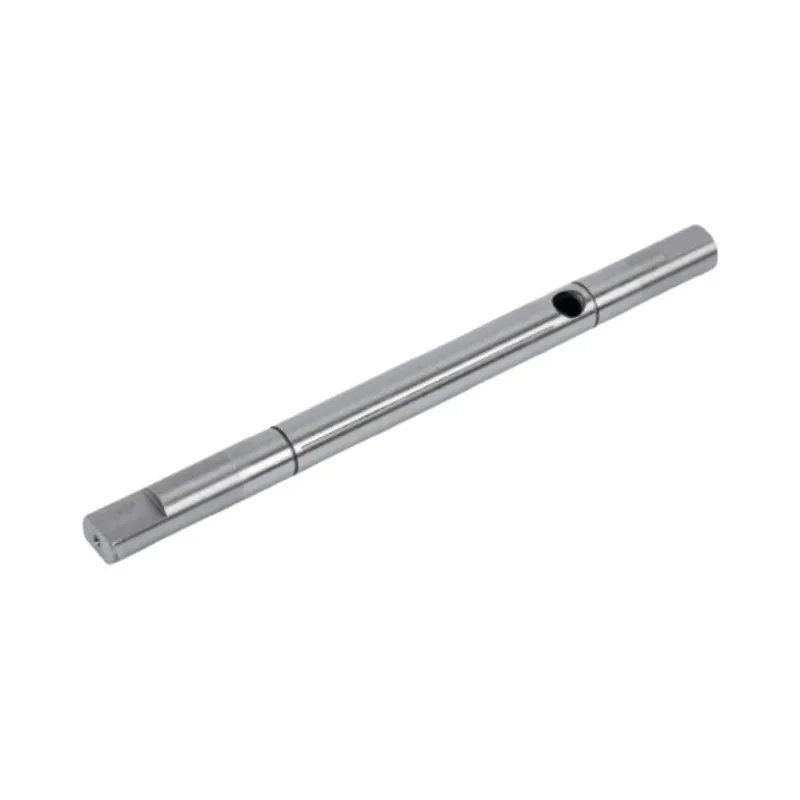
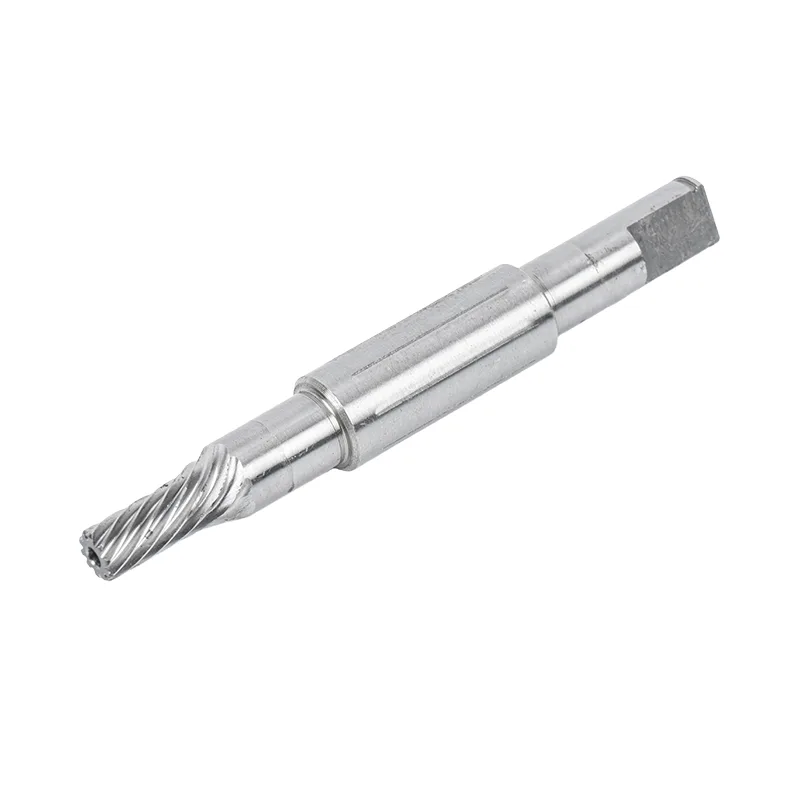
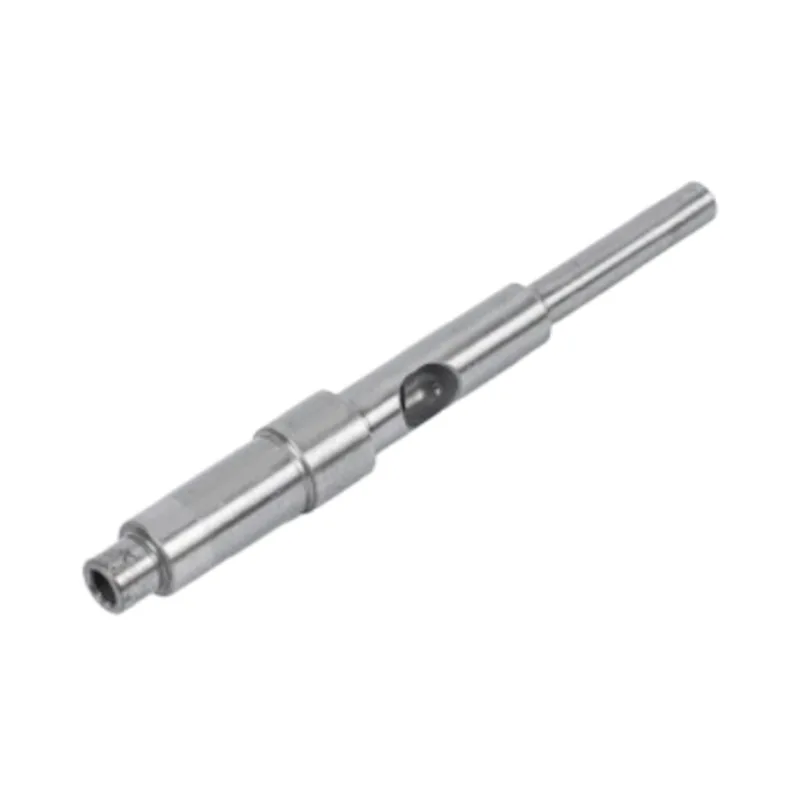
検査報告書では止まり穴が十分に深い場合でも、意図した位置の手前でインサートが停止することがあります。欠落している詳細は、多くの場合、底部プロファイルです。ドリル加工されたキャビティの最深点は、その全直径ボアの端ではありません。
図面レビューの出発点は、内部に入るコンポーネントです。何がそれを特定するのでしょうか?どこまで入らなければなりませんか?それは底に触れていますか、それとも透明なままにしておく必要がありますか?これらの答えにより、どの次元が厳密な制御に値するかが決まります。正確な深さの公差を間違ったフィーチャーに取り付けても、アセンブリの問題は解決されません。
まずは内径と深さを合わせて確認します
私たちのブラインドホールモーターシャフト仕様穴径は 2 ~ 30 mm、穴の深さは 5 ~ 150 mm をリストします。同じ製品ページでは、最大深さ対直径の比率が 10:1 とされていますが、比率がそれより大きい場合は技術的なレビューが必要です。
最後の条件により、範囲を読み取る方法が変わります。 2 mm のボアと 150 mm の深さはどちらもエンドポイントとしてリストされていますが、これらを組み合わせると 75:1 の穴が生成されます。カタログに記載されている番号だけで標準的な組み合わせではありません。
| 穴径 | スクリーニングに使用される深さ | 深さ ÷ 直径 | 図面レビュー結果 |
|---|---|---|---|
| 2mm | 20mm | 10:1 | 記載されている比率制限の場合。材質、プロファイル、公差、検査アクセスを確認します。 |
| 10mm | 100mm | 10:1 | 比率画面のみを通過します。その他の要件についてはまだ検討が必要です。 |
| 15mm | 150mm | 10:1 | 記載されている深さ制限と比率制限の両方で。 |
| 2mm | 150mm | 75:1 | 記載されている 10:1 の制限を超えている。これを日常的なカタログ構成として扱わないでください。 |
150 mm のスクリーニング深さの場合、10 で割ると 15 mm の穴が得られます。これは算術上の閾値であり、ボアを 15 mm に拡大することを推奨するものではありません。穴が大きくなると、壁が少なすぎたり、インサートの保持方法が変化したりする可能性があります。
比率のレビューでどの深さが使用されるかに同意します。図面で全直径の深さが指定されている場合、それを作成するためにドリルをさらに遠くまで到達させる必要がある場合があります。ツールリーチ、底部形状、切りくず排出は引き続きプロセスレビューの対象となります。
1 つの穴、3 つの異なる深さ
のようなメモ穴深さ10×20最後の数ミリが重要な場合、解釈の余地が多すぎます。断面図を使用して、制御されたサーフェスを特定します。
全径深さ
これは、底部プロファイルの直径が減少し始める前の、指定された円筒形ボアの軸方向の到達距離です。インサートに定義された長さの円筒嵌合が必要な場合は、その領域の寸法を記入します。口部の導入面取りは、ストレートボアと同じ接触を提供しません。
最深点の深さ
これは最も遠い内部点に到達します。円錐形のドリル底部が全直径領域を超えて伸びています。閉じた端の残りの材料をチェックする場合には重要ですが、平らな端のインサートがどこまで入るかを知ることはできません。
使用可能な取付長さ
これはドリルではなくアセンブリに属します。それは、嵌合部品の直径と端の形状、その位置決めショルダー、口の面取り、および必要な底部クリアランスによって異なります。より小さいインサートや面取りされたインサートがテーパー底の一部に入る場合があります。ぴったりとフィットする平らな端のインサートはそうでない場合があります。嵌合プロファイルを一緒に確認してください。
当社の工場出荷時の見解: インサートを肩部に固定する必要がある場合は、その肩部を位置決めフィーチャーにし、穴の底までのクリアランスを定義します。底部でインサートを配置する必要がある場合は、その接触形状とアセンブリデータムからの関連する深さを指定します。その選択を一般的な穴あけメモに任せないでください。
平底の要件にも詳細が必要です。必要な軸受面積、許容されるコーナー半径、および中央のくぼみが許可されるかどうかを明記します。平底ドリルとして説明される工具は、その名前だけでは、キャビティ内に残されるすべての形状を定義するわけではありません。
許容される最悪の寸法で端壁を計算します。
ボアの後ろに残された公称距離は最小壁ではありません。両方とも同じ面から参照される、許容される最短の外側の長さと許容される最も深い内部フィーチャーを使用します。
代わりに 20.00 mm の寸法が最深点を制御する場合、同じ外側の長さは 24.95 − 20.02 = 4.93 mm になります。この3mmの差は、すべて奥行き寸法の意味によるものです。 ±0.02mm 締めてもこの曖昧さは解消されません。
この計算ではジオメトリのみがチェックされます。 1.93 mm の壁がトルク、曲げ、挿入荷重、内圧、または疲労の下で安全であることは確立されていません。材料、熱処理、および完全なシャフト形状については、依然として設計評価が必要です。
放射状壁を個別に確認してください。円形シャフトセクションの中心にある円形ボアの場合、公称半径方向壁は次のようになります。(外径−内径)/2。オフセットボアでは、片側の壁が薄くなります。最大外径だけでなく、周囲のシャフトの最小セクションおよび近くの溝または交差穴に対して穴を確認してください。
アセンブリで必要な部分に精度を持たせる
Guanshuo の止まり穴製品データには、穴径公差 ±0.01 mm、深さ公差 ±0.02 mm、穴とジャーナルの同軸度 ≤0.01 mm、穴内壁粗さ Ra ≤ 0.8 μm がリストされています。これらは異なるコントロールです。他のものに代わるものはありません。
| リストされた止まり穴パラメータ | コントロールに役立つもの | 図面にまだ必要なもの |
|---|---|---|
| 穴径±0.01mm | 許容内径 | 嵌合部品の制限と意図されたクリアランスまたは干渉。制御されたボア領域を特定します。 |
| 深さ±0.02mm | 指定された深さフィーチャーの軸方向の位置 | 基準面と、寸法が円柱、座面、または最深点で終了するかどうか。 |
| ボアとジャーナルの同軸度 ≤0.01 mm | 内部機能と外部機能の関係 | 機能ジャーナルデータ、適用可能な図面規格、および合意された検証方法。これを面振れと呼び直さないでください。 |
| 内壁Ra≦0.8μm | ボア表面テクスチャ | 表面領域、評価要件、および測定へのアクセス。直径や底面の平坦度は指定されていません。 |
クリアランスの例として、10.00 ±0.01 mm のボアと 9.97 ±0.01 mm のインサートでは、直径クリアランスの最小値は 9.99 − 9.98 = 0.01 mm、最大値は 10.01 − 9.96 = 0.05 mm になります。これらは例示的な制限であり、推奨される適合性ではありません。機能するかどうかは、温度、保持、位置合わせ、および組み立ての要件によって異なります。
理由もなくより厳しい内径公差を追加するよりも、これら 2 つの嵌合寸法を一緒に検討することをお勧めします。短い領域のみでインサートが見つかった場合は、その領域を特定します。キャビティの残りの部分は、設計に応じてクリアランス スペースとして機能する場合があります。
ブラインド キャビティは、一方の端から入り、もう一方の端が閉じたままになるコンポーネントに適しています。あスルーホールモーターシャフト連続した通路に適しています。設計に別の適切な通路が含まれていない限り、反対側の端から出る必要があるケーブルまたは流体ルートには止まり穴を選択しないでください。また、閉端だけでは密閉アセンブリや侵入保護定格は確立されません。
クローズドエンドが加工と検査を変える
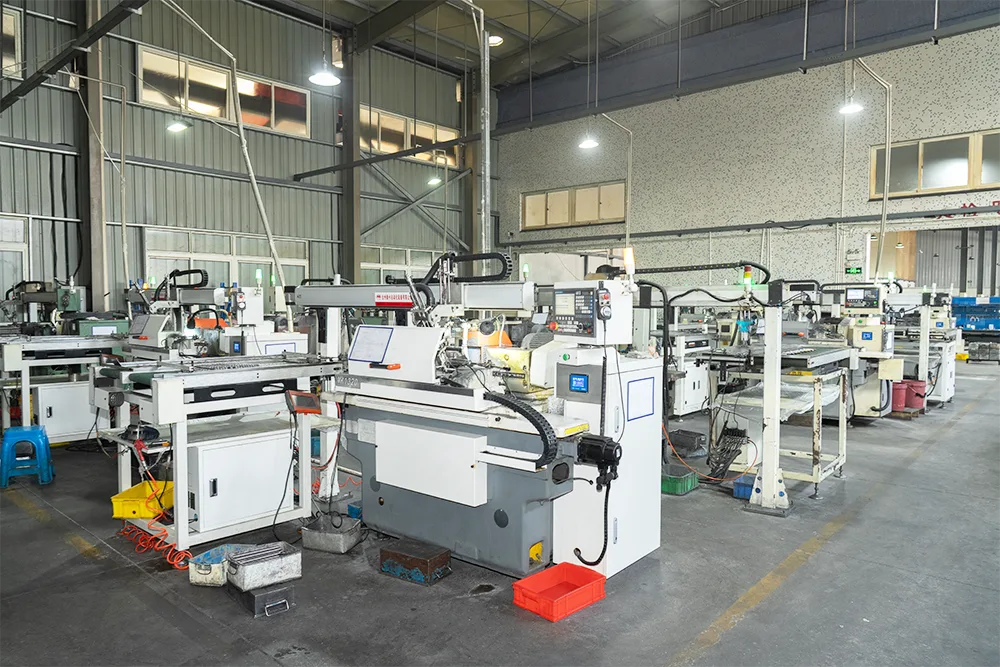
Guanshuo は止まり穴シャフトに CNC 旋削とボーリングを使用しています。製造の観点から見ると、難しい問題は、単に切削工具が深さまで到達できるかどうかだけではありません。切りくずは表面を損傷することなく穴から出なければならず、工具は安定した状態を維持し、完成した形状は測定可能でなければなりません。
到達距離が長く、アクセスが制限されているため、材料とチップの排出戦略が重要になります。内部溝、タイトなボアフィット、および制御された底面を追加する絞りでは、単純なクリアランス キャビティとは異なる手順が必要になる場合があります。どこでも同じ仕上がりを求める前に、どの機能が機能を果たすかを特定します。
検査時に口を測定しても、かみ合い長さ全体の内径サイズは確立されません。同様に、円錐に接触する深度プローブは、その接触形状と測定方法がそのプロファイルを考慮していない限り、全直径の深さを確立できません。
| 要件 | メーカーの意見に同意 |
|---|---|
| インサートのかみ合い | チューブ内径の確認場所と使用可能な円筒長さの確認方法。 |
| 底部のクリアランスまたは座面 | 深さ測定がどの表面に接触するか、底面プロファイルをどのように検証するか。 |
| シャフトとのアライメント | どの作業ジャーナルがデータムを確立するのか、また検査方法が必要な内部領域に達しているかどうか。 |
| 清潔さ | 許容される残留チップまたは汚染、検査アクセス、および洗浄後の保護。アプリケーション固有の許容基準を使用します。 |
| 最終状態 | サイズ、形状、粗さが熱処理や最終表面処理後に適用されるかどうか。 |
機能ゲージは、定義された嵌合エンベロープをチェックするのに役立ちますが、すべてのサイズ、質感、幾何学的要件を自動的に証明するわけではありません。受け入れられる特性の測定方法を選択します。私たちのモーターシャフト検査ガイド幅広のシャフトチェックをカバーします。ブラインドキャビティには独自のアクセスとコンタクトポイントのレビューが必要です。
穴の直径だけでなく、嵌合の詳細情報も送信してください
有用な見積検討のために、シャフトセクションを挿入図または関連する寸法と一緒に送信してください。 Guanshuo のブラインドホール カスタマイズ プロセスでは、内部コンポーネントの図面または物理サンプルを受け入れます。含む:
- キャビティの目的と、内部コンポーネントを配置または保持する機能。
- ボアサイズの制限、必要な嵌合長さ、底部クリアランスまたは着座要件、および許容される底部プロファイル。
- 最小の端壁と半径方向の壁、および近くのねじ山、溝、または交差穴。
- 材料、熱処理条件、最終表面要件、および機能ジャーナルデータ。
- 検査および清浄度の許容基準と、適合性が重要となる嵌合部品の制限。
図面の改善で最も役立つのは、多くの場合、1 つの明確な深さ参照を持つ断面図です。設計、加工、検査を同じ組み立て条件に向けて行うことができます。
よくある質問
止まり穴の深さが 20 mm ということは、インサートが 20 mm まで挿入できることを意味しますか?
必ずしもそうとは限りません。この寸法は、全直径の穴ではなく、最も深いドリル先端を指す場合があります。使用可能な取り付け長さは、インサートの直径、端部プロファイル、位置決め機能、および必要なクリアランスによっても異なります。
Guanshuo は記載されている範囲内で 2 mm の穴を深さ 150 mm に加工できますか?
この組み合わせにより、深さ対直径の比率は 75:1 となり、記載されている制限値 10:1 を超えます。直径 2 ~ 30 mm と深さ 5 ~ 150 mm の個別の範囲では、すべての組み合わせが承認されるわけではありません。比率が大きい場合は、技術的な検討が必要です。
止まり穴の最小端壁を計算するにはどうすればよいですか?
同じ基準面を使用して、開口面から閉端までの最小長さから最大最深点深さを減算します。深さが全直径領域に指定されている場合は、追加の底部プロファイル深さの最大値を含めます。結果は幾何学的なクリアランスであり、強度の承認ではありません。
すべての止まり穴モーター シャフトの底部は平らでなければなりませんか?
いいえ。アセンブリで必要な場合は、制御された底部座面を指定してください。インサートが他の場所にあり、底部を通過する場合は、許可されているドリル底部プロファイルで十分な場合があります。必要な接触面積、コーナー半径、中央凹部の許容値を定義します。
Ra ≤0.8 μm は止まり穴の内壁を表しますか?
はい。 Guanshuo の止まり穴製品仕様には、内壁の Ra ≤0.8 μm が記載されています。必要な表面領域と検査条件を図面に記載します。粗さの値は、ボアの適合性、位置合わせ、または底部の平坦度を確立するものではありません。