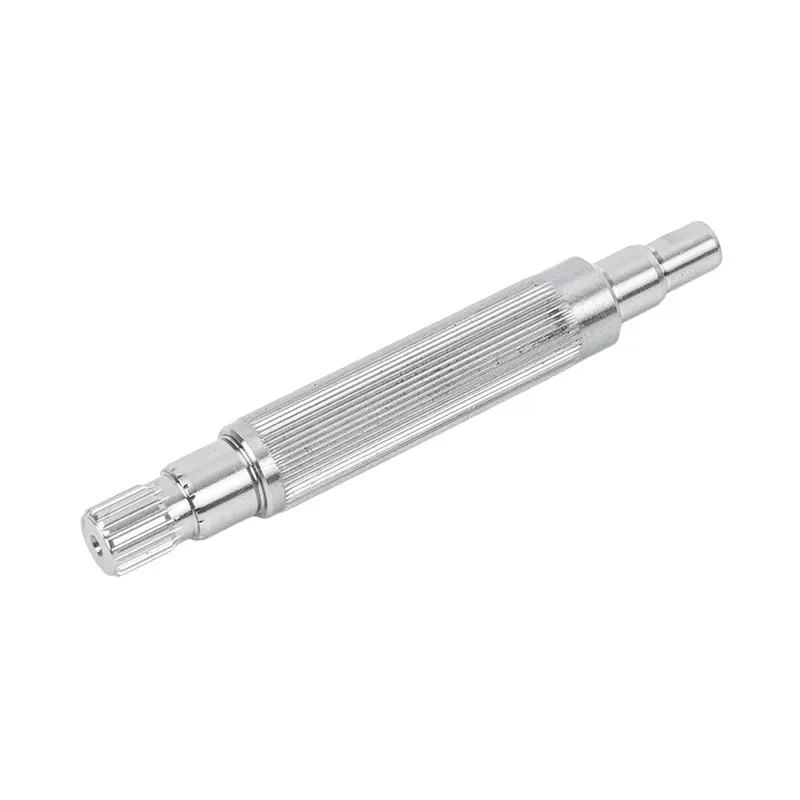
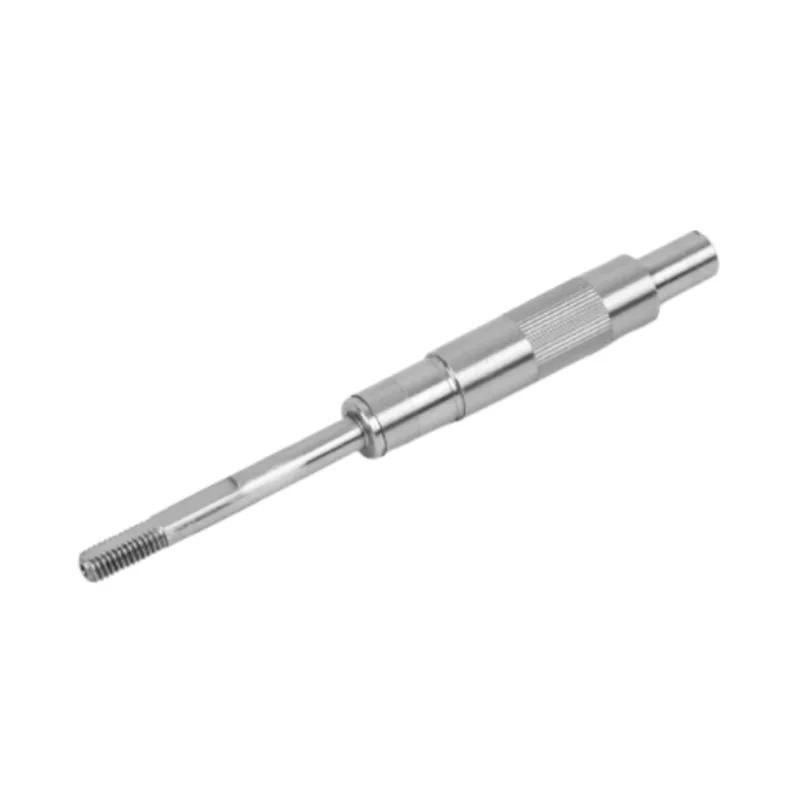
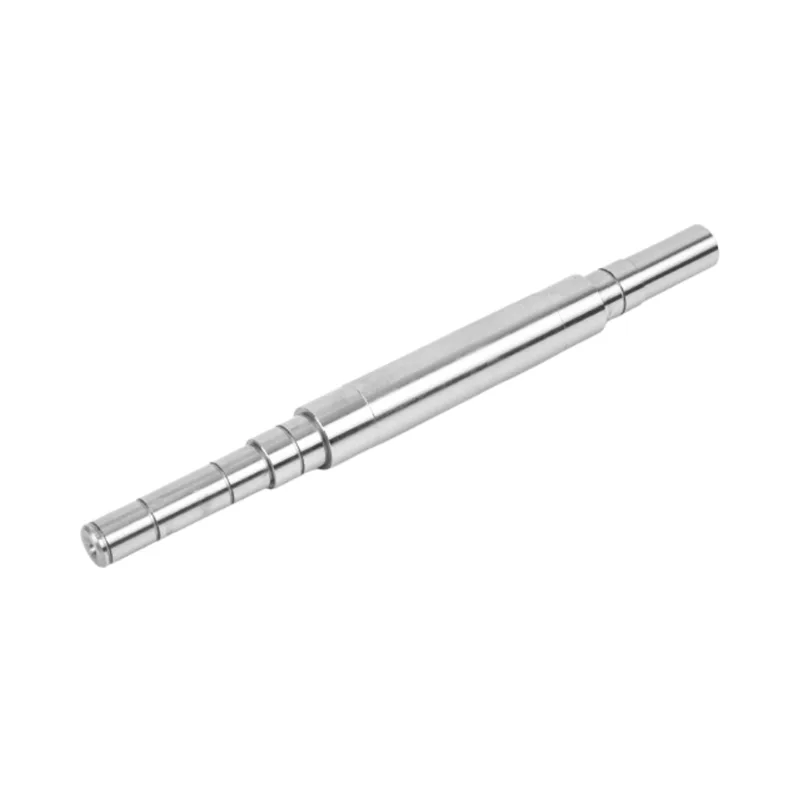
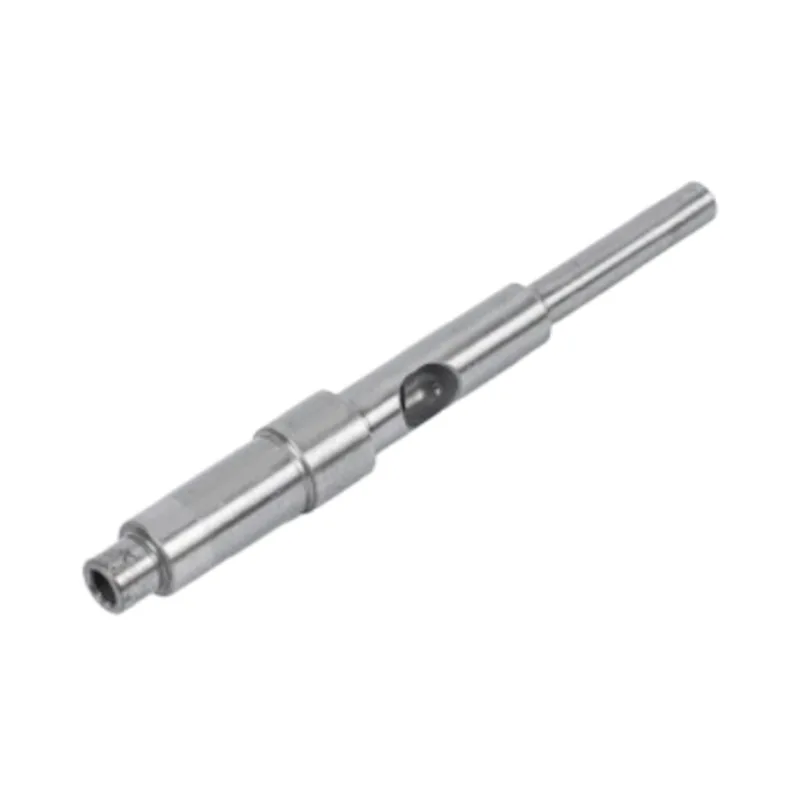
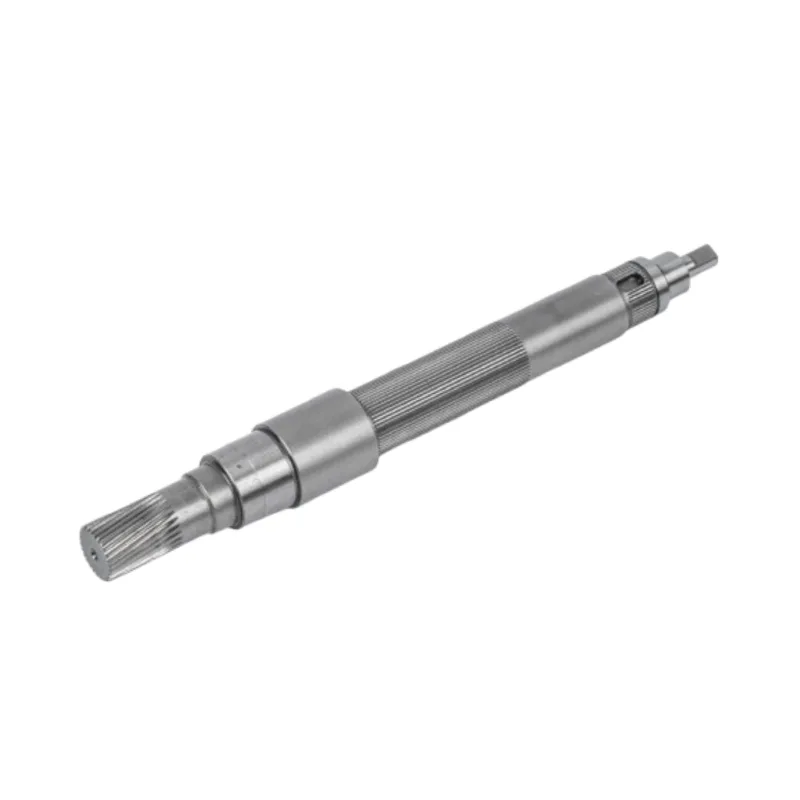
簡単な回答精密シャフト加工では、材料検査、CNC 旋削とフライス加工、スプラインまたは歯車の切断、熱処理、精密研削、最終検査の 6 つのステーションを経て、鋼棒が完成したモーター シャフトに変わります。熱処理により金属が移動するため、研削は常に硬化後に行われます。この順序により、完成したシャフトの公差 IT5 ~ IT6、真直度 0.01 mm 以内、および表面仕上げ Ra≤0.4 μm が維持されます。
完成したモーターシャフトシンプルに見えます。明るい鉄筋、数段の階段、おそらく鍵穴。その外観に隠されているのは、6 台のマシン、2 つの部門、および正しい順序で行われなければならない一連の決定のルートです。順番を間違えるとシャフトがスクラップになってしまいます。この記事では、Guanshuo Precision のフロアをステーションごとに歩き回り、それぞれが完成部品にどのような影響を与えているかを説明します。
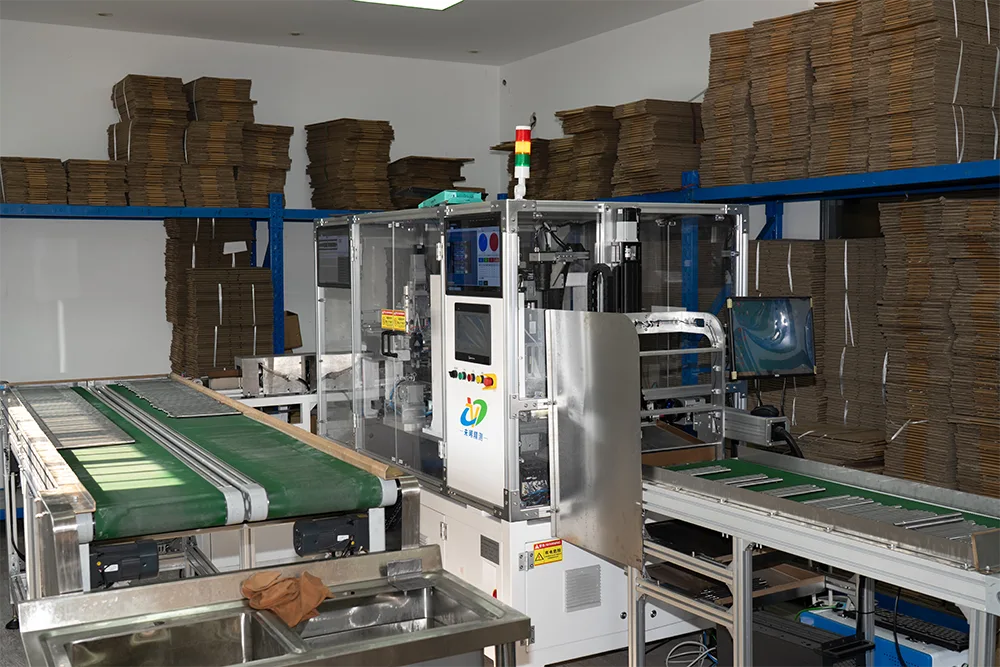
すべてのシャフトは同じバックボーンに従っています。シンプルなシャフトはステーションを 1 つまたは 2 つスキップします。硬化されたスプラインシャフトは 6 つすべてを使用します。
| # | 駅 | 設定する内容 |
|---|---|---|
| 1 | 入荷検査 | グレード、化学的性質、バーの状態 |
| 2 | CNC 旋削とフライス加工 | 直径、段数、ねじ山、キー溝 |
| 3 | ホブ加工とスプライン加工 | スプラインとギアの歯 |
| 4 | 熱処理 | 硬さ、強度、疲労寿命 |
| 5 | 円筒研削およびセンタレス研削 | 仕上がり寸法、真円度、仕上がり |
| 6 | 最終検査 | 部品が図面と一致していることの証明 |
シャフトは棒材から始まります。単一のカットが行われる前に、バーが図面に対してチェックされます。グレード、工場証明書、直径、表面状態がすべて検証されます。
このステーションは事務手続きのように見えますが、最も高価な種類の失敗を防ぐことができます。間違ったグレードが工場に入っても、熱処理が硬度に達しないまで誰も気づきません。その時までに、加工時間はすでに費やされています。 Guanshuo は 45# 炭素鋼、40Cr および 4140 合金鋼、20CrMnTi 肌硬化鋼、および 304 または 316L ステンレスでシャフトを製造しているため、グレードの混乱はここで巻き込まれる本当のリスクです。
ここでシャフトの形が決まります。バーを大まかな直径に回転させ、段を切り出し、フライス加工でキー溝、平面、十字穴を追加します。
重要な詳細は、どれだけのセットアップが必要かということです。パーツのクランプを解除したり再度クランプしたりするたびに、フィーチャー間に小さな誤差が生じます。ターンミルマシンは、1 回のクランプで旋削フィーチャーとフライスフィーチャーを切断するため、キー溝はその直径に忠実に保たれます。 Guanshuo は、約 60 台の一般的な CNC 機械と並行して 3 台のターンミル複合機械と 2 台のマシニング センターを稼働させているため、複雑なシャフトを単一セットアップの機械に配線しながら、より単純なシャフトを他の場所で大量に稼働させることができます。
機械工はここでジャーナルに研削代を残します。通常は 10 分の数ミリメートルです。少なすぎると、研削しても硬化による歪みを取り除くことができません。多すぎると研削に時間がかかり、部品が加熱されます。その余裕の判断もシャフト屋の地味なスキルの一つです。

キーではなく歯を貫通するシャフトはホブ切り部門に送られます。ホブは、カッターと同期してシャフトが回転しながら、スプラインまたは歯車の形状を切断します。関碩さんはこの作業のために 6 台のホブ盤を稼働させています。
スプラインの精度は、歯がシャフトの周りにどれだけ均等に配置されているかを表す分割誤差によって測定されます。歯が不均一であるということは、一部の歯が他の歯よりも大きな負荷がかかり、それらの歯が最初に破損することを意味します。公差は維持されましたスプラインシャフトフォームを反映します:
| スプライン形状 | 除算エラー | キャラクター |
|---|---|---|
| インボリュート | ≤0.015~0.03mm | 自動調心、大きなルートフィレット、最高の疲労強度 |
| 長方形 | ≤0.02mm | 衝撃や偏心荷重にも強い |
| 三角 | ≤0.01~0.02mm | 細かい歯、セルフセンタリング、軽い負荷用 |
インボリュートスプライン歯面はRa≦0.8~1.6μmに仕上げられており、スプライン対称性は≦0.02mmに保たれています。荷重がかかると側面がわずかに滑り、側面が粗いと摩耗してしまうため、この表面は重要です。歯根フィレットをR0.3~R0.8にカットし、歯根部の応力を集中させず分散させます。ルート フィレットはスプラインの歯に亀裂が入る場所であるため、この半径は表面上のものではなく疲労の特徴です。
機械加工によりシャフトの形状が決まります。熱処理を施すことで強度を持たせています。部品は、中心部の靭性を高めるために焼き入れおよび焼き戻しが行われるか、表面のみを硬くする必要がある場合には高周波焼き入れが行われます。
どのルートを通るかは任務によって異なります。断面全体で曲げ疲労に耐える必要があるシャフトには貫通硬化が施されています。丈夫なコアの上に硬いベアリング ジャーナルを必要とするシャフトは、そのジャーナルのみに高周波焼入れが施されます。 20CrMnTi などの表面硬化グレードは浸炭処理されており、柔らかい衝撃吸収コアの上に硬い外皮を構築します。一般的な仕上げ硬度は 42 ~ 48 HRC で、スピンドルグレードのシャフトは 60 ~ 65 HRC になります。
シャフトが精密部品となるのが研削です。ここまではすべて準備です。 Guanshuo では、26 台の CNC 円筒研削盤と 6 台の高精度センタレス研削盤を稼働させており、これは工場内で単一の設備としては最大規模です。
シャフトは中心の間に保持され、一度に 1 つの直径ずつ研磨されます。独自の中心穴をオンにするため、すべてのジャーナルが他のすべてのジャーナルと同心になります。これは、段付きシャフト、ベアリング シート、および直径が互いに一致していなければならないあらゆるものに使用される方法です。
シャフトは砥石車と調整車の間のブレード上に置かれており、中心はまったくありません。部品は連続的に供給されます。これは高速であり、部品がたわむことなく、長くて細いシャフトに沿って 1 つの一定の直径を保持するのに優れています。これはプレーンの方法です滑らかなシャフトボリューム的には。
| 円筒研削 | センタレス研削 | |
|---|---|---|
| パート開催中 | センター間 | ブレード上、サポートなし |
| 得意分野 | 直径間の同心度 | 長さに沿ったサイズの一貫性 |
| スーツ | 段付きおよび多直径シャフト | 長いプレーンシャフト、大容量 |
| スループット | 部分ごとに遅くなる | 高速、連続供給 |
ほとんどのシャフトは両方を使用します。センターレス研削によりプレーンボディのサイズが迅速に調整され、次に円筒研削により重要なジャーナルが仕上げられます。これらを組み合わせることで、IT5 ~ IT6 の精度、0.01 mm 以内の真直度、Ra≤0.4 μm を実現します。超仕上げパスを使用すると、表面は Ra 0.2 μm に達します。

冷却剤についてはここでは詳しく説明しません。乾燥した、または不適切な方向に向けられた冷却剤の流れによって表面が加熱され、下地層が焼け落ち、目に見えない柔らかい部分が残る可能性があります。オペレーターは、サイズの読み取り値を監視するのと同じくらい注意深く、ホイールのドレス状態と冷却剤の流れを監視します。
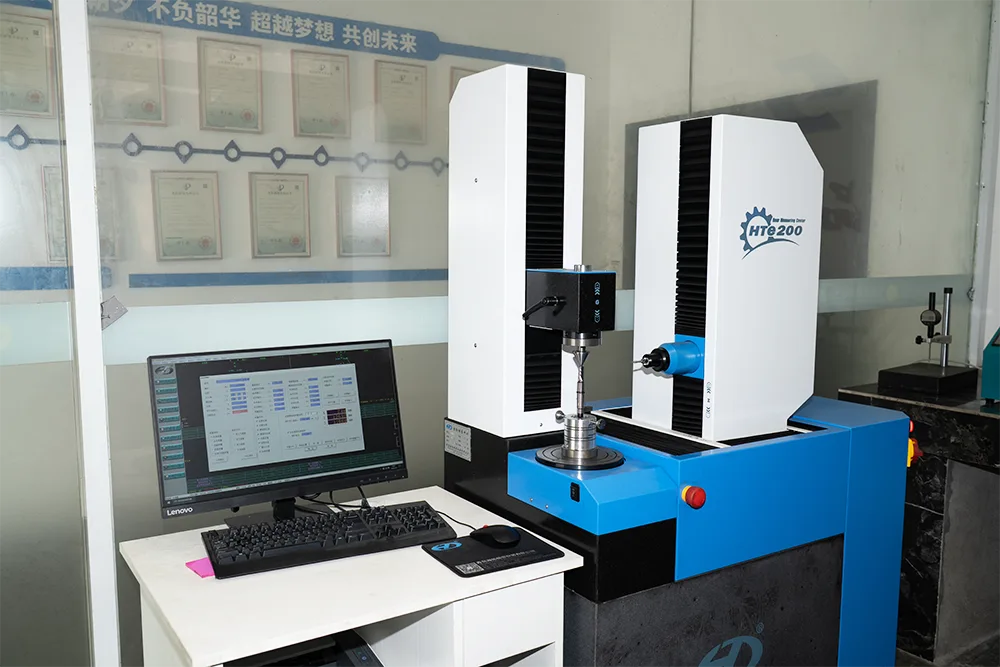
シャフトはグラインダーから出た時点では完成していません。採寸したら終了です。 Guanshuo は品質部門に 6 名を配置し、専用の機器を備えた部屋を備えています。
| 楽器 | チェック内容 |
|---|---|
| 円筒度計 | 真円度、円筒度、振れ |
| 表面仕上げゲージ | ジャーナルと印面のRa |
| 2次元プロジェクター | プロファイル、キー溝、面取り、半径 |
| 歯車測定センター | スプラインとギアの歯の精度 |
| 硬さ試験機 | 熱処理結果 |
| 自動光学検査 | 大量の高速寸法スクリーニング |
生産工程では光学検査セットが最も重要です。手作業でバッチごとにサンプルを測定します。光学検査は部品を継続的に検査するため、パレットを箱詰めした後ではなく、ドリフトが発生している間にドリフトを検出します。
シャフト製造における最も重要なルールは、硬化の後に研削を行うということです。当たり前のことのように聞こえますが、使用中に公差を維持できるシャフトとそうでないシャフトの違いです。
硬化により鋼は加熱され、急速に冷却されます。金属の構造が変化し、部品が動きます。硬化前に最終サイズに仕上げられたシャフトは、公差を超えて炉から出てきて、真円から外れ、曲がってしまうことがよくあります。初期の駅でどんなに注意を払ってもそれを防ぐことはできません。硬化後の研削により歪みが取り除かれ、真の最終形状が設定されます。
一部のサプライヤーはコストを節約するために硬化後の研削を省略しています。部品はサンプルベースで室温で許容範囲内に測定されますが、現場ではベアリングノイズや早期摩耗が発生します。これが、価格だけでなくプロセスルートについてもサプライヤーに直接尋ねる理由の 1 つです。
マシン数はマーケティングではありません。彼らは、ショップが実際に社内で何を管理しているかを教えてくれます。
旋盤はあるが研削盤がない工場では、重要な工程を外部に送らなければなりません。グラインダーはあるがホブ切りはしないショップが、あらゆるスプラインシャフトを下請けに出してくれます。引き継ぎのたびに、リードタイム、コストが増加し、責任の所在が曖昧になります。 Guanshuo は、旋削、フライス加工、ホブ切り、熱処理、研削、検査を 1 つの屋根の下で行っているため、全ルートを 1 つの価格と 1 つの納期で見積もることができます。
この工場は 2016 年からこの方法で運営されています。ISO9001 に準拠しており、11 件の特許技術を保有しており、専任のエンジニアリングおよび品質チームを含む 50 名を超えるスタッフを擁する国家レベルのハイテク企業として認められています。このルートからのシャフトは、新エネルギー車のトラクション モーター、産業オートメーションおよびロボット工学、精密機器、医療機器、およびハイエンド家電製品に使用されます。