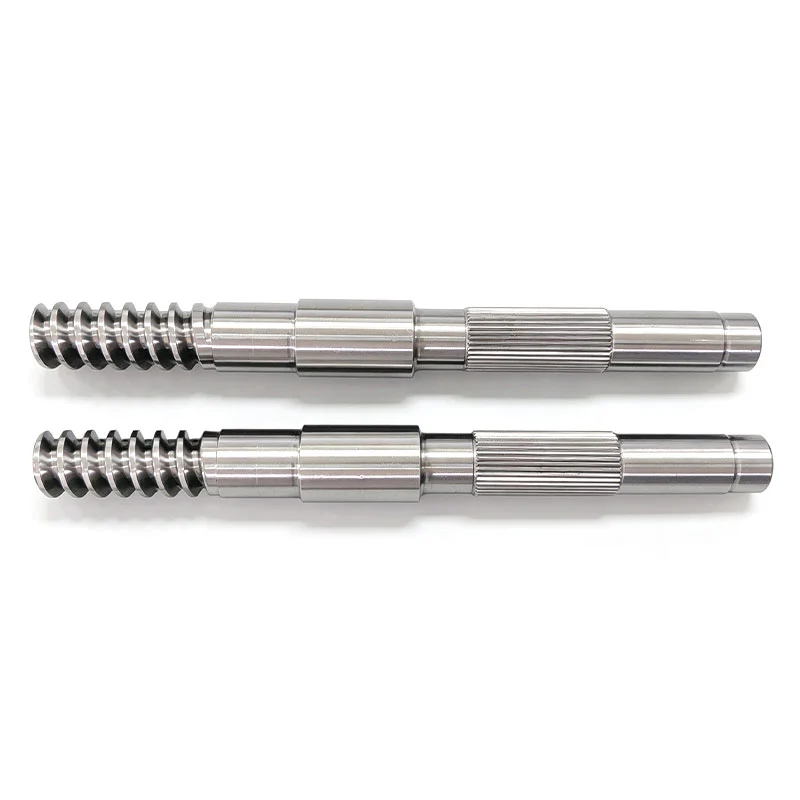
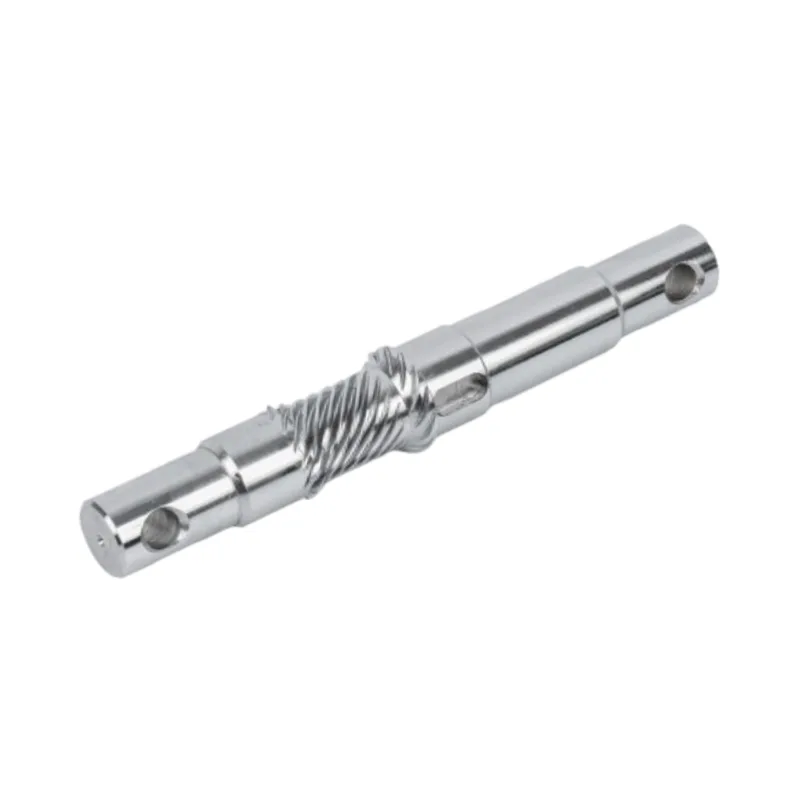
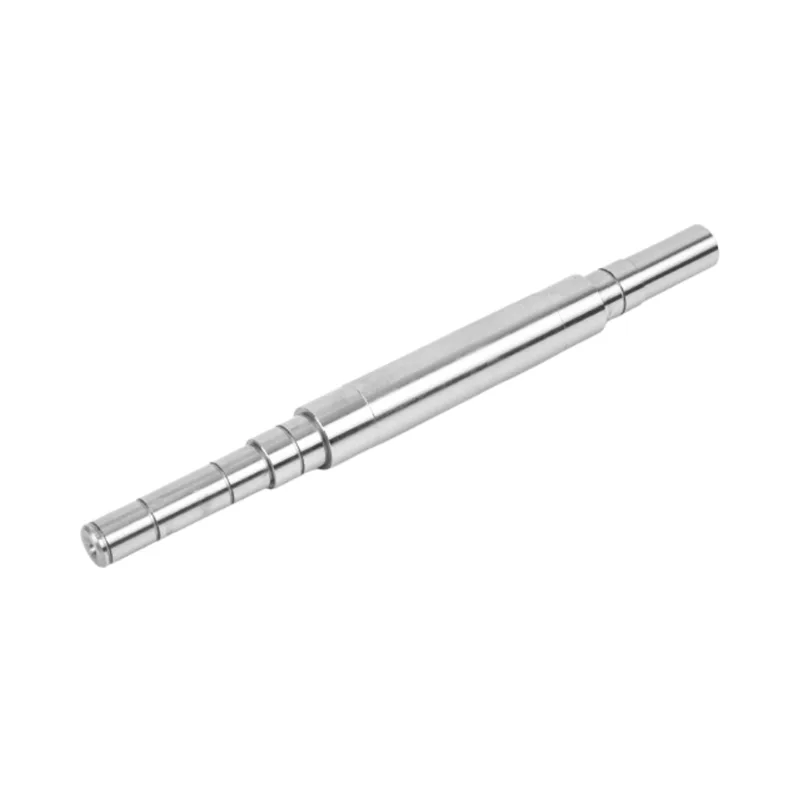
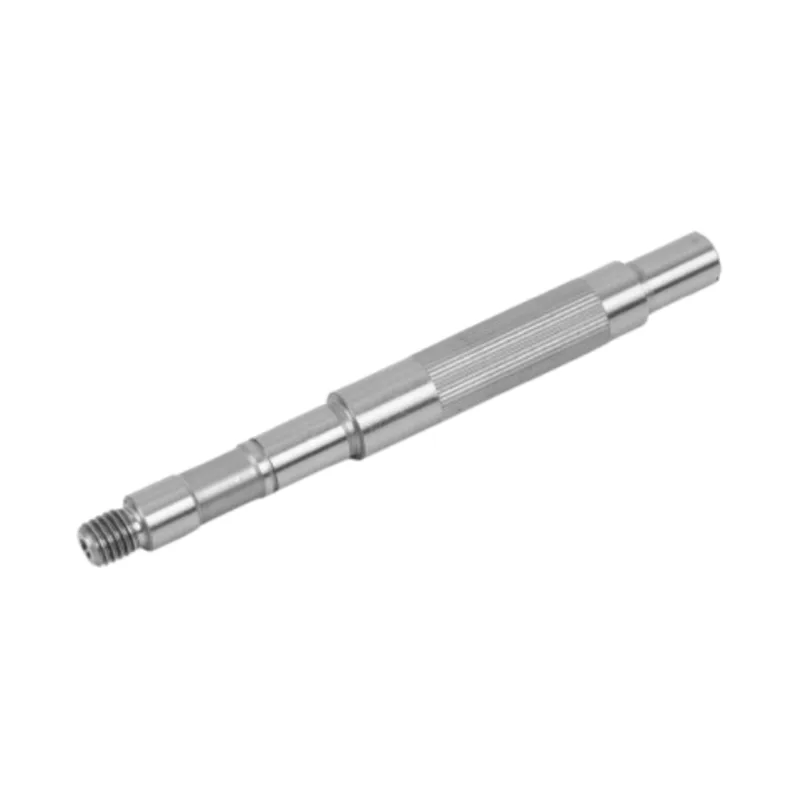
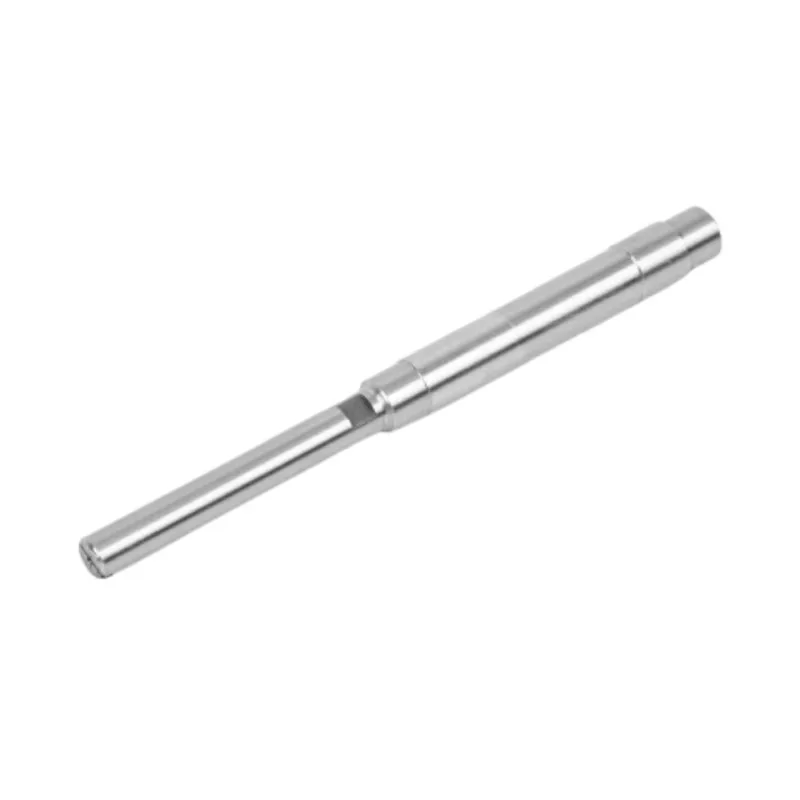
1. ステンレス鋼の滑らかなモーターシャフトの冶金的基礎
モーター駆動システムの性能は、ローターから負荷にトルクを伝達する回転要素から始まります。あステンレス製の滑らかなモーターシャフト単なる円筒形の棒ではありません。これは精密に設計されたコンポーネントであり、その冶金的特性が効率、寿命、位置精度に直接影響します。ステンレス鋼は、材料ファミリーとして、機械的強度、耐食性、機械加工性の優れたバランスを提供します。これらの品質は、クリーンルーム環境と過酷な産業環境の両方で動作するシャフトに不可欠な品質です。
モーターシャフトに適切なステンレス鋼グレードの選択は、特定の動作条件によって異なります。 304 や 316 などのオーステナイトグレードは優れた耐食性を備え、食品加工、医療機器、海洋用途で広く使用されています。一方、420 や 440C などのマルテンサイトグレードは、より高い硬度と耐摩耗性を備えているため、表面耐久性が最重要視される高負荷または高速用途に適しています。これらの合金の微細構造(オーステナイト系の面心立方晶(FCC)か、マルテンサイト系の体心正方晶(BCT)か)によって、熱処理、冷間加工、機械加工に対する反応が決まります。
ベース合金を超えて、ステンレス鋼のスムーズ モーター シャフトは、結晶粒構造を微細化し、内部応力を除去する制御された処理によって機能的な優位性を引き出します。真空脱ガスとエレクトロスラグ再溶解 (ESR) は、非金属介在物を低減する高度な精錬技術であり、その結果、耐疲労性が向上したクリーンな鋼が得られます。サーボモーターやロボットアクチュエーターなど、周期的な負荷を受けるシャフトの場合、この冶金学的純度は、耐用年数の延長と予測可能な故障モードに直接つながります。

2. 本当の滑らかさを実現する製造プロセス
未加工のステンレス鋼棒から完成したモーターシャフトまでの過程には、一連の精密機械加工操作が含まれ、それぞれの操作が最終的な寸法精度と表面品質に貢献します。モーターシャフトの真に滑らかな表面を実現することは、単一ステップのプロセスではありません。材料の準備から始まり、最終的には優れた仕上げ技術に至る、協調的なアプローチが必要です。
2.1 CNC 旋削と精密研削
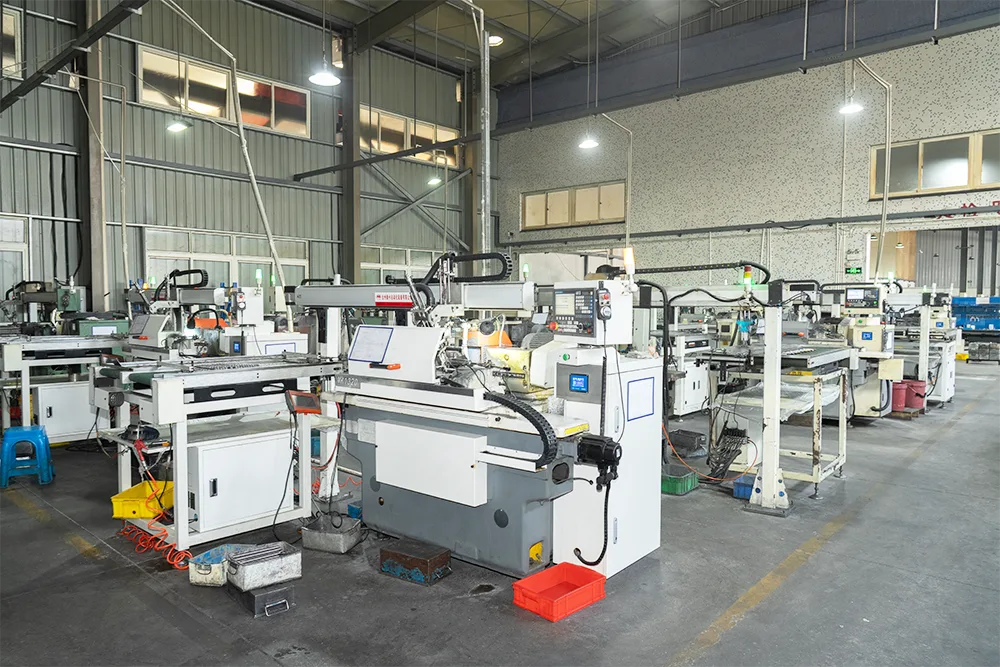
コンピューター数値制御 (CNC) による旋削は、モーター シャフトの主な成形作業です。この段階では、未加工の棒材を固定切削工具に対して回転させて、階段状の直径、肩部、ねじ端などの基本的な円筒形を形成します。ライブ ツールを備えた最新の CNC 旋盤は、単一のセットアップで複数の操作を実行できるため、振れ誤差が軽減され、異なるシャフト セクション間の同心性が確保されます。一般的な旋削公差は、機械の能力と部品形状の複雑さに応じて、±0.05 mm ~ ±0.01 mm の範囲です。
旋削加工に続いて、円筒研削によりシャフトの直径を最終寸法まで磨き上げ、同時に表面仕上げを向上させます。研削作業では、制御された粒度の砥石車を使用して微量の材料を除去し、Ra 0.2 μm 以上の低い表面粗さを実現します。半導体製造装置や航空宇宙用アクチュエータなどの超精密用途では、研削後にラッピングまたは超仕上げを行って Ra 0.04 μm に達することがあります。
2.2 安定した真円度を実現するセンタレス研削
センタレス研削は、従来のセンタ間研削ではたわみ誤差が生じる長くて細いシャフトに特に適した特殊な技術です。このプロセスでは、ワークピースはワークレストブレードと調整ホイールによって支持され、一方、砥石車によって外径から材料が除去されます。中心穴がないため、幾何学的誤差の一般的な原因が排除され、連続スルーフィード方式により、優れた再現性での大量生産が可能になります。センタレス研削は多くの場合、仕上げ加工として選択されます。ステンレス製の滑らかなモーターシャフト厳しい直径公差と優れた表面完全性の両方を実現するため、生産に最適です。
3. 表面仕上げと寸法許容差
モーター シャフトの文脈における「滑らか」という用語には、表面粗さと寸法の一貫性という 2 つの異なる、しかし相互に関連する属性が含まれます。表面粗さは通常 Ra (算術平均粗さ) として定量化され、摩擦、摩耗、および潤滑膜を維持する能力に影響します。表面が滑らかになると、シャフトとその相手コンポーネント (ベアリング、シール、ギアなど) の間の摩擦が軽減され、機械効率が向上し、発熱が軽減されます。
一方、寸法公差は、シャフトがハウジング内にどの程度正確に適合するか、およびシャフトがどの程度一貫して動きを伝達するかを決定します。高性能モーターシャフトの場合、直径公差は一般に h6 または h7 等級に指定され、20 mm シャフトの場合、それぞれ約 ±0.013 mm および ±0.021 mm の公差に相当します。重要な用途では、公差が±0.005 mm、さらには±0.002 mmまで厳しくなる可能性があり、高度な加工装置だけでなく、製造および測定中の厳密な温度管理も必要となります。
以下の表は、さまざまなアプリケーション カテゴリにわたるステンレス鋼モーター シャフトの一般的な表面仕上げと公差仕様をまとめたものです。
| アプリケーションカテゴリー | 表面粗さ(Ra) | 直径許容差 | 代表的なグレード |
|---|---|---|---|
| 一般産業用モーター | Ra0.8~1.6μm | ±0.05mm | 304 / 316 |
| 精密サーボとロボティクス | Ra0.2~0.4μm | ±0.01mm | 420/440℃ |
| 医療および半導体 | Ra0.04~0.1μm | ±0.005mm | 316L/17-4PH |
| 自動車および航空宇宙 | Ra0.2~0.6μm | ±0.015mm | カスタム合金 |
表面仕上げと公差は独立したパラメータではないことに注意してください。非常に滑らかな表面を実現するには、多くの場合、複数の仕上げパスが必要となり、それぞれの仕上げパスで最終的な直径がわずかに変化する可能性があります。したがって、プロセス内測定や適応フィードバックなどのプロセス制御戦略は、これら 2 つの重要な品質特性のバランスを取るために不可欠です。
4. ステンレス製スムースモーターシャフトの応用領域
の多用途性ステンレス製の滑らかなモーターシャフトそれは、さまざまな業界での広範な採用に反映されています。それぞれの用途ではシャフトの性能に独自の要求が課され、カスタマイズされた材料の選択と製造プロセスの必要性が高まります。
でロボット工学とオートメーション、モーターシャフトはジョイントアクチュエーター、リニアステージ、エンドエフェクター機構に一体化されています。ここでは、低摩擦、高い位置精度、最小限のバックラッシュに重点が置かれています。研削および研磨された表面を備えたステンレススチールシャフトは、連続運転による摩耗に耐えながら、スムーズで再現性のある動作を可能にします。
の医療機器この分野では、正確であるだけでなく、生体適合性と滅菌可能なシャフトが必要です。外科用ロボット、診断機器、薬物送達システムはすべて、劣化することなくオートクレーブや化学洗浄に耐えることができるステンレス鋼シャフトに依存しています。滑らかな表面仕上げは、無菌環境において重要な要素である細菌の付着も防ぎます。
で自動車システム、ステンレス鋼モーターシャフトは電動パワーステアリング、スロットルアクチュエーター、冷却ファンモーターに使用されています。これらのコンポーネントは、極端な温度、振動、道路塩や液体への曝露に耐える必要があります。ステンレス鋼の耐食性と疲労強度の組み合わせにより、ステンレス鋼はボンネットの下やシャーシに取り付けられた用途に最適な材料となっています。
その他の注目すべきアプリケーションには次のものがあります。半導体製造超清浄で微粒子のないシャフトが不可欠な装置。食品加工衛生と耐食性が最も重要な機械。そして海洋海水にさらされると最高レベルの腐食保護が要求されるシステム。
5. 材質グレードと耐食性
モーターシャフトに適切なステンレス鋼グレードを選択することは、性能だけでなく製造性とコストにも影響を与える決定です。最も一般的に使用されるグレードは、次の 3 つのカテゴリに分類されます。
- 304 ステンレス鋼— 優れた耐食性、優れた成形性、加工の容易さを備えたステンレス系の主力製品です。温和な環境での汎用シャフトに最適です。
- 316 ステンレス鋼— モリブデンで強化されており、塩化物や酸性媒体に対する優れた耐性を備えています。海洋、化学、医療用途に適しています。
- 420 / 440C ステンレス鋼— 高硬度 (最大 58 ~ 60 HRC) まで熱処理できるマルテンサイト系グレード。耐摩耗性と高い耐荷重性を必要とするシャフトに最適です。
標準グレードを超えて、17-4PH (析出硬化) や二相ステンレス鋼などの特殊合金は、従来のグレードでは比類のない強度と耐食性の組み合わせを提供します。これらの材料は、航空宇宙、石油・ガス、およびコンポーネントの故障が許されないその他の要求の厳しい分野向けに指定されることがよくあります。
耐食性は合金組成だけによって決まるわけではありません。表面状態も重要な役割を果たします。滑らかで磨かれた表面は、腐食の影響を受ける表面積を減らし、腐食剤が蓄積する可能性のある隙間を排除します。表面から遊離鉄を除去する化学処理である不動態化は、ステンレス鋼に耐食性を与える不動態酸化層をさらに強化します。
6. シャフト一体化に関する設計上の考慮事項
ステンレス鋼の滑らかなモーターシャフトを完全な機械システムに統合するには、いくつかの設計パラメーターに細心の注意を払う必要があります。これらには次のものが含まれます。
- シャフトの直径と長さ— トルク要件、臨界速度、および利用可能なエンベロープ スペースによって決定されます。細いシャフトでは、たわみを防ぐために中間サポートが必要になる場合があります。
- 最終構成— シャフトの端は、トルク伝達方法に応じて、プレーン、ネジ、キー、またはスプラインのいずれかになります。各構成には、異なる加工および公差要件が課せられます。
- ベアリングの選択— ベアリング (ボール、ローラー、またはスリーブ) の選択は、シャフトの表面仕上げ要件と潤滑戦略に影響します。表面仕上げを高くすると、ベアリングの摩擦が軽減され、ベアリングの寿命が延びます。
- シーリング構造— ハウジングを通過するシャフト、または湿った環境で動作するシャフトの場合、シールは漏れや汚染を防ぐためにシャフト表面に適合する必要があります。
設計者は、アセンブリ内の他の材料と比較したステンレス鋼の熱膨張特性も考慮する必要があります。ステンレス鋼の熱膨張係数は炭素鋼と似ていますが、高温用途ではその差が顕著になり、ベアリングのプリロードやシャフトのアライメントに影響を与える可能性があります。
7. 品質保証とテストプロトコル
すべてのステンレス鋼の滑らかなモーター シャフトが指定された要件を満たしていることを確認するには、包括的な品質保証フレームワークが必要です。このフレームワークには通常、入荷した材料の検証、工程内検査、最終的な受け入れテストが含まれます。
材質検証合金組成を確認するための化学分析から始まり、引張強度、降伏強度、硬度を確認するための機械試験が続きます。重要な用途では、超音波検査または渦電流検査を使用して、亀裂や介在物などの表面下の欠陥を検出できます。
工程内検査各加工段階での寸法測定に依存します。三次元測定機 (CMM) とレーザー マイクロメーターは、直径、真円度、真直度、同心度に関する高精度のデータを提供します。表面粗さは、必要な解像度に応じてスタイラスまたは光学的方法を使用して、表面粗さ計を使用して測定されます。
最終受け入れテスト多くの場合、振動と振れを監視しながらシャフトを動作速度で回転させる機能振れテストが含まれます。このテストでは、バランスや剛性を含むシャフトの動的特性が許容範囲内であることを検証します。高速用途を目的としたシャフトの場合、不均衡力を最小限に抑えるために動的バランス調整が実行される場合があります。
8. よくある質問
一般的な工業用途では、表面粗さ Ra 0.8 ~ 1.6 μm が一般的です。精密サーボおよびロボット工学アプリケーションでは一般に Ra 0.2 ~ 0.4 μm が必要ですが、医療または半導体機器の超精密アプリケーションでは Ra 0.04 ~ 0.1 μm が要求される場合があります。
海洋や化学処理などの腐食環境には、塩化物や酸性媒体に対する耐性を高めるモリブデン含有量の 316 ステンレス鋼が推奨されます。さらに高い耐食性を得るには、二相ステンレス鋼またはスーパーオーステナイトグレードを検討してください。
センタレス研削は、センタ穴を使用せずにワークをワークレスト刃で支えるため、細長いシャフトに最適です。高い生産性と安定した真円度を実現します。円筒研削では、センターまたはチャックを使用してワークピースを保持し、複雑な機能や段階的な直径を持つシャフトに適しています。
一般的な用途の標準公差は通常 ±0.05 mm です。精密機械加工では±0.01 mmを達成でき、高度な研削とラッピングを使用すると、±0.005 mmまたは±0.002 mmという厳しい公差も可能です。
表面仕上げは、摩擦、摩耗、潤滑保持、シール効果に影響します。表面が滑らかになると、シャフトとベアリングまたはシールの間の摩擦が軽減され、効率が向上し、コンポーネントの寿命が延びます。また、応力集中や疲労亀裂の発生のリスクも最小限に抑えられます。