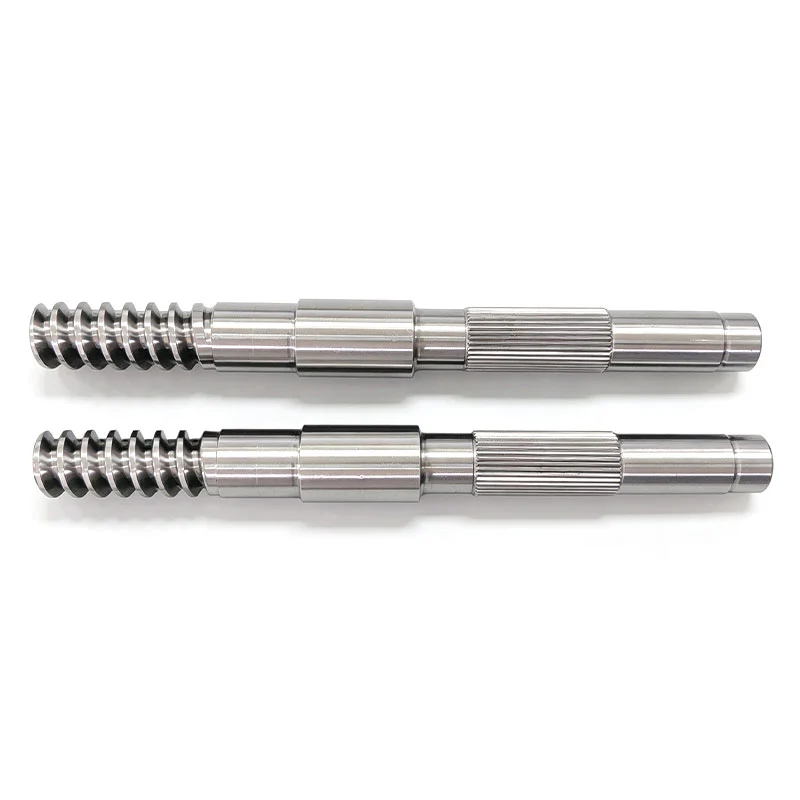
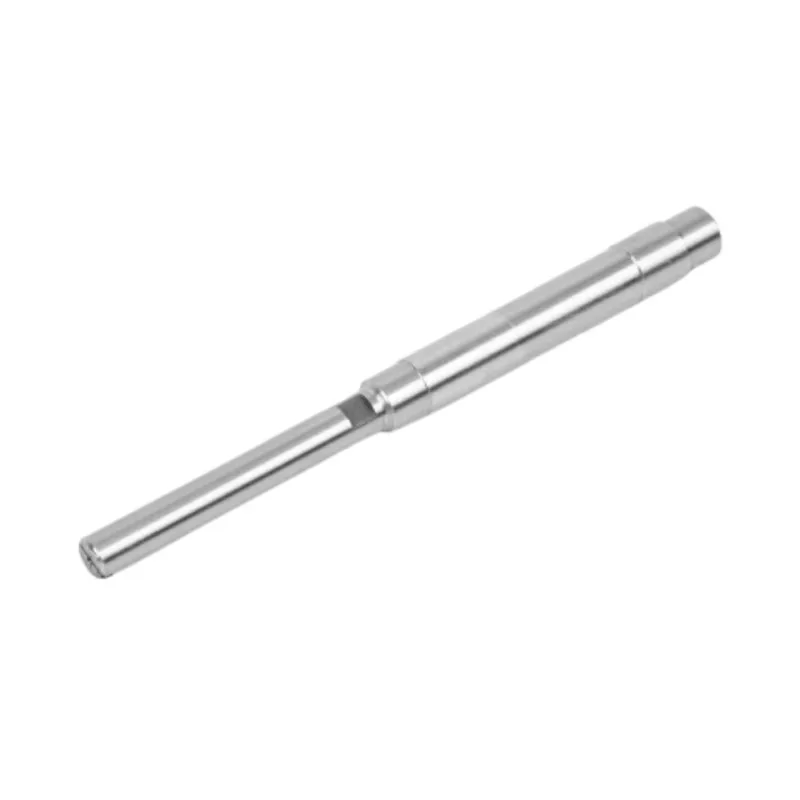
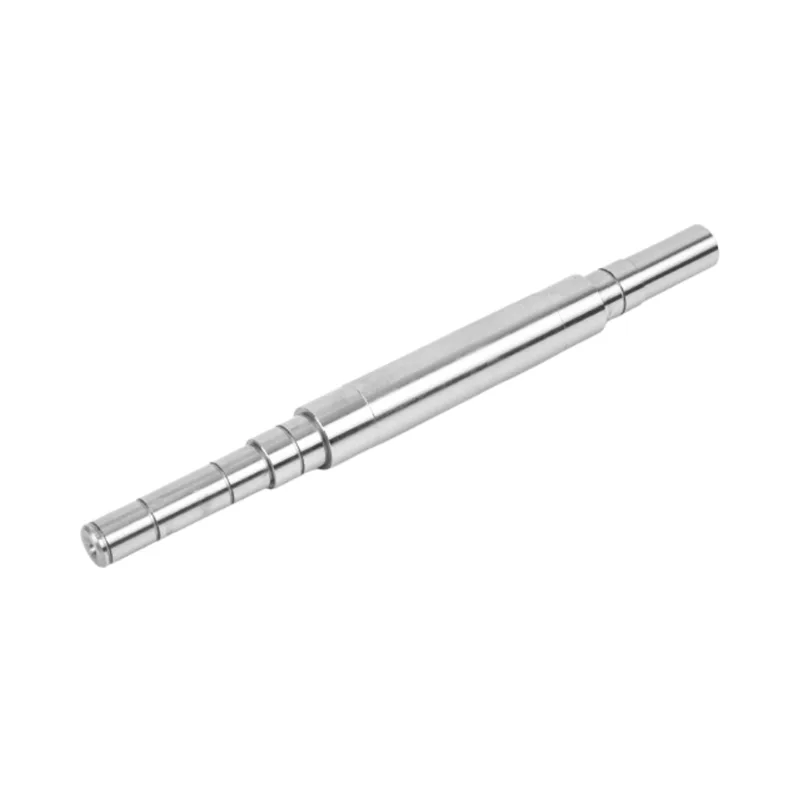
一般的なメモに最も低い Ra 値を入力するのが安全であるように見えるかもしれません。実際には、重要な表面が隠れてしまい、シャフト全体の価格が高くなる可能性があります。より良い図面では、各ジャーナル、ランド、ドライブ フィーチャーが実際に行うことによって仕上げが割り当てられます。

モーターシャフトの表面粗さを機能ゾーンごとに個別に指定します。ベアリングジャーナル、シール接触ランド、ローターまたは圧入シート、トルク伝達機構を図面上にマークし、各ゾーンに嵌合部品に必要な仕上げを施します。直径、振れ、真直度、円筒度を個別のコントロールとして保持します。 Guanshuo では、ステンレス製スムーズシャフト製品の Ra ≤ 0.8 μm から、高速シャフトの Ra 0.2 ~ 0.4 μm、超精密シャフトのベアリング位置の Ra 0.05 ~ 0.2 μm まで、仕上げの範囲を公表しています。これらは製品固有の範囲であり、すべてのモーター シャフトに対する 1 つの包括的な仕様ではありません。
表面粗さの記号は小さいですが、生産ルート全体を変える可能性があります。旋盤で仕上げられる直径を研削加工に変えることができます。また、研磨、別の検査特性、および表面を保護するための特別な取り扱いが追加される場合もあります。
表面にベアリングが取り付けられている場合、シールの下を通っている場合、または精密な嵌合を制御している場合、そのコストは正当化されます。何も触れないクリアランスセクションにはほとんど価値がありません。図面を見ればその違いが明らかになるはずです。
シャフト全体に対する 1 つの Ra 値が通常間違った指示となる理由
シャフト自体にはその長さに沿って 4 つまたは 5 つの異なる作業が行われている一方で、一般的な仕上げメモが図面の隅に配置されているのをよく見かけます。メモは読みやすいですが、賢明に作成するのは困難です。ベアリングシートのみに適用されますか?キー溝の床も含まれますか?ねじ山は同じ値を満たすことが期待されますか?工具のクリアランスのためだけに存在する逃げ溝はどうでしょうか?
答えが「あらゆる場所」である場合、工場はアセンブリに影響を与えない表面を保護し、仕上げる必要があるかもしれません。答えが「必要な場所のみ」である場合、図面は検査官にどこを測定するかを指示していないことになります。
最も高価な粗さのコールアウトが常に最小の数値であるとは限りません。境界が曖昧な数字です。ホイール、研磨パス、検査計画を選択する前に、要件がどこから始まり、どこで終わるのか、どの相手部品がその要件を必要とするのかを知りたいと考えています。
より良いアプローチは、表面仕上げを局所的な機能要件として扱うことです。シャフトは、重要でない機械加工領域については一般的な仕上げを行うことができますが、重要なゾーンには独自のリーダー、長さ、Ra 値が設定されます。
機能面によるシャフトのマッピング
モーターのシャフトは片面ではありません。左から右に読むと、カップリング端、ベアリング ジャーナル、シール ランド、ローター シート、別のベアリング ジャーナル、および機能しないエクステンションが含まれる場合があります。各ゾーンでは異なる接触状態が見られます。
ステップモーターシャフトの機能面マップ
このマップは仕様方法であり、ユニバーサルシャフト設計ではありません。最終的なゾーンと値は、実際のアセンブリでの嵌合部品と動作条件に従う必要があります。
ベアリングジャーナル
ベアリング ジャーナルには、正しい直径の適合と、一貫した接触をサポートする表面が必要です。粗さは重要ですが、研磨されたジャーナルの直径が間違っていたり、過度の振れがあったりしても、ベアリング シートとしては不十分です。 Ra コールアウトをジャーナルの横に配置し、そのフィット感と幾何学的なコントロールが見えるようにします。
シール接触ランド
シール供給者の要件がここにつながるはずです。最も近い全直径に仕上げを適用するのではなく、正確な接触幅を特定します。シールの設計によって表面の方向や追加のテクスチャ特性が制御される場合は、それらの要件も図面に記載します。 Ra だけでは加工痕の方向を表すことはできません。
ローター、ギア、プーリー、カップリングシート
これらのインターフェイスは、多くの場合、フィット感、トルク伝達、アライメントに依存します。 Ra が低いと組み立てはサポートされる可能性がありますが、同軸性を証明したり、誤った圧入を防止したりすることはできません。コンポーネントがどのように配置されロードされるかから始めて、実際にどの程度の仕上げが必要かを決定します。
キー溝とスプライン側面
ドライブの機能では、表面を視覚的に明るくすることよりも、プロファイル、位置、負荷分散の方が重要な場合があります。たとえば、Guanshuo の現在のプロセスの記事では、個別の対称性と分割誤差制御とともに、インボリュート スプライン歯面の Ra ≤ 0.8 ~ 1.6 μm が与えられています。これは正しいパターンです。仕上げとジオメトリは関連していますが、互換性はありません。
Guanshuo が現在シャフト ページ全体で公開しているもの
当社の Web サイトでは、「標準モータ軸 Ra」だけではなぜ役に立たないのかを説明しています。用途や精度クラスが異なるため、製品ページごとに異なる仕上げレベルが掲載されています。以下の表は、散在する値を 1 つのビューにまとめたものです。
| 関朔の現在のページ | 公表表面粗さ | 関連する公開コントロール | 値の見方 |
|---|---|---|---|
| ステンレス製の滑らかなモーターシャフト | Ra≦0.8μm | 真直度 ≤ 0.03 mm;同軸度 ≤ 0.02 mm;真円度 ≤ 0.01 mm;円筒度≦0.02mm | このステンレス スムース シャフト ページの製品レベルの仕様であり、すべてのステンレス部品のデフォルトではありません。 |
| 滑らかなモーターシャフトの精密研削 | Ra≦0.4μm | IT5 ~ IT6 の寸法精度。真直度 ≤ 0.01 mm | 研削と検査に関連した精密研削平滑軸機能を公開しました。 |
| ステップモーターシャフト | 多くの場合、キーの座面およびシール面では Ra 0.4 μm 以下 | このページでは、複数の直径の取り付けと機能の関係に重点が置かれています | この表現は局所的なものであり、段付きシャフト全体が自動的に仕上げられるのではなく、重要なベアリングおよびシール ゾーンが精密仕上げを受けることになります。 |
| 高速モーターシャフト | Ra 0.2~0.4μm | 外径 h6 / h5;軸振れ ≤ 0.001 ~ 0.003 mm | 仕上げとタイトなランニングジオメトリを組み合わせた高速製品シリーズです。 |
| 超精密モーターシャフト | 軸受位置で Ra 0.05 ~ 0.2 μm | 外径 h5;同軸度 ≤ 0.002 mm;ラジアル振れ ≤ 0.003 mm | この比較で公開されている範囲が最も狭い。これは、超精密製品の軸受位置に明示的に適用されます。 |
それは、粗さは製品クラスおよび機能面に属するということです。超精密ベアリング位置から通常のクリアランス直径に Ra 0.05 ~ 0.2 μm をコピーすると、組み立てに利点が得られずに、プロセスと検査の負担が変化します。
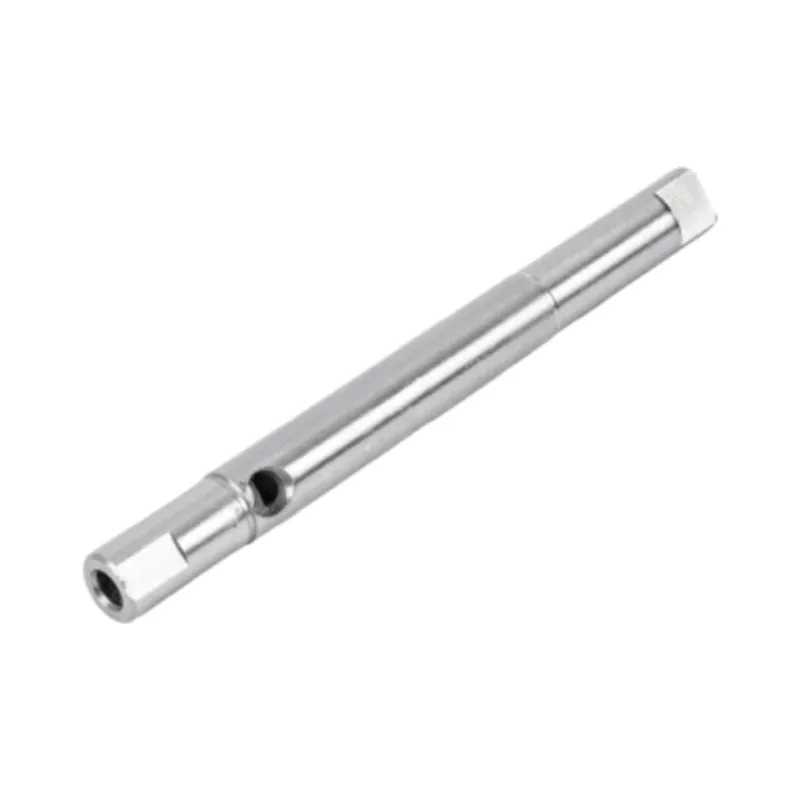

Ra が制御できるものと制御できないもの
Ra は、測定された表面プロファイルの高さの偏差の算術平均です。これは、複雑なトレースを同等の数に減らすことができるため便利です。その便利さは弱点でもあります。 2 つの表面は、異なるピーク形状、間隔、または加工マークの方向を持ちながら、1 つの Ra 値を共有できます。
モーター シャフトの図では、Ra を制御セットの 1 つのメンバーとして考えてください。細かい質感を表現しています。直径が正しいかどうか、ジャーナルが円形であるかどうか、2 つのベアリング シートが同じ軸の周りを回転するかどうかはわかりません。
| コントロール | 質問に答える | 証明されないこと | 工場出荷時のチェック |
|---|---|---|---|
| 表面粗さ(Ra) | 微細プロファイルの平均偏差はどれくらいですか? | 直径、真円度、レイ方向、または別のジャーナルとの位置合わせ | 定義されたゾーンの表面粗さ測定機 |
| 直径とフィット感 | シャフトは意図したとおりに相手穴に組み付けられますか? | サーフェスが作業軸に忠実に回転するかどうか | 公差に合わせた装置で寸法測定 |
| 真円度・円筒度 | 日記の形式は丸く、長さに沿って一貫していますか? | リモートベアリングまたはドライブ機能との関係 | 円筒度測定 |
| なくなる | データム軸を中心に回転すると、制御された表面はどの程度変化しますか? | 微細な表面の質感 | 図面基準点に対する回転測定 |
| 真直度 | シャフトまたはその派生ラインは許容真直度ゾーン内に収まっていますか? | 局所的な粗さまたは最終的なはめ合い | 指定されたフィーチャと公差に対して選択された方法 |
この区別により、特徴の関係が間違っているのに光沢のあるサンプルを承認してしまうという、よくある購入ミスを防ぐことができます。外観は役に立ちますが、図面と検査結果は機能を説明する必要があります。
工場出荷時の図面設定ワークフロー
Ra 値がまだ確定していない場合、フィニッシュ チャートを開いて開始することはありません。まずは組み立てから始めます。以下の手順により、「滑らかなシャフト」という漠然とした要求が、製造と検査の両方が従うことができる要件に変わります。
嵌合部品から測定可能な仕上げまで
順序が重要です。機能ゾーンや測定ポイントが定義されていない終了目標は、まだ不完全です。
1. シャフトに触れる部分に印を付けます
各直径の嵌合部品をリストします。ベアリングの内輪、ダイナミックシール、ロータースタック、フリークリアランスエリアは金属に同じことを求めません。嵌合部品が不明な場合は、図面上の他の場所で最小 Ra を借用するのではなく、レビューの要件をマークしてください。
2. 作業軸を確立してフィットさせる
モーター内でシャフトがどのように回転するかを表すデータムを選択します。次に、その軸に対して重要なジャーナルを制御します。ここで、直径公差、振れ、円筒度が図面に入力されます。粗さはこれらの要件をサポートするものであり、代わりとなるものではありません。
3. 制限された長さに Ra を適用する
正確な日記を表示するか、土地に連絡してください。段付きシャフトでは、リーダーは定義された長さの 1 つの直径を指すことができます。より長い研削直径内の短いシール トラックの場合、仕上げ要件が異なる場合は、シール接触ゾーンを個別に識別します。
4. 値を凍結する前にプロセスを確認する
実際的な問題は、指定された材料、硬度、形状、数量が安定した仕上げルートをたどることができるかどうかです。シャフトが熱処理されている場合、通常、硬化に続いて仕上げ研削が行われます。これにより、熱処理によって引き起こされる動きを除去し、最終的なサイズと表面を確立することができます。
5. 受け入れを明確にする
粗さトレースをどこで行うか、および注文にどのような文書が必要かを決定します。供給者と購入者は、測定ゾーンの解釈が異なっていたことを最終検査時に発見すべきではありません。
現実的なプロセス ルートに仕上げを一致させる
表面仕上げは、1 つの機械の設定だけで決まるわけではありません。材料の状態、旋削代、熱処理の動き、研削セットアップ、砥石の状態、クーラント、取り扱いはすべて最終表面に影響します。ターゲットが厳密であればあるほど、ルート全体がそれをサポートする必要があります。
私たちの精密シャフト加工工程熱処理後の研削を行います。この順序により、硬化後の最終操作でサイズと表面を修正することができます。精密研削された滑らかなモーター シャフトの場合、現在の製品ページでは IT5 ~ IT6、真直度 ≤ 0.01 mm、Ra ≤ 0.4 μm が公開されています。これらの値は、無関係な 3 つの仕上げクレームとしてではなく、セットとして提供されます。
| プロセス段階 | シャフトでの役割 | 粗さに影響を与える決定 | よくある誤解 |
|---|---|---|---|
| CNC旋削加工 | 基本的な直径、ショルダー、ストック状態を作成します | 後で研削される重要なゾーンに適切なストックを残します | 最終的な幾何学的なコントロールをすべて置き換える、素晴らしい視覚的なターニング パスが期待されます |
| 熱処理 | 必要な硬度または機械的条件を構築します | 最終ジャーナルが完成する前に移動できるようにする | 最初に臨界直径を仕上げて、硬化しても動かないと仮定すると |
| 円筒研削 | 選択したジャーナルとシャフト軸との関係を終了します | 階段状の形状と個別の機能直径の関連性を維持する必要がある場合に選択してください。 | Ra値のみから工程を選択する |
| センタレス研削 | センター穴なしで連続外径を効率よく仕上げます | 形状とデータム戦略が中心なしサポートに適している場合に使用します。 | すべてのマルチステップシャフトが同じセットアップを通過できると仮定します |
| 超仕上げ・研磨 | 機能要件が必要な場合は、表面をさらに洗練します | ローカルに適用し、すでに確立されているジオメトリを保護します | 研磨による直径、真円度、振れの修正 |
1 つの図面ですべての回転面に最も厳しい Ra が設定されている場合、どのゾーンが実際に嵌合するのかを尋ねるでしょう。それは品質を下げる試みではありません。これは、モーターの性能を向上させることができないねじ、逃げ、クリアランス直径の仕上げ作業を追加することなく、重要なジャーナルを制御されたルート上に維持する方法です。
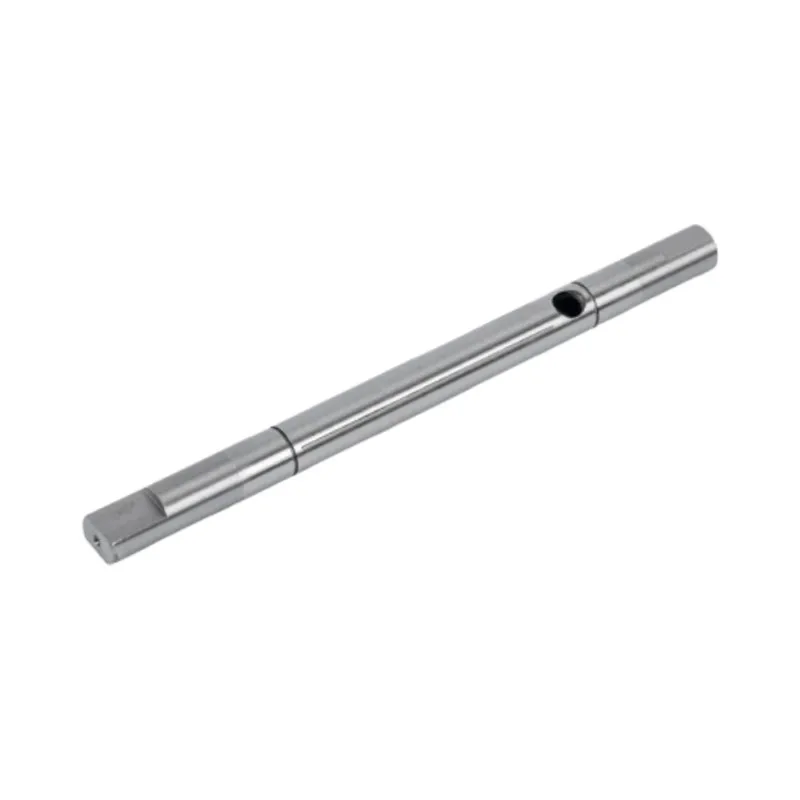
粗さの吹き出しを検査可能にする
適切な仕様書は、検査官に機器をどこに設置するかを指示します。一般的な注記の「Ra 0.4」はそれには答えません。 「長さ L のベアリングジャーナル ØD で Ra ≤ 0.4 μm」が該当します。実際の記号と寸法は、購入者が使用する図面規格に従う必要があります。
Guanshuo の現在の工場ページには、表面仕上げゲージ、円筒度ゲージ、二次元投影機、硬度試験機、歯車試験センターがリストされています。各楽器は異なる質問に答えます。表面仕上げゲージによりRaを確認します。円筒度装置は、形状および関連する回転ジオメトリをチェックします。プロジェクターは、プロファイルと機能の寸法をサポートしています。完全な検査計画により、各要件が適切なツールに送信されます。
重要な Ra コールアウトごとに、表面、その軸方向の長さ、および除外された溝またはエッジを特定します。測定方向、サンプリング計画、または完全なレポートが受け入れプロセスに重要な場合は、部品の完成後に追加するのではなく、製造前に合意してください。

制作前に解決すべき 5 つの描画ミス
1. 最低 Ra は表題欄にのみ表示されます。
それが全体の部分に適用されるのか、それとも批判的なジャーナルのみに適用されるのかを尋ねます。修正は、現実的な全体的な仕上げを維持し、アセンブリでさらに必要な部分にローカルの吹き出しを追加することです。
2. ベアリングジャーナルにRaはあるが、はめあいがない
仕上げだけでは、ベアリングがどのように組み立てられるかを知ることはできません。直径の公差またははめあいの要件と、関連する幾何学的関係を追加します。
3. シールランドには明確な境界がありません
グラインダーと検査者は実際の接触長さを知る必要があります。ランドにマークを付けて、選択したシール設計から仕上げと方向要件を引き継ぎます。
4. 研磨により振れの修正が期待できる
研磨により質感を向上させることができます。 2 つのジャーナル間に欠如した関係が作成されることはありません。振れは、データム、セットアップ、研削ルート、検査計画に組み込む必要があります。
5. 製品ページの値が製品スコープなしでコピーされます。
当社の超精密シャフトのページでは軸受位置がRa0.05~0.2μmと表示されています。これは、すべてのシャフトの RFQ のデフォルトのメモになるべきではありません。組み立ての必要性から始めて、関連する製品の機能を実現可能性の参照として使用します。
モーターシャフトの表面仕上げRFQチェックリスト
明確な RFQ は、金属の形状だけでなく、プロセスを見積もるのに十分な情報を工場に提供します。モータ軸図面をお送りいただく前に、以下の点をご確認ください。
- 材質グレードと熱処理条件を記載しております。
- ベアリング、シール、ローター、ギア、プーリー、カップリングゾーンが識別されます。
- 各臨界面には明確な直径、軸方向の境界、および Ra 値があります。
- 必要なはめあいとデータム参照が図面上に表示されます。
- 振れ、真直度、真円度、または円筒度は、機能が必要とする場合に指定されます。
- シール表面の詳細は、選択したシールまたはシステム要件に従います。
- 非機能領域が誤って最も緊密な局所仕上げに保持されることはありません。
- 数量、サンプル段階、検査レポートの期待値が含まれます。
- 保護された表面や外観が重要な表面には、取り扱いおよび梱包のためにマークが付けられます。
図面がまだ構想段階にある場合は、相手部品の情報も一緒にお送りください。どのゾーンに旋削、研削、さらなる仕上げが論理的に必要かを検討し、間違った解釈に基づいて価格が設定される前に質問を返すことができます。
よくある質問
モーターシャフトの一般的な表面粗さはどれくらいですか?
すべてのモーター シャフトまたは 1 つのシャフト上のすべての表面に対する単一の Ra 値はありません。 Guanshuo の現在の製品ページでは、ステンレス平滑軸製品の Ra ≤ 0.8 μm、精密研削平滑軸の Ra ≤ 0.4 μm、高速軸の Ra 0.2 ~ 0.4 μm、および超精密軸の軸受位置での Ra 0.05 ~ 0.2 μm を公開しています。最小の数値をコピーするのではなく、嵌合部品、速度、フィット感、機能面から値を選択します。
モーターシャフト全体の Ra 値は同じである必要がありますか?
通常はそうではありません。ベアリング ジャーナル、シール ランド、ローター シート、および駆動機構はさまざまな役割を果たします。重要なゾーンに局所的な表面仕上げのコールアウトを与え、非機能領域には実用的な一般的な仕上げを使用します。これにより、図面が明確に保たれ、組み立てに役立たない精度のためにお金を払う必要がなくなります。
Ra値が低いほどシャフトの品質が良いということでしょうか?
低い粗さが用途に適しており、残りの形状が正しい場合に限ります。 Raは直径、真円度、円筒度、真直度、振れを証明するものではありません。高品質のシャフトは完全な機能仕様を満たさなければなりません。表面仕上げの数値が最小であるだけでは、品質が向上するわけではありません。
研磨によりシャフトの振れやベアリングの誤った取り付けを修正できますか?
いいえ、研磨は表面の質感を向上させることはできますが、直径や形状を制御する代わりにはなりません。ベアリングのフィットと振れは、加工基準、プロセス順序、研削設定、および適切な検査を通じて確立する必要があります。
モーターシャフト Ra コールアウトにはどのような情報を添付する必要がありますか?
正確な表面と軸方向の長さを特定し、嵌め合い、データム、および関連する幾何学的制御を含めます。シール ランドの場合は、選択したシール デザインから表面方向またはテクスチャ要件を追加します。注文の受け入れに影響する場合は、検査報告書またはサンプリング要件も明記してください。
Raターゲットだけでなく、シャフト図面もお送りください。
ベアリング、シール、および嵌合面が目立たない場合は、マークを付けます。 Guanshuo の製造チームは、見積前に機能ゾーン、研削ルート、検査ポイントを確認できます。
図面レビューをリクエストする