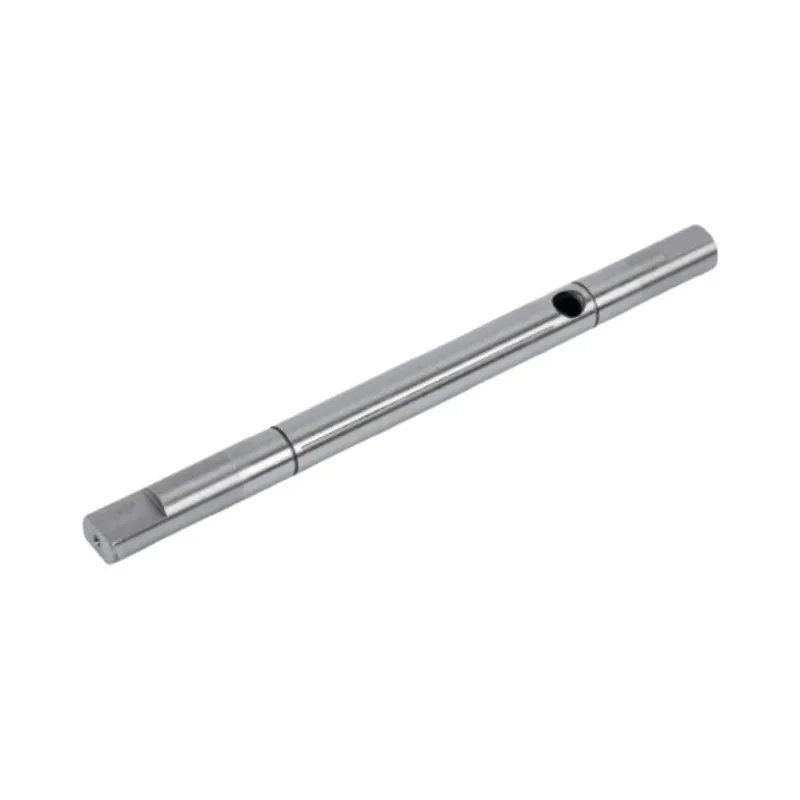
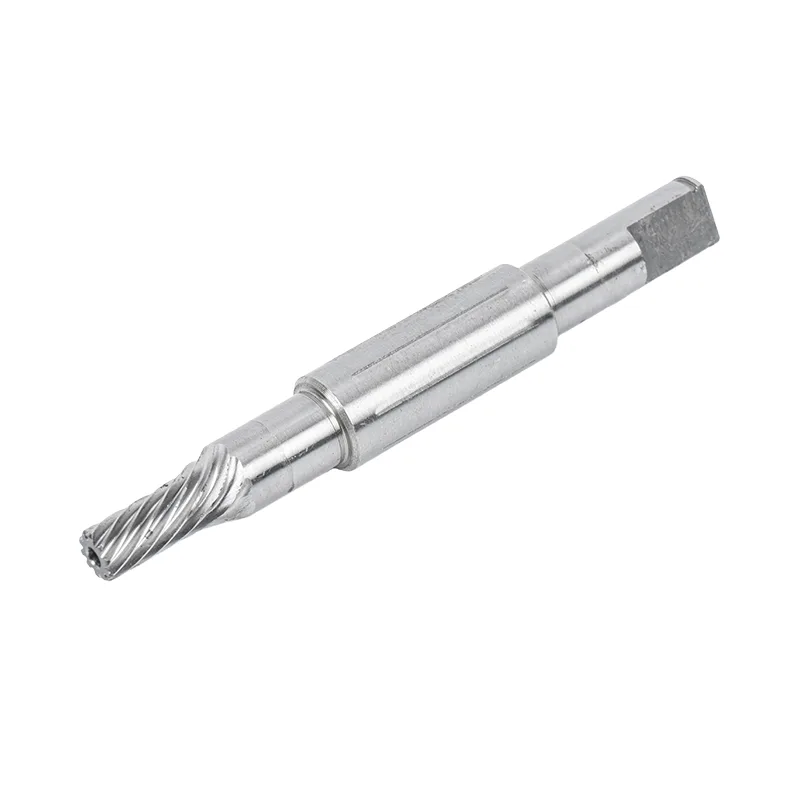
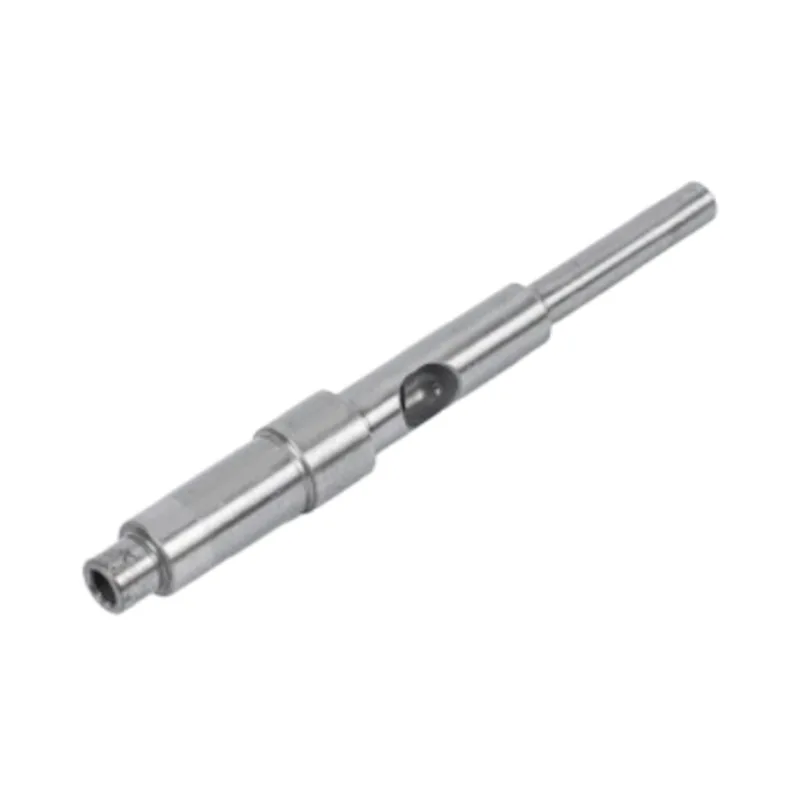
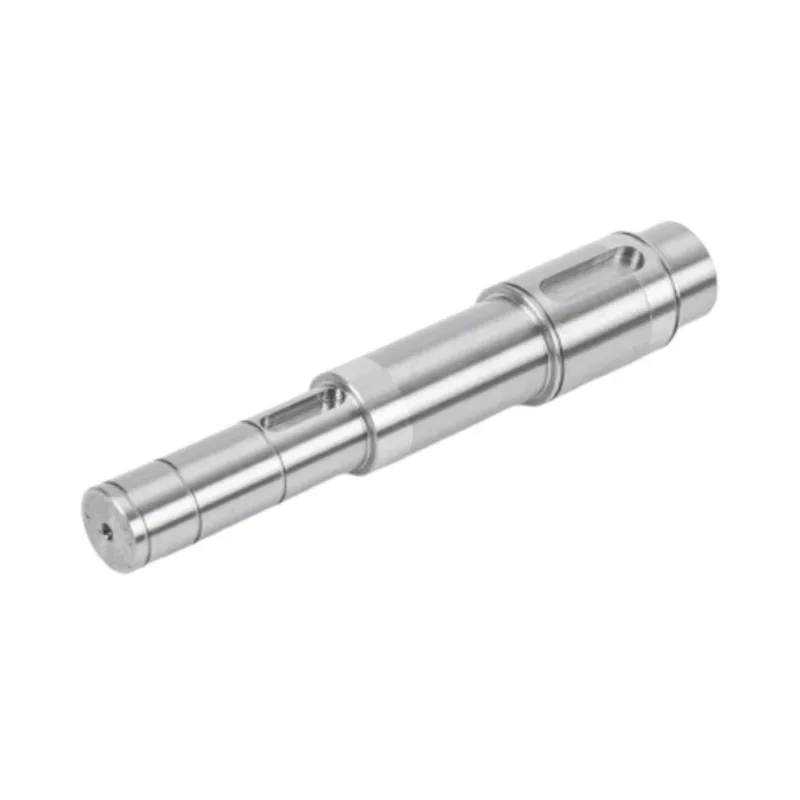
モーターのシャフトはきれいに見えても、モーターが正しくなければならない部分が間違っている場合があります。有用な検査レポートは、図面と測定結果を結び付け、どの機能がチェックされたかを示し、証拠が 1 つのサンプルを対象とするか製造バッチを対象とするかを明確にします。

検査については、材料、熱処理、価格がすでに合意された後、シャフト プロジェクトの最後に議論されることがよくあります。それは遅いです。サプライヤーは、バイヤーがアセンブリにとって重要な表面とフィーチャーにマークを付けるまで、賢明な管理計画を立てることはできません。
有益なレポートは、1 つの実際的な質問に焦点を当てています。つまり、このシャフトは、フィット感、回転、摩耗、トルク伝達を制御する機能に関する図面を満たしていますか?
検査室ではなく図面から始めましょう
検査計画は図面の改訂から始まります。公称サイズだけでは十分ではありません。検査官は、公差、データム、測定位置、表面仕上げ要件、熱処理条件、およびその特徴に関連する特別な注意事項も必要とします。
2 つのベアリング ジャーナル、シール面、およびキー溝を備えたステップ モーター シャフトを考えてみましょう。すべての露出した直径を同じ深さで測定すると時間が無駄になり、重要な関係を見逃してしまう可能性があります。 2 つのベアリング ジャーナルが 1 つの軸上で動作する必要がある場合があります。シール面には指定の表面仕上げが必要な場合があります。キー溝の幅、深さ、位置をデータムと照合して確認する必要がある場合があります。これらは同じ部品に属していても、異なる検査作業です。
検査を生産段階に合わせて行う
最終検査では、間違った材料や間違った設定から始まった問題を修正することはできません。より強力な計画では、関連するリスクが最初に現れる場所にチェックを入れます。関碩さんの出版物精密シャフト加工ルート材料の受け入れ検査から始まり、研削後の専用の検査段階で終了します。
| ステージ | 何を確認するか | なぜここに属するのか | 役立つ記録 |
|---|---|---|---|
| 入荷素材 | グレード、バッチ ID、および供給された材料文書 | 機械加工では材料の不一致を修復することはできません | 生産バッチにリンクされた材料証明書 |
| 最初のセットアップ | 図面の寸法、フィーチャの位置、およびデータム | 最初の記事では、バッチが実行される前に設定エラーまたは解釈エラーが明らかになる可能性があります。 | 実測値付き初品検査報告書 |
| 熱処理後 | 硬度と移動した可能性のある形状 | 熱処理により材料の状態が変化し、細い部品を動かすことができます | 硬度の結果と合意された形状のチェック |
| 研削後 | 最終径、真円度、円筒度、振れ、真直度、表面仕上げ | 研削により最終的な走行面が設定されます | 寸法および表面仕上げレポート |
| スプラインまたはキー溝加工後 | 図面で要求されるプロファイル、間隔、位置、幅、深さ、面取り、半径 | ドライブ機能は顧客のハブまたはギアと嵌合する必要があります | プロファイルまたはギアの測定結果 |
| 出荷前 | 合意された重要な特性、部品のアイデンティティ、数量、および目に見える状態 | 出荷記録はリリースされる部品を表す必要があります | バッチ検査または最終リリースレポート |
モーターシャフトでは何を測定する必要がありますか?
図面によって最終的なリストが決定されますが、ほとんどの精密モーターシャフトは数種類の測定を組み合わせています。それぞれが異なる質問に答えます。
重要な直径とはめあい
ベアリングジャーナル、シール面、ローターシート、およびギアの嵌合には、実際に測定された直径が必要です。 「合格」のみを示すレポートでは、プロセスが許容限界にどの程度近づいているかが隠蔽されます。実際の値により、後のバッチがその制限を超える前にドリフトを特定することができます。
真円度、円筒度、振れ
直径は測定点のサイズを示します。完全なジャーナルが円形であるかどうか、表面がその長さに沿って円筒形のままであるかどうか、または 1 つのジャーナルが別のデータムに忠実であるかどうかはわかりません。レポートには、測定される特性と使用されるデータの名前を記載する必要があります。 3 つすべてを「ストレート」などの曖昧なラベルでグループ化すると、意見の相違が生じる余地が生じます。
表面粗さ
表面粗さは名前付きの表面に属します。シャフトに複数のジャーナルとシール面がある場合、位置のない単一の Ra 結果を使用するのは困難です。そのために精密研磨された滑らかなモーターシャフト, Guanshuo は Ra を 0.4 マイクロメートル以下と発表しています。その値をすべてのシャフト図面にコピーするべきではありません。要件はアプリケーションと嵌合部品によって決まります。
硬度
硬度の結果は、熱処理の結果を確認するのに役立ちます。レポートでは、テストが行われた場所を特定し、それを図面要件に結び付ける必要があります。シャフトの異なる領域に異なる処理が施されている場合、ラベルのない 1 つの硬度数値で部品全体を説明することはできません。
キー溝、スプライン、その他の駆動機能
フィーチャーは、その幅または歯のサイズを満たしていても、シャフト軸に対して位置がずれている可能性があります。キー溝の幅、深さ、対称性、位置のチェックが必要な場合があります。スプラインには歯形と間隔の測定が必要な場合があります。関碩は、これらのさまざまな測定作業をサポートする検査機器として、2次元プロジェクターと歯車測定センターを挙げています。
最初の記事、一括レポート、および完全な審査は同じではありません
初品検査レポートでは、新規または変更された部品の解釈と設定が承認されます。プロセスによって意図した形状が生成されたことを証明するために必要な描画特性をカバーする必要があります。購入者は完全な製品をリリースする前にレビューします。
バッチ検査レポートには別の役割があります。出荷または製造ロットについて合意された特性を記録します。選択した部品にわたって繰り返し測定が含まれる場合がありますが、その範囲は検査計画によって異なります。最初の 1 つの記事では、長期間の実行が安定していることを証明することはできません。また、最後の 1 つのサンプルでは、実行中に起こったすべてを説明することはできません。
完全なスクリーニングは、特性が重要である場合、漏洩の影響が大きい場合、または自動検査で効率的にチェックできる場合に意味があります。関碩リスト全自動光学検査装置他の楽器と一緒に。自動スクリーニングは、量産中の寸法ドリフトを捕捉するのに役立ちますが、システムがどの特性をチェックするかについてバイヤーと工場が同意する必要があります。
モーターシャフト検査成績書の見方
レポートの先頭から始めます。部品番号、図面改訂、材料またはバッチ参照、検査日、および表示された数量を確認します。身元が注文書と図面と一致しない場合、以下の測定では出荷をリリースできません。
次に、各結果を一連の証拠として読み取ります。有用な行には、特性、公称値、許容差または限界、実際の結果、単位、機器または方法、および性質が含まれます。幾何学的コントロールの場合は、データムまたはサーフェスも識別する必要があります。マルチキャビティまたはマルチマシンプロセスの場合、レポートで各サンプルのソースを特定する必要がある場合があります。
| レポートフィールド | 答えるべき質問 |
|---|---|
| 部品と図面の改訂 | 工場は購入者が承認したのと同じ定義を検査しましたか? |
| 特徴と立地 | どの直径、ジャーナル、フィーチャー、または表面がチェックされましたか? |
| 公称値と許容差 | 合格を決定する限界は何ですか? |
| 実績 | 測定された部品は許容範囲内のどこにありましたか? |
| 単位と方法 | 別の検査員が理解して検査を繰り返すことができますか? |
| サンプルの正体と量 | 証拠は 1 つの最初の論文、選択されたバッチサンプル、または完全なスクリーニングをカバーしていますか? |
| 検査官/日付/ステータス | 誰が、いつ、どのような結果でレコードをリリースしましたか? |
孤立した緑色のボックスではなく、パターンを探してください。すべての直径が同じ限界に近い場合、プロセスが変動している間にバッチが通過する可能性があります。実際の値を使用すると、工場は次の生産を実行する前に調整できます。合否マークだけではそのパターンはわかりません。
検査報告書を脆弱にする一般的なギャップ
次の問題により、レポートの信頼性や再利用が困難になります。
- レポートには図面の改訂はありません。
- 合否マークのみが表示され、実際の測定値は表示されません。
- サンプル数量が不足しています。
- 振れはデータムなしで報告されます。
- Ra は、検査された表面を指定せずに報告されます。
- 硬度は試験場所なしで記載されています。
- 最初の製品の結果は、完全な生産バッチの証拠として表示されます。
- 材質証明書を出荷時の部品にリンクすることはできません。
これらの問題はいずれも、修理に高価なマシンを必要とするものではありません。生産を開始する前に、バイヤーとサプライヤーの間でより明確な合意が必要です。
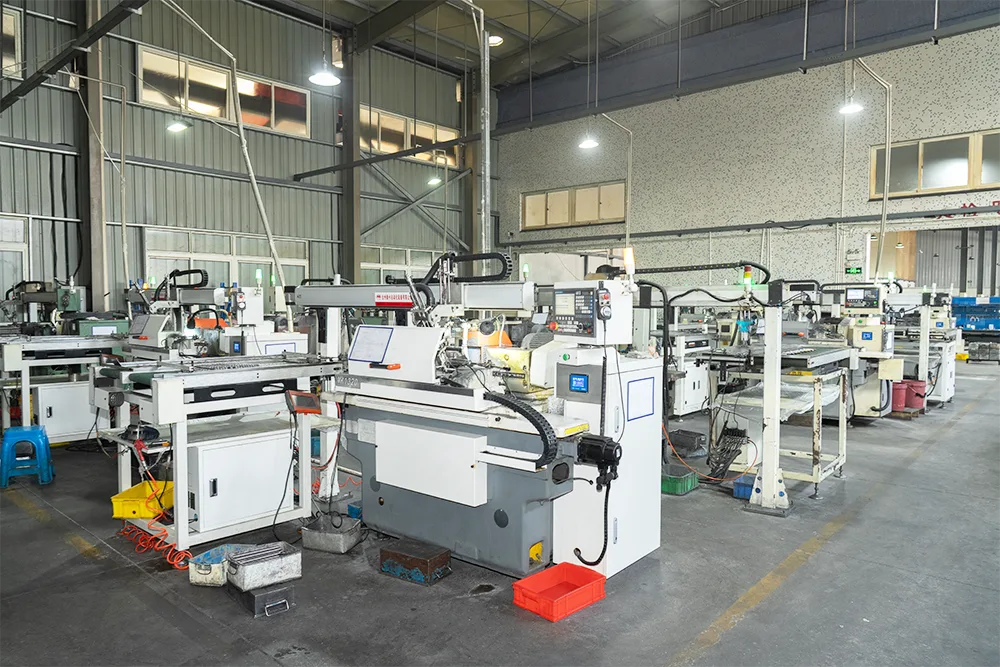
数字の裏にある工場設備
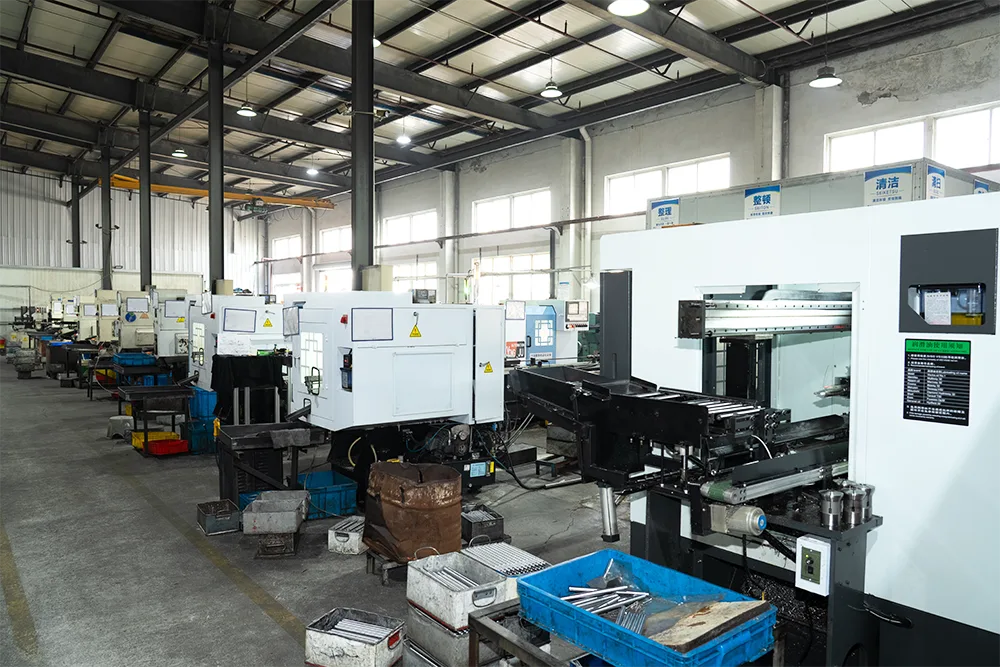
関碩氏は、硬度計、二次元投影機、表面仕上げゲージ、歯車測定センター、円筒度計、全自動光学検査装置などを列挙している。精密研削ページでは、公開されている特性と対応する機器を組み合わせています。
| 精密研磨された滑らかなシャフトの特性を公開 | 公表値 | 掲載検査装置 |
|---|---|---|
| 表面粗さ | Ra 0.4 マイクロメートル以下 | 表面粗さ計 |
| 寸法精度 | IT5~IT6グレード | 二次元投影機・円筒度測定機 |
| 真直度 | 0.01mm以下 | 円筒度試験機・歯車測定センター |
これらは、指定された製品およびプロセスの公開仕様です。これらはすべての人にとって普遍的なデフォルトではありませんモーターシャフト。カスタム シャフト レポートでは、承認された顧客の図面の制限を使用する必要があります。設備と検査計画はその図面に従う必要があります。
Guanshuo は ISO 9001 システム認証を自社のリストに掲載しています。証明書ページ。管理システム証明書は部品固有の証拠に代わるものではありません。検査報告書、材料記録、および合意された管理計画には、個々の注文が要件を満たしているかどうかが示されます。

RFQで指定する内容
すべてのサプライヤーが同じ範囲の価格を設定できるように、RFQ に検査要件を記載します。注文後に要件が到着した場合、工場は測定を繰り返したり、サンプリングを変更したり、見積書に含まれていない文書を追加したりする必要がある場合があります。
- 部品番号、図面、およびリビジョン。
- 材料グレードと必要な材料文書。
- 重要な直径、データム、はめあい、および幾何学的制御。
- 表面粗さとそれが適用される正確な表面。
- 硬度と熱処理の要件。
- 図面で必要なキー溝、スプライン、ねじ山、面取り、半径のチェック。
- 第一条の承認要件。
- 重要な機能のバッチ サンプリングまたはフル スクリーニングの要件。
- 必須のレポート形式と顧客固有のフォーム。
- 試作品の数量、バッチサイズ、年間生産量。
明確な検査計画により、購入者と工場に許容可能なシャフトの同じ定義が与えられます。見積もりの比較も容易になります。あるサプライヤーは基本的な最終チェックに価格を設定し、別のサプライヤーには最初の商品、材料文書、および記録されたバッチ結果が含まれる場合があります。検査範囲が比較できるまでは単価の比較はできません。
よくある質問
モーターシャフトの検査報告書には何を含めるべきですか?
部品番号と図面改訂を特定し、検査された特性、公称値、公差、実際の結果、単位、方法または機器、サンプル数量、検査日、受入ステータスをリストする必要があります。重要なシャフト特性には、多くの場合、材料、ベアリングとシールの直径、振れまたは円筒度、表面粗さ、硬度、キー溝またはスプラインの形状が含まれます。
製造指図には初品検査だけで十分ですか?
いいえ。最初の品目検査では、初期セットアップで承認された図面に沿った部品を製造できることが示されています。製造オーダーには、後の部品が同じ制限内に収まっていることを示すために、合意されたバッチ検査またはスクリーニング計画も必要です。レポートでは、その結果が 1 つのサンプル、選択されたバッチサンプル、または完全なスクリーニングをカバーするかどうかを明確にする必要があります。
振れの結果にデータムの名前を付ける必要があるのはなぜですか?
振れは、部品が定義された基準軸の周りを回転するときに表面がどのように移動するかを表します。データムがないと、番号はどのジャーナルまたはセンターがその軸を確立したかを示しません。データムに名前を付けると、結果が再現可能になり、図面上の幾何学的コントロールに接続されます。
モーターシャフトに対して完全なスクリーニングが意味を持つのはどのような場合ですか?
完全なスクリーニングは、重要な特性、影響の大きいアプリケーション、または自動化装置が効率的にチェックできる機能にとって意味があります。バイヤーと工場は、どの特性がスクリーニングされるか、どのような制限が適用されるか、実際の値が保存されるかどうか、不合格部品がどのように管理されるかを正確に定義する必要があります。
Guanshuo がウェブサイトに掲載している検査機器は何ですか?
Guanshuo の工場および精密研削のページには、硬さ試験機、二次元投影機、表面粗さ試験機、歯車測定センター、円筒度測定器、および全自動光学検査装置がリストされています。適切な機器は、特性と承認された顧客の図面によって異なります。
検査計画が固まる前に図面を送ってください
図面、材料、重要な特性、レポート要件、および予想される量を共有します。 Guanshuo は部品をレビューし、製造と検査の範囲を一緒に見積もることができます。
モーターシャフトのRFQを送信してください