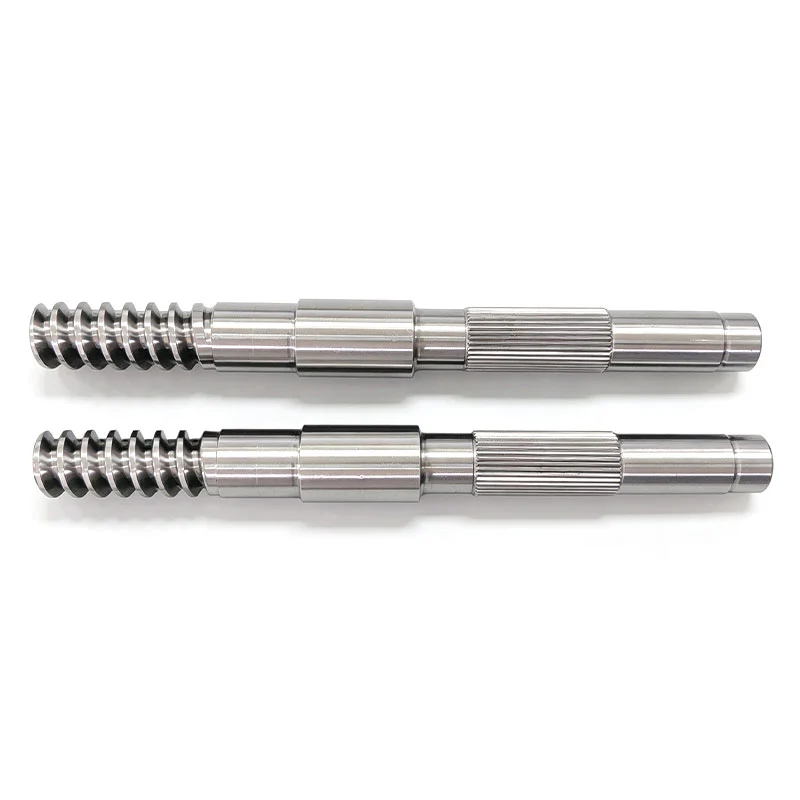
シャフトは旋盤ではまっすぐに見えますが、熱処理中に動くことがあります。有益な質問は、その動きが正常かどうかではありません。生産ルートが、シャフトを図面に戻すのに十分な管理、研磨ストック、および検査の証拠を残しているかどうかです。

シャフトの矯正は、機械加工後に残ったり、熱処理中に発生した曲がりを修正します。精密モーターシャフトの場合、通常は硬化後、最終研削前に属します。工場ではまず、定義されたデータムに対してシャフトを測定し、必要に応じて制御された修正を適用し、再度測定します。その後、最終研削によってジャーナルのサイズが調整され、仕上げられます。有用な図面には、管理された長さ、データム、真直度または振れの許容差、および要件が適用される製造段階が記載されている必要があります。
矯正は、購入者が見積書でほとんど目にすることのない作業の 1 つです。それはオプションではありません。熱処理、細い形状、または不均一な形状によりシャフトが動く場合、いつそれを修正するか、そしてその結果をどのように証明するかを誰かが決定する必要があります。
工場の観点からすると、矯正は不良部品の救済措置ではありません。金属を自然に変化させる工程間の計画的な制御です。関碩さんの精密シャフト加工ルート矯正や精密研削の前に熱処理を施します。この順序により、後のすべての変更を通じて精度を維持するために以前の操作を要求するのではなく、最終的な寸法が保護されます。
熱処理後にシャフトが動く理由
機械加工により材料が除去されます。熱処理により、残った材料の状態が変化します。どちらも内部応力を解放または再分散することができるため、荒い回転中に真っ直ぐだったシャフトが硬化後には真っ直ぐでなくなる可能性があります。パーツが長くて細いほど効果が分かりやすくなりますが、短い段付きシャフトでも同様に動くことができます。
幾何学も重要です。ショルダー、キー溝、スプライン、穴、または異なる厚さのセクションを備えたシャフトは、普通の円筒のように加熱したり冷却したりしません。これらの機能は組み立てに必要ですが、プロセス計画の柔軟性を低下させます。したがって、矯正を単独のプレス操作としては扱いません。私たちはそれを、在庫許容値、データムの選択、および研削に使用できる材料の量に結び付けます。
図面で最終的な振れを厳しくする必要がある場合、最悪の計画は、熱処理前にすべてのジャーナルを仕上げて、シャフトが元の位置に留まるように願うことです。最終的な精度は硬化後の操作に任せたいと考えています。これにより、金属が移動したときにプロセスに移動先が与えられます。
矯正が生産に適した場所
完全なルートは材料とシャフトの設計によって異なりますが、以下の順序で各段階の作業を説明します。これは、Guanshuo ですでに使用されているプロセスに従います。シャフト加工ワークフロー.
| 生産段階 | シャフトはどうなるんだろう | 直進性が重要な理由 |
|---|---|---|
| 入荷検査 | 切断前に材料グレードとバーの状態をチェックします。 | 図面と熱処理計画に合わせた材料から確実な工程が始まります。 |
| CNC 旋削とフライス加工 | 直径、段差、ねじ山、およびドライブの特徴は荒加工または半仕上げです。 | 重要なジャーナルは、後で研削するために十分な在庫を保持します。 |
| 熱処理 | シャフトには所定の硬化処理を施しております。 | 加熱および冷却中に応力が変化すると、部品が移動する可能性があります。 |
| 矯正 | シャフトが測定され、必要に応じて修正され、再度測定されます。 | この操作により、最終材料がジャーナルから除去される前に曲がりが軽減されます。 |
| 精密研削 | 円筒またはセンタレス研削により、直径を制御して最終サイズと仕上げを実現します。 | 研削により最終的な形状が改善され、計画された許容値が除去されます。 |
| 最終検査 | 寸法、真直度または振れ、仕上げおよびその他の描画特性が記録されます。 | 結果は、図面で要求されているのと同じデータム系でチェックされます。 |
この注文は、シャフトを「検査する」という漠然とした約束よりも有益です。ジオメトリがいつ作成され、いつ検証されるかが購入者に通知されます。また、一般的な見積もりのギャップも明らかになります。2 つのサプライヤーが同じ図面の価格を設定する可能性がありますが、一方のサプライヤーは熱処理後の修正と記録された最終検査を含み、もう一方のサプライヤーはより単純なルートを想定している可能性があります。
生産開始前にストレートの意味を定義する
「ストレート」という言葉は、検査官が測定するまでは明白に聞こえます。シャフトの中心線は真っ直ぐでも、ジャーナルの振れが不十分な場合があります。ジャーナルはそれ自体で丸くなっていても、ベアリング シートによって確立された軸から外れて座ることができます。長い平面直径の場合は直接の真直度チェックが必要になる場合がありますが、組み立てられたモーターでは 2 つのジャーナルがどのように一緒に回転するかがより重要になる場合があります。
| 要件 | 説明されている内容 | 図面が答えるべき質問 |
|---|---|---|
| 真直度 | 線要素またはシャフト軸が直線状態からどれだけ離れているか。 | どのサーフェスまたは軸が、どの長さにわたって制御されますか? |
| なくなる | シャフトが定義された基準軸の周りを回転する間に表面がどれだけ変化するか。 | どのジャーナルまたはセンターが回転軸を確立しますか? |
| 円筒度 | 別のデータムを使用しない 1 つの円筒面の形状。 | フォーム コントロールが必要なジャーナルはどれですか? |
| 直径とフィット感 | ジャーナルの完成サイズと、ジャーナルがベアリング、シール、またはハブとどのように嵌合するか。 | 研削後に適用される公差はどれくらいですか? |
これらのコントロールは関連していますが、互換性はありません。ここで、プロジェクトをスピードアップする前に、プロジェクトのスピードを落とす必要がある場合があります。管理スパンや測定条件が分からずに図面に「真直度0.01」と記載されている場合は、まずその記載を検査指示とします。そうしないと、購入者と工場が同じシャフトから異なる番号を製造する可能性があります。
工場出荷時の矯正ループは、測定、修正、再測定です。
賢明な矯正ループは、力ではなく測定から始まります。オペレータは、曲げの場所を特定し、基準軸を理解し、次のプロセスでどの程度の修正が許容されるかを知る必要があります。その情報なしで修正を適用すると、エラーが減少するのではなく、むしろ移動する可能性があります。
1. 基準を確立する
シャフトは、図面のデータム ロジックと一致する方法でサポートまたは配置されます。ステップモーターのシャフトでは、未使用の中央セクションよりも 2 つのベアリングジャーナルの方が重要な場合があります。別の設計では、中心穴が加工軸を確立する場合があります。検査セットアップは機能要件に従う必要があります。
2. 曲がりをマッピングする
シャフトを回転またはスキャンして、最大の偏差と長さに沿ったその位置を特定します。 1 つの場所での 1 つの測定値では、複数のステップがあるシャフトを説明することはできません。オペレータは制御されたスパンを確認し、肩、溝、熱処理部分付近の遷移に注意を払います。
3. 制御された補正を適用する
補正は測定された曲がりを対象とします。どのくらいの力を、どこに加えるかは、材料の状態、直径、長さ、形状によって異なります。これが、普遍的な矯正レシピが役に立たない理由です。オペレータは、別のシャフトからコピーされた固定数値ではなく、実際の部品から作業します。
4. 研削前に再確認してください
補正後、シャフトは同じ測定ロジックに戻ります。研削の準備ができている場合は、表面をきれいにして最終サイズに到達するのに十分なストックがジャーナルにまだ残っている必要があります。矯正と研削は別の作業ですが、同じ許容予算を共有します。
作業台上で部品がどのように見えるかによって矯正を判断しないでください。図面に関連付けられた再現可能な読み取り値によって判断し、研削後の最終結果を確認します。

研磨で修正できるものとできないもの
最終研削には 2 つの重要な役割があります。これにより、ランニング直径が完成サイズに近づき、初期の段階で残された形状と表面仕上げが改善されます。 Guanshuo では CNC 円筒研削とセンタレス研削の両方を使用しています。正しい方法は部位によって異なります。
円筒研削は、定義された軸に対してジャーナルを仕上げることができるため、段付きシャフトや肩付きシャフトに適しています。センタレス研削は、センタを必要としない長い平面径の場合に効率的です。 Guanshuo の精密研削ページでは、IT5 ~ IT6 の寸法精度、Ra 0.4 マイクロメートルまでの表面粗さ、0.01 mm 以内の真直度を指定しています。精密研磨された滑らかなモーターシャフト.
研削には現実的な開始条件が必要です。硬化したブランクがひどく曲がっている場合、まっすぐに見えるまで高い側から材料を除去すると、別の領域にストックが少なすぎるか、ジャーナルのサイズが下回る可能性があります。むしろ、最初に中心線を修正し、本来の精密な作業のために研削を使用することをお勧めします。
中間の真直度チェックを削除すると、配線が短く見える場合があります。また、曲げて硬化したブランクを高価な研削作業に送ることもできます。研削前の簡単なチェックは、すべての仕上げが完了した後にのみ実行される同じチェックよりも多くの価値を保護します。
どのシャフト形状にさらに注意が必要か
突然矯正が必要になる単一の直径や長さはありません。形状とプロセス全体を検討します。長く滑らかなシャフトは、肩が重い短いシャフトとは動作が異なります。キー溝やスプラインにより断面が変化します。十字穴により、1 つの領域から材料が除去されます。局所的な硬化により、断面全体の処理とは異なる応力パターンが生じる可能性があります。
次の条件は、見積時および最初の商品の計画時に明示的に真直度をレビューする価値があります。
- 長さに比べて直径が小さい長いシャフト。
- 断面が大きく変化する段付きシャフト。
- キー溝、スプライン、平坦部または十字穴のあるシャフト。
- 2 つのベアリング ジャーナル間の振れが厳しい部品。
- 最終研磨の前に硬化を受けるシャフト。
- 小さな軸誤差が回転に影響を与える高速モーターシャフト。
このリストは自動拒否ルールではありません。それはエンジニアリングのどこに注意を向けるべきかを示します。 Guanshuo は、滑らかな、段付き、キー溝、スプライン付き、中空、および特殊なモーター シャフトを製造しているため、プロセス計画は形状ごとに 1 つの標準ルートではなく、個別の図面に従う必要があります。
結果の確認方法
最終検査では、顧客が受け取る状態でシャフトが図面を満たしているかという狭い質問に答える必要があります。レポートには、部品番号と図面改訂、管理特性、公称要求事項、実績、測定機器、検査段階が必要です。
Guanshuo の検査機器には、硬さ試験機、2 次元投影機、表面粗さ計、歯車測定センター、円筒度計が含まれます。工場では全自動光学検査装置も稼動しています。これらの機器はさまざまな役割を果たします。粗さゲージは振れを証明できず、直径の結果は 2 つのジャーナルが軸を共有していることを証明できません。

新しいシャフトの場合、最初の製品が作成される前に測定ロジックについて合意することを好みます。つまり、データ、管理されたスパン、検査段階、サンプリング規則がすでに明確になっています。購入者が研削後だけでなく熱処理後も測定値を必要とする場合、その要求は RFQ に含まれます。バッチの完了後は表示されません。
図面とRFQに何を記載するか
サプライヤーは、独立した公差から信頼できる矯正および検査ルートを見積もることができません。完全な図面を送信し、アセンブリ内でシャフトがどのように機能するかを説明してください。次の情報により、工場は機能要件を生産に結び付けることができます。
- 部品番号、図面改訂および年間またはバッチ数量。
- 材料グレードと必要な熱処理。
- 該当する場合は最終硬度要件。
- 管理されたジャーナル、データム、測定範囲。
- 真直度、振れ、円筒度、およびそれぞれが適用される直径の公差。
- 軸受、シール、または摺動面の表面粗さ。
- ショルダー、キー溝、スプライン、ねじ山、クロス穴などのフィーチャー。
- 検査段階、サンプリング計画、および必要なレポート形式。
- どの表面が最も重要かを変更するときの組み立て速度や機能。
私たちの好みはシンプルです。ディメンションのコレクションだけを送信するのではなく、機能軸を表示します。ローター、ベアリング、シール、ハブがどの表面に配置されているかがわかれば、熱処理、矯正、研削、検査を通じてそれらの関係を保護するルートを選択できます。
生産シーケンスをより広範囲に表示するには、ステーションごとの加工ガイド。当面の作業が普通の精密シャフトの場合、スムーズモーターシャフト研削ページ関連する完成仕様と設備を示します。
よくある質問
モーターシャフトを真っすぐに伸ばす必要があるのはいつですか?
金属を動かす可能性のある操作、特に熱処理の後は、モーターシャフトの真直度をチェックする必要があります。修正が必要な場合は、通常、最終研削の前に行う必要があるため、ジャーナルには完成したサイズと形状に達するのに十分な在庫がまだあります。
シャフトの真直度と振れは同じですか?
いいえ。真直度は線要素または軸を制御し、振れはシャフトが定義されたデータム軸の周りを回転するときの表面の変動を測定します。ベアリング、シール、ローター、またはハブがシャフト上にどのように配置されているかに応じて、図面には一方または両方が必要になる場合があります。
曲がったシャフトを研削すれば真っすぐに直せますか?
研削は最終的な形状を改良し、計画された量の材料を除去することができますが、硬化したブランクの過度の曲がりを隠すために使用すべきではありません。片側から除去しなければならない材料が多すぎると、ジャーナルの在庫がなくなったり、サイズ未満で終了したりする可能性があります。矯正では、まずシャフトを最終研磨で制御できる状態にする必要があります。
Guanshuo は、研磨された滑らかなモーター シャフトでどの程度の真直度を達成できますか?
Guanshuo は、精密研磨された滑らかなモーター シャフトの真直度を 0.01 mm 以内と指定しています。同商品ページでは寸法精度IT5~IT6、表面粗さRa0.4μmまでと明記されています。別のシャフト形状の要件は、その図面と照らし合わせて検討する必要があります。
シャフト矯正の見積もりにはどのような情報を送信すればよいですか?
材料、熱処理、データム、制御された長さ、真直度または振れの許容差、最終的なジャーナル サイズ、表面仕上げ、および検査要件を含む完全な図面を送信します。シャフトの機能と生産数量を含めると、工場は矯正、研削、レポートを 1 つのルートとして計画できます。
真直度要件を測定可能にする
モーターシャフトの図面、熱処理要件、検査メモをGuanshuoに送信してください。私たちのチームはデータム構造をレビューし、完成部品の周囲の機械加工、矯正、研削、検証シーケンスを計画できます。
モーターシャフトのRFQを送信してください