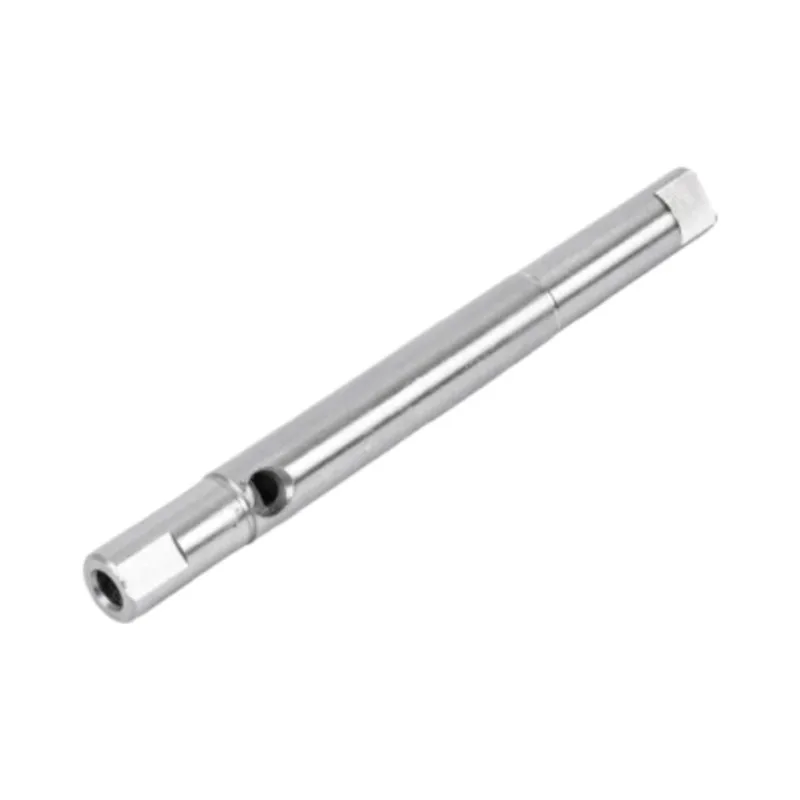
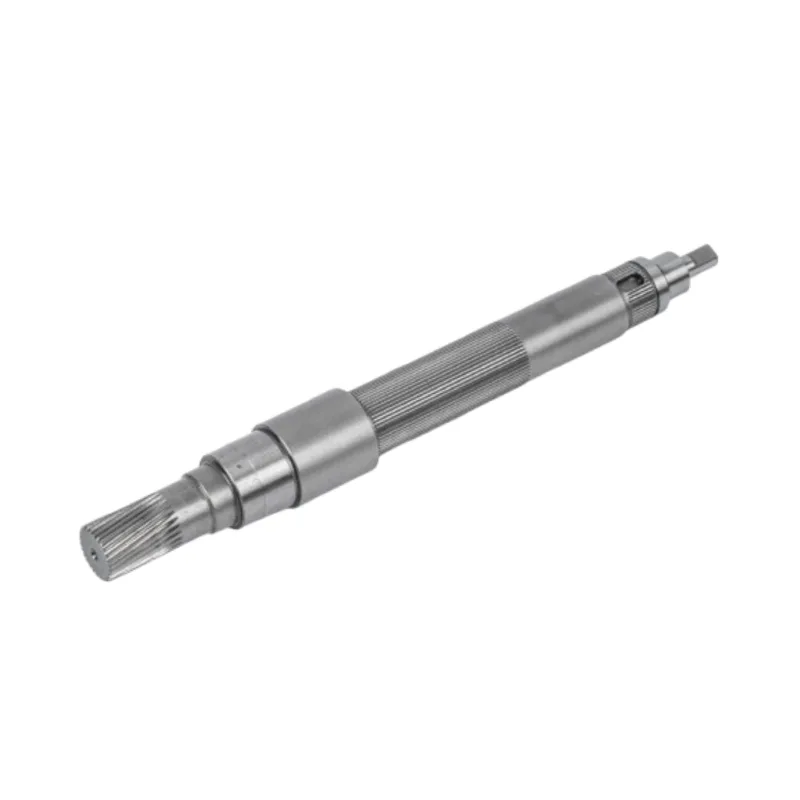
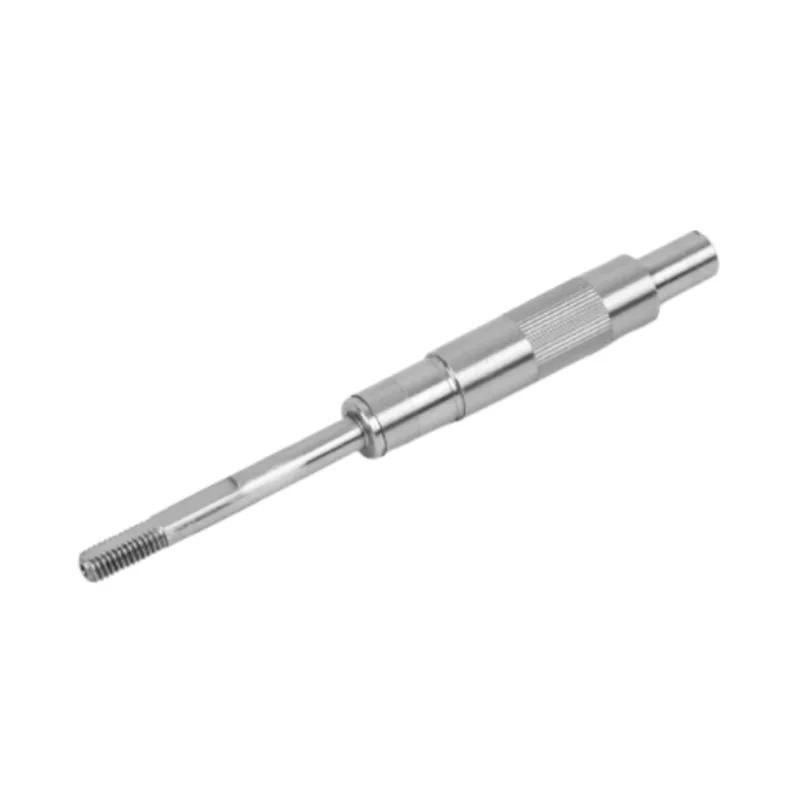
公差が厳しいので研削方法を選びません。シャフトの形状はそうなります。センタレスグラインダーを連続的に通過できるプレーン直径は、肩部にわたって同心状態を維持する必要がある 2 つのベアリングジャーナルとは異なる製造上の問題です。

複数のジャーナルが 1 つの軸に忠実である必要がある場合は、ステップ付き、ショルダー付き、および複数の直径のモーター シャフトに対して円筒研削を選択します。一貫した外径と効率的なバッチフローが主な要件である場合は、長いプレーンシャフトのセンタレス研削を選択してください。一部の生産ルートでは両方を使用します。センタレス研削でプレーンボディを効率的に処理し、次に円筒研削でシャフト軸に関して重要なベアリングまたはシールジャーナルを仕上げます。
購入者の明らかな疑問は、どのプロセスがより正確であるかということです。寛容さだけではそれに答えることはできません。どちらのプロセスでも、正確なシャフト直径を製造できます。有用な区別は、部品がどのように保持されているか、どの表面が相互に関連している必要があるか、ジオメトリが中断することなく機械内を移動できるかどうかです。
その選択によって、見積書や設定、さらには検査報告書が何を証明すべきかが変わります。単一の直径から方法を選択するサプライヤーは、実際にモーター アセンブリを制御する機能を見逃す可能性があります。
公差数値ではなく形状から始める
両方とも同じ仕上げ直径と表面粗さを必要とする 2 つの図面を考えてみましょう。 1 つ目は、1 つの連続した外径を持つ長く滑らかなシャフトです。 2 つ目は、2 つのベアリング ジャーナル、ショルダー、シール ランド、および小さなエクステンションを備えています。公差は共通かもしれませんが、研削の問題は共通ではありません。
滑らかなシャフトにより、工場に連続した表面が得られます。ワークレストブレードがそれをサポートしながら、研削砥石と調整ホイールの間に置くことができます。段付きシャフトは同じようにそのセットアップを通過できません。そのジャーナルは、中心または別の定義された軸からパーツを配置して、一度に 1 セクションずつ仕上げる必要があります。
図面が机に届くと、一般的な公差ブロックを確認する前に、ベアリングを一周してジャーナルをシールします。これらの表面はシャフトがどのように機能するかを教えてくれます。研削ルートは、そのサイズ、仕上げ、および作業軸との関係を保護する必要があります。
2つの研削方法でシャフトを支える仕組み
ワークホールディングはプロセスの制御内容を変える
図は簡略化してあります。彼らの目的は、精度に関するマーケティング上の主張ではなく、なぜワークホールディングがプロセスの選択を促すのかを示すことです。
円筒研削では、ホイールが選択されたジャーナルに近づく間、シャフトがその中心軸の周りを回転します。これにより、グラインダーが段差や肩を越えて作業できるようになり、別々の直径間の関係が維持されます。
センタレス研削では、シャフトに中心サポートがありません。砥石車と調整車の間のブレード上に置かれます。この配置は、部品が中心間にクランプされることなく研削ゾーンを通って移動できるため、連続した外径に非常に適しています。
円筒研削とセンタレス研削の比較
| 決定要因 | 円筒研削 | センタレス研削 | 購入者が注意すべきこと |
|---|---|---|---|
| パーツサポート | パーツは中心から配置され、定義された軸を中心に回転されます。 | 部品は 2 つの車輪の間のワークレストブレード上に置かれます。 | サポート方法によって、プロセスがどの幾何学的関係を制御するかが決まります。 |
| 典型的な形状 | 段付き、肩付き、多直径シャフト。 | 連続した外径を持つ長いプレーンシャフト。 | 公差が厳しいため、不適当な形状がセンタレスプロセスに適合することはありません。 |
| センターホール | 通常は研削軸の中心位置を使用します。 | サポートのための中心穴は必要ありません。 | プロセスルートが合意される前に、デザインから中心フィーチャを削除しないでください。 |
| 最強のコントロール | 別々のジャーナル間の同心度と振れの関係。 | プレーンな外径に沿った一貫したサイズ。 | 最も簡単に測定できる寸法ではなく、機能面に沿った方法を選択してください。 |
| 生産の流れ | 各ジャーナルは、定義されたセットアップの一部としてアプローチされ、完了します。 | 適切なシャフト形状への高速連続送りをサポートします。 | センターレススピードは、ジオメトリが許容する場合にのみ価値を生み出します。 |
| 共通モーターシャフトのはめあい | ベアリングジャーナル、シールランド、ショルダー、段付きシャフト。 | 滑らかなモーターシャフトと長い平坦なセクション。 | 1 つの図面で、組み合わせたルートが正当化される場合があります。 |
どちらのカラムも品質グレードではありません。購入者は、プロジェクトにボリュームが必要なため「センタレス研削が必要」と記入し、ショルダーとジャーナルのレイアウトが軸ベースの研削を必要とする部品を送信する場合があります。プレーン シャフトは、その図面テンプレートが段付きパーツからコピーされたときに、より遅いルートを継承することもあります。図面は結果を定義する必要があります。工場はそれを繰り返せるルートを選択すべきです。
円筒研削がより良い選択である場合


円筒研削は、シャフトに複数の機能直径がある場合に意味があります。ベアリングジャーナルは肩部の隣に位置し、その後にシール面と小さな駆動端が続きます。直径はすべて個別のサイズ チェックに合格しても、軸が一致しない場合はアセンブリが不十分になる可能性があります。
直径公差をリストしているが、ジャーナル間のデータム関係が省略されている RFQ は不完全です。直径は現地の測定値です。振れと同心度は関係を表します。円筒研削盤は、シャフトがもう一方のジャーナルに対して確立された同じ基準の周りを回転している間に、一方のジャーナルを仕上げることができます。
図面に以下が含まれる場合、通常はこのルートが優先されます。
- ステップまたはショルダーによって分離された 2 つ以上の臨界直径。
- ベアリングとシールジャーナルは同じ軸に忠実である必要があります。
- センターレスセットアップでの連続パスを防止する機能。
- 定義された中心またはジャーナルデータムに関連付けられた振れ要件。
- 連続供給よりも形状が重要な少量生産。
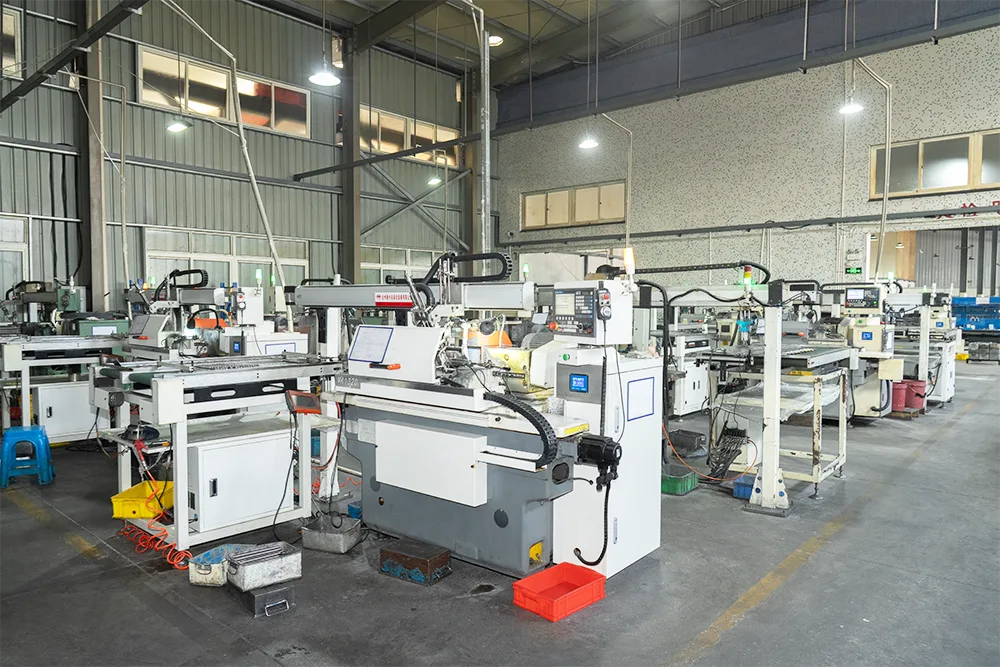
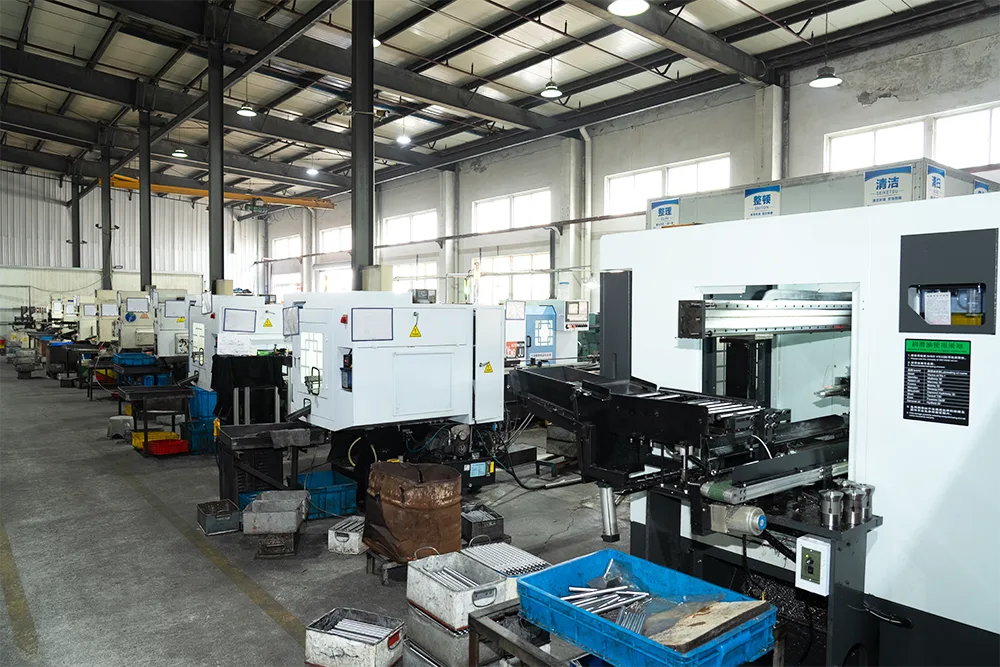
Guanshuo は現在、段付きシャフトや肩付きシャフトに円筒研削を使用しています。シャフト加工ワークフロー。工場では 26 台の CNC 円筒研削盤が稼働しているため、これは外注の仕上げステップではなく、中核となる生産プロセスです。
センタレス研削がその地位を獲得するとき
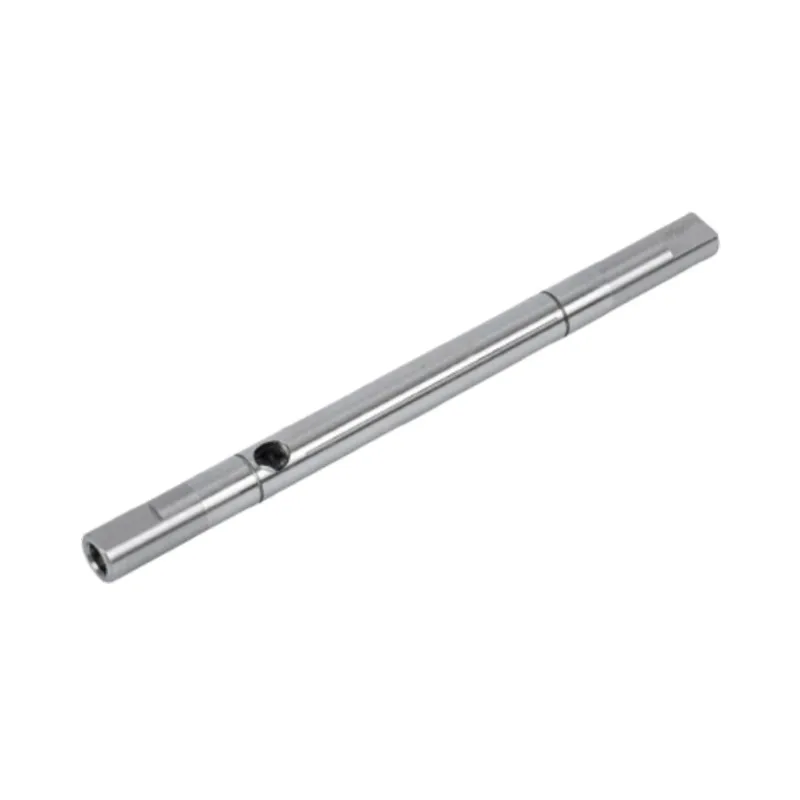
センタレス研削は、シャフトの形状が平面のままの場合に魅力的です。ワークレストブレードは研削ゾーンに近い部分をサポートしており、このプロセスではシャフトを運ぶための中心穴は必要ありません。これは、効率的な生産フローを維持しながら、細長い部品に沿って 1 つの直径を保持する実用的な方法です。
私たちは、推奨する前に 3 つの条件を検討します。それは、連続的な研削面、長さに沿って機能的に重要な直径、そしてセットアップから恩恵を受ける量です。ショルダーがパスを妨げたり、いくつかのジャーナルを中心軸に結び付ける必要がある場合、見かけ上のスループットの利点が失われる可能性があります。
Guanshuo は 6 台の高精度センタレス研削盤を運用しています。の精密研磨された滑らかなモーターシャフトこのページには、その製品ラインの IT5 ~ IT6 の寸法精度、Ra 0.4 マイクロメートルまでの表面粗さ、0.01 mm 以内の真直度がリストされています。これらの値は、完成した滑らかなシャフト製品を表します。別のジオメトリでも独自の図面レビューが必要です。
素早い材料の流れは、カジュアルなプロセス制御を意味するものではありません。ホイールの状態、調整動作、ワークレストのサポート、入荷する在庫はすべて、仕上がり直径に影響します。プロセスが効率的になるのは、部品があまり注目されないからではなく、設定が部品に適しているからです。
モーターシャフトの工場決定フロー
完成図を使用しますが、質問の順番は以下の流れになります。これにより、チームが最初にマシンを選択し、その後そのパーツにその選択を強制することがなくなります。
研削ルートの選択
完全なシャフト図面を読む
ジャーナル、肩、機能基準をマークします。
複数の重要な直径、ステップ、またはショルダー?
はいの場合
円筒研削経路
長いプレーンボディにもメリットがある場合は、組み合わせたルートを検討してください。
「いいえ」の場合は続行します
便利なバッチフローを備えた、長く、平らで、連続した外径はありますか?
はいの場合
センタレス研削経路
いいえの場合
図面でルートを確認する
それぞれが適合する場合は、円筒形、センタレス、またはその両方を使用します。
フローチャートは計画を支援するものです。材料の状態、熱処理、研削代、および検査データは、依然として最終プロセスのレビューに含まれます。
1つのシャフトが両方の方式を使用する場合
1 つのシャフトに複数の研削方法が必要な場合があります。プレーンボディが長く、機能ジャーナルが小さい場合は、センタレス研削によりプレーン直径を効率的に確立できます。円筒研削により、中心軸との直接の関係が必要なジャーナルを仕上げることができます。
滑らかなセクションだけでは、コンポーネント全体がセンタレス研削に適しているわけではありません。中断された機能により、連続パスが妨げられる場合があります。モーター アセンブリを配置する表面を損なうよりも、ジオメトリが変更されるプロセスを分割することをお勧めします。
| シャフトの状態 | おそらく主なルート | 理由 | 検査の焦点 |
|---|---|---|---|
| 途切れることのない長い 1 つの直径 | センタレス研削 | 継続的なサポートと効率的な流れが形状に適合します。 | 制御された長さに沿った直径の一貫性、真直度、粗さ。 |
| ショルダーをまたぐ 2 つのベアリング ジャーナル | 円筒研削 | ジャーナルは、ステップに関係なく 1 つの軸に関連している必要があります。 | ジャーナルサイズ、振れ、円筒度、ショルダー関係。 |
| クリティカルエンドジャーナルを備えたプレーンボディ | 複合ルート | 各メソッドは、制御するジオメトリの部分を適切に処理します。 | 最終研削後の本体サイズとジャーナルと軸の関係。 |
| 研削ゾーン付近のキー溝、十字穴、または断続面 | ルート選択前の図面レビュー | 中断は、部品の通過方法やサポート方法に影響を与える可能性があります。 | フィーチャの位置、バリの状態、局所的な直径、振れ。 |
各プロセスで何が修正でき、何が修正できないのか
研削は仕上げ作業です。上流の決定をすべて修正することはできません。シャフトは、適切な材料、十分な研削代、使用可能なデータム、および考慮済みの熱処理を備えた状態で納品される必要があります。関碩さんのステーションごとの加工プロセス熱により金属が移動する可能性があるため、熱処理が完了するまで研削は行われません。
| 作業現場の症状 | 最初に確認すること | プロセス応答 | 研磨しても隠せないもの |
|---|---|---|---|
| 直径は正しいが、ジャーナルが一緒に作動しない | データム軸、中心条件、ジャーナル順序 | 機能軸を中心とした円筒研削を見直します。 | 正しい局所直径は同心ジャーナルであることを証明するものではありません。 |
| 長いプレーンシャフトに沿ってサイズが変化します | 入射真直度、サポート、ホイールの状態、測定箇所 | センターレス設定と制御された全長を確認してください。 | エンド付近の 1 つの測定値ではシャフト全体を説明することはできません。 |
| 最終的な表面にはまだ掃除されていない領域が残っています | 熱処理後の研削代と歪み | 仕上げ除去量を増やす前に、上流のストック計画を修正してください。 | 研削では欠品が発生することはありません。 |
| 荒れは解消したが、組み立て振動は残る | 振れ、同心度、真直度および組立基準 | 表面仕上げだけではなく、幾何学的関係を測定します。 | 滑らかな表面でも、間違った軸を中心に回転する可能性があります。 |
| 熱処理されたシャフトには過度の修正が必要です | 熱処理ルート、研削前の真直度、在庫残量 | 最終研削前に矯正を見直してください。 | 片側から余分な材料を取り除くと、ジャーナルのサイズが小さくなる可能性があります。 |
最終グラインダーが図面に使用可能なデータムがないことを発見するのを待ちません。レビュー中に、どのサーフェスが回転を定義し、どの操作が回転を作成するかを決定します。通常、その議論は、一般公差に小数点以下の桁を 1 桁追加するよりも価値があります。
関朔の研削能力と検査
Guanshuo は 26 台の CNC 円筒研削盤と 6 台の高精度センタレス研削盤を稼働しています。より幅広い設備ベースには、マシニング センター 2 台、ターン ミル マシン 3 台、その他の CNC マシン 60 台が含まれます。この組み合わせにより、工場は 1 つのモーター シャフト ルート内で粗加工、駆動機能、研削、検査を接続できるようになります。

検査設備としては、硬さ試験機、二次元投影機、表面粗さ計、歯車測定センター、円筒度計などがあります。楽器は質問と一致する必要があります。粗さの結果は表面要件を裏付けます。円筒度または振れチェックはジオメトリに対応します。どちらも他方の代わりにはなりません。
精密研磨された滑らかなモーター シャフトについて、Guanshuo は次の完成値を公開しています。
| 掲載商品の特徴 | 関朔スムーズシャフト値 | 商品ページに記載の検査機器 |
|---|---|---|
| 表面粗さ | Ra 0.4 マイクロメートル以下 | 表面粗さ計 |
| 寸法精度 | IT5~IT6グレード | 二次元投影機と円筒度測定機 |
| 真直度 | 0.01mm以下 | 円筒度試験機・歯車測定センター |
これらの数値は、工場が公表しているスムース シャフトの範囲を示しているため、初期の調達時に役立ちます。部品図面を置き換えるものではありません。段付き、スプライン付き、中空、または特殊なシャフトにはさまざまな表面とデータム関係があるため、その形状に基づいて受け入れ計画を作成する必要があります。
図面とRFQに何を記載するか
比較見積をご希望の場合は「精密研削加工」のみのご依頼はご遠慮ください。どの結果が重要であるかを工場に伝え、プロセスエンジニアにルートを説明させます。役立つ RFQ には次のものが含まれます。
- 完全なシャフト図面と現在のリビジョン。
- 材料グレードと熱処理要件。
- 仕上げ直径、公差、研削長さ。
- センター穴、肩、溝、キー溝、スプライン、クロス穴。
- 機能軸を定義するベアリング、シール、ロータージャーナル。
- それぞれが適用される振れ、同心度、円筒度、真直度、および粗さの要件。
- バッチ数量と予想される生産パターン。
- 検査場所、サンプリング規則および報告要件。
- 研磨しない、または保護しておかなければならない表面。
機能要件と図面を一緒に受け取ることを希望します。プレーンセクションに大量のサイズの一貫性が必要な場合は、センタレス研削が正しい答えとなる可能性があります。 2 つのジャーナルが 1 つの軸上で回転する必要がある場合は、円筒研削がより注目に値します。両方の条件が存在する場合、1 台のマシンがすべての問題を解決するかのように振る舞うのではなく、組み合わせたルートを構築します。
よくある質問
円筒研削とセンタレス研削ではどちらがより精密ですか?
どちらの方法も一般的により正確というわけではありません。円筒研削は、段付きシャフトまたは肩付きシャフト上の別々のジャーナル間の関係を制御するのに適しています。センタレス研削は、プレーンシャフトに沿って一定の外径を維持するのに適しています。精度は、プロセスを形状に適合させ、正しい特性を測定するかどうかに依存します。
ステップモーターのシャフトはセンタレス研削できますか?
段付きシャフトには、センタレス研削の恩恵を受ける平坦な部分が含まれる場合がありますが、段差や肩があると、センタレス設定での連続的な通過が妨げられる可能性があります。その重要なジャーナルは、定義された軸に忠実である必要があるため、円筒研削用として一般的に検討されています。
センタレス研削にはセンター穴が必要ですか?
いいえ、センタレス研削では、シャフトは砥石車と調整車の間のワークレストブレード上に置かれます。このプロセスでは、部品をサポートするために中心穴は使用されません。
1 つのモーター シャフトで両方の研削方法を使用できますか?
はい。生産ルートでは、長いプレーンボディにはセンタレス研削を使用し、シャフト軸に関連する必要があるベアリング、シール、またはエンドジャーナルには円筒研削を使用できます。図面の形状と機能データにより、組み合わせたルートが有用かどうかが決まります。
Guanshuo は研磨された滑らかなモーター シャフトの精度をどの程度公表していますか?
Guanshuo は、精密研磨された滑らかなモーター シャフトについて、IT5 ~ IT6 の寸法精度、Ra 0.4 マイクロメートルまでの表面粗さ、0.01 mm 以内の真直度を公表しています。他のシャフト形状は、独自の図面および検査要件に照らして検討する必要があります。
目標径の図面を送信してください
Guanshuo は、シャフトの形状、重要なジャーナル、熱処理、バッチ要件を検討し、完成した機能の周りの円筒研削、センタレス研削、または複合研削ルートを計画します。
モーターシャフトのRFQを送信してください