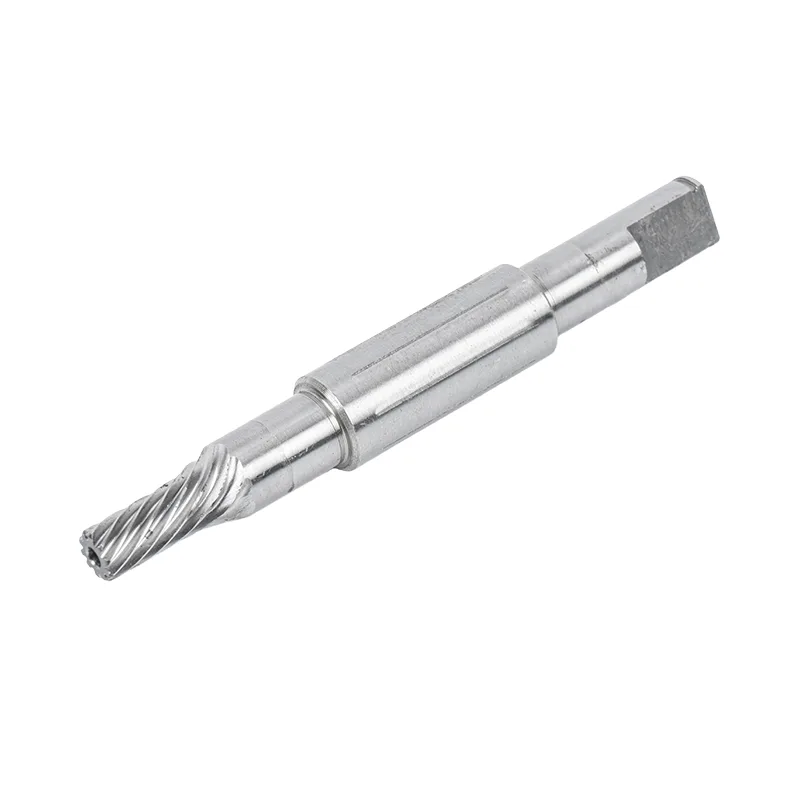
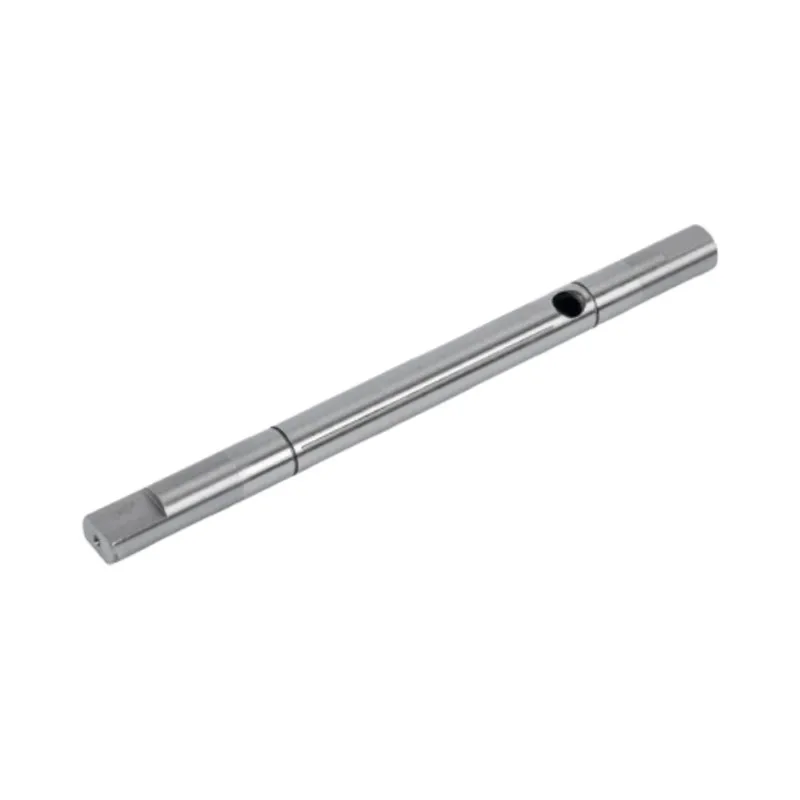
1. 高速モーターシャフトに課せられる特有の要求
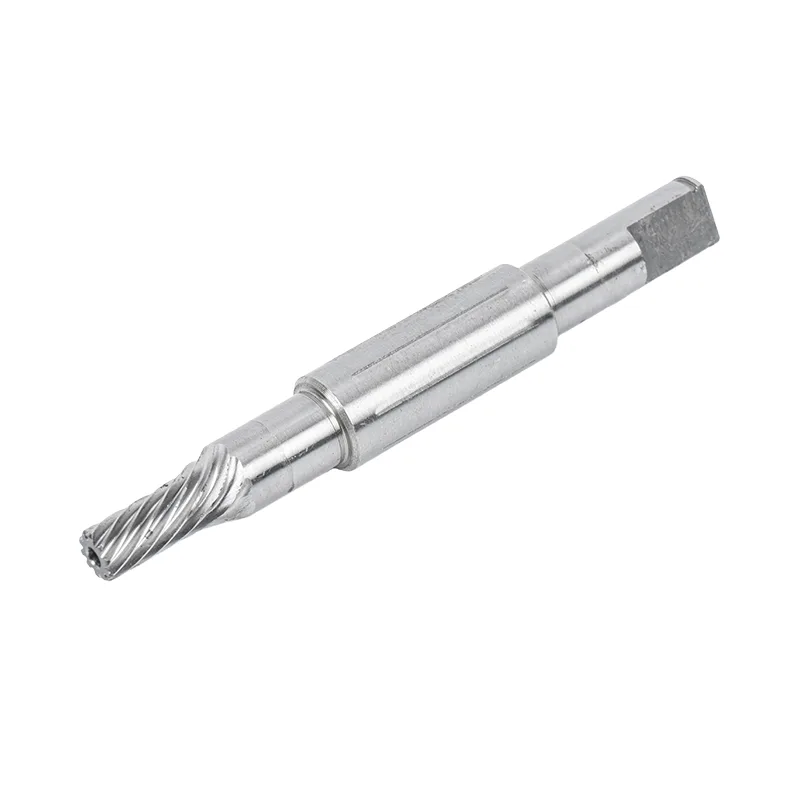
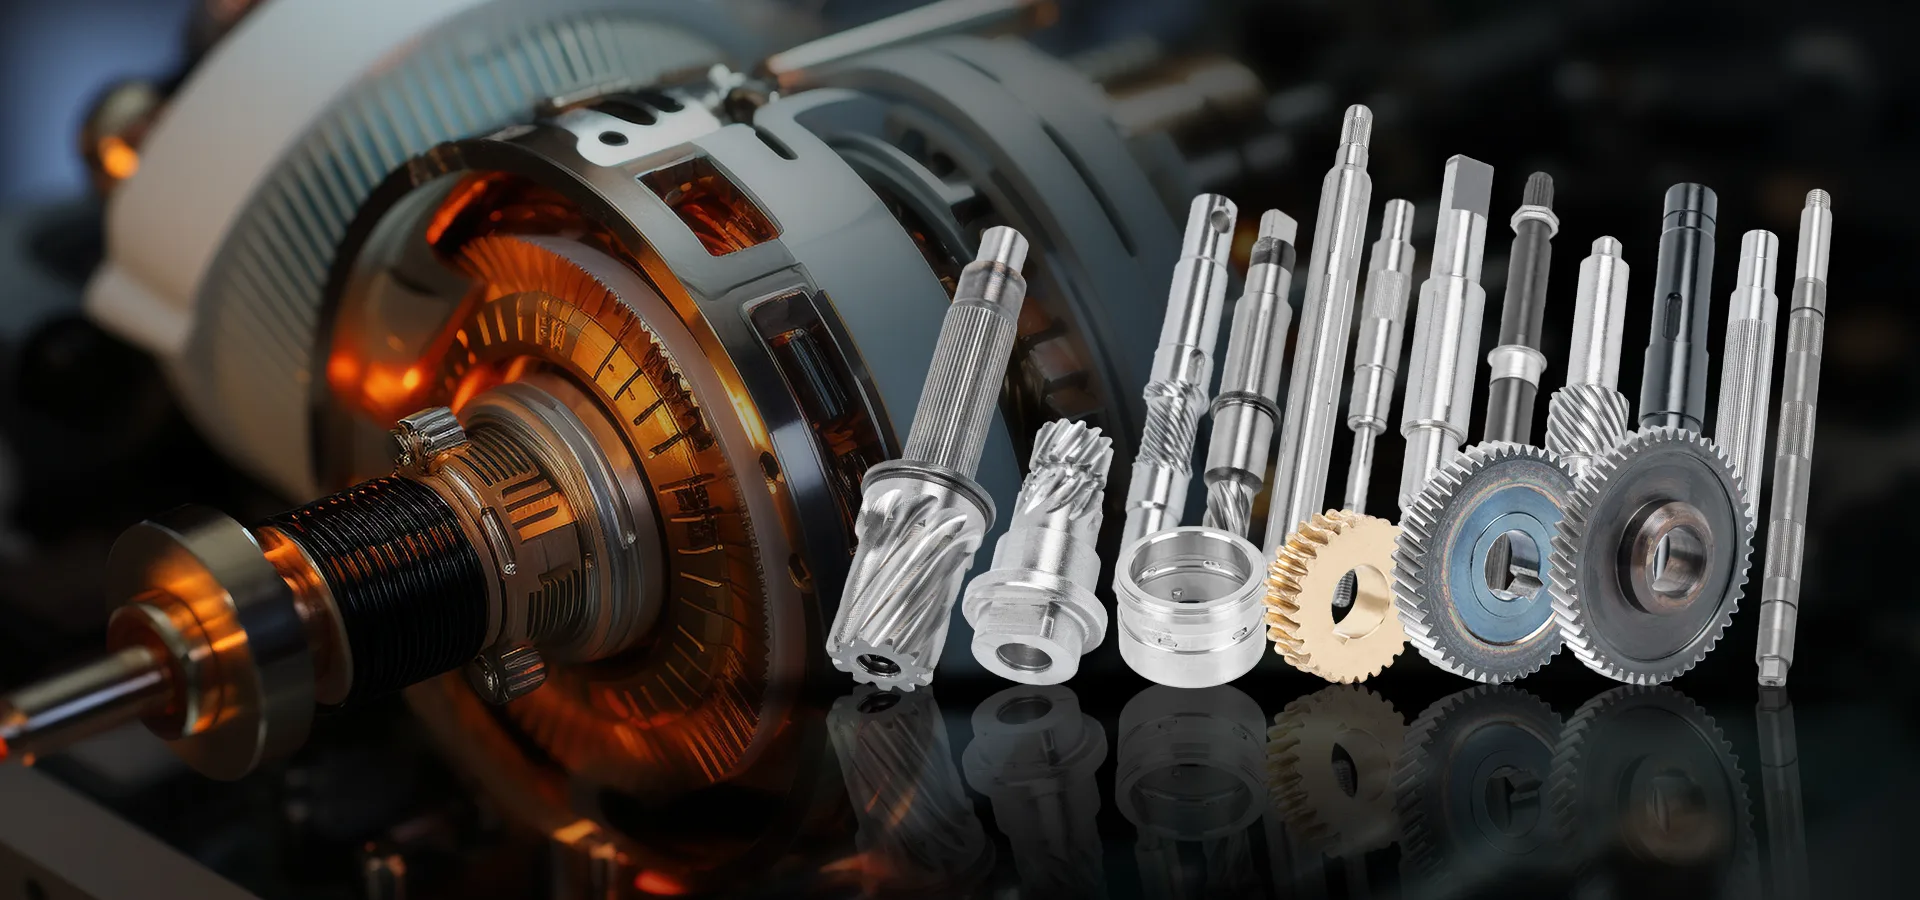
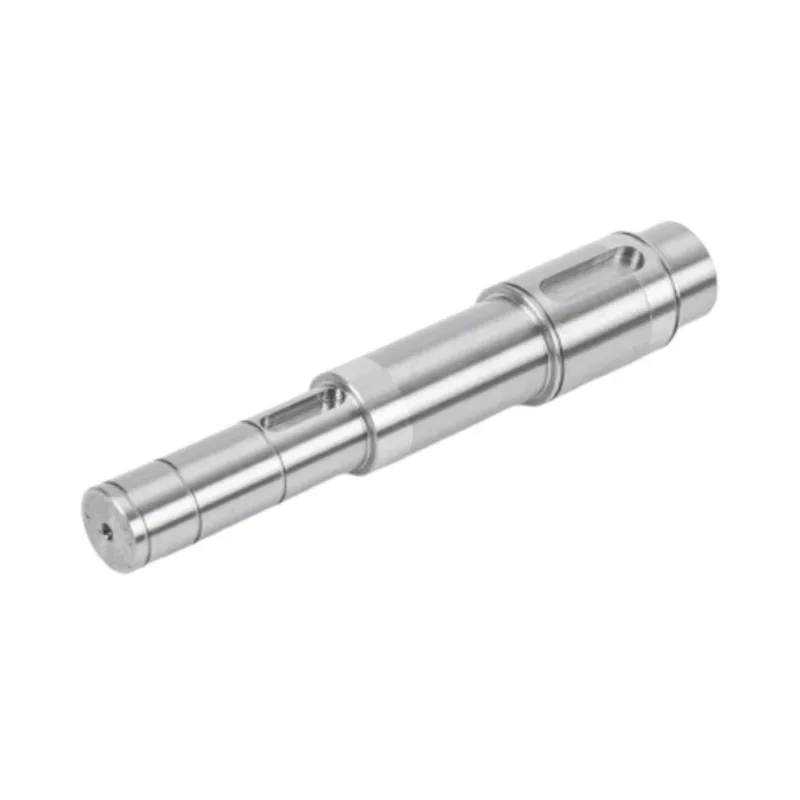
電気モーターの出力密度の向上とフォームファクターの小型化が進むにつれて、シャフトの回転速度が劇的に増加しています。あ高速モーターシャフト通常、20,000 rpm を超える速度で動作し、一部の先進的な設計では 150,000 rpm 以上に達します。これらの速度では、シャフトは重力加速度の 10,000 倍を超える遠心加速度にさらされるため、材料に多大なストレスがかかり、設計と製造のあらゆる面で並外れた精度が要求されます。
⚡ 遠心力
半径方向の成長と応力は速度の 2 乗に応じて増加します。わずかなアンバランスであっても、高回転では破壊的になります。
🔥 温度勾配
風損とベアリングの摩擦により熱が発生し、膨張差が生じ、クリアランスとアライメントに影響を与えます。
🌀 動的不安定性
臨界速度付近での動作は共振振動を励起する可能性があり、対処しないと急速な故障につながる可能性があります。
⚙️ システム統合
シャフトはローター、ベアリング、シール、負荷とシームレスに相互作用する必要があり、総合的な設計が必要です。
高品質の高速モーター シャフトの重要な性能指標には、寸法安定性、ローター動的安定性、疲労耐久性、表面の完全性、材料の均質性が含まれます。これらの特性は偶然に得られるものではありません。これらは、慎重な材料選択、厳格な製造プロセス、包括的な品質保証プロトコルの結果です。
- 寸法安定性– 熱的および機械的負荷の下でも幾何学的精度を維持します。
- 回転力学的安定性– 危険速度を回避し、適切な減衰を示します。
- 疲労耐久性– 亀裂が発生することなく、数百万回の応力サイクルに耐えます。
- 表面の完全性– 摩擦と応力上昇を最小限に抑えるための滑らかな仕上げ。
- 材料の均一性– 介在物、多孔性、または偏析がないこと。
2. 高速シャフト設計における材料科学の役割
に選ばれた素材は、高速モーターシャフト強度、剛性、耐疲労性、熱挙動に直接影響します。すべての要件を完全に満たす単一の材料はないため、選択プロセスには、特定のアプリケーションの速度、負荷、温度、環境条件に基づくトレードオフが含まれます。
| 材料 | 密度 (g/cm3) | ヤング率 (GPa) | 引張強さ(MPa) | 疲労限界(MPa) | コストレベル |
|---|---|---|---|---|---|
| 合金鋼 4140 | 7.85 | 210 | 1,100 | 450 | 低い |
| 合金鋼 4340 | 7.85 | 205 | 1,200 | 480 | 低い |
| ステンレス17-4PH | 7.80 | 195 | 1,300 | 500 | 中くらい |
| チタン Ti-6Al-4V | 4.43 | 114 | 950 | 510 | 高い |
| マレージング鋼(18Ni) | 8.00 | 186 | 1,900 | 650 | 非常に高い |
熱特性も同様に重要です。熱膨張係数 (CTE) は、動作中の温度上昇に伴ってシャフトが半径方向および軸方向にどれだけ膨張するかを決定します。シャフトとローター積層スタックまたはベアリング内レースの間の CTE が一致しないと、干渉の問題や圧入保持力の低下が発生する可能性があります。温度変動が大きい用途では、特定のニッケル合金や複合材料など、CTE が低い材料が好まれます。
3. 精密製造: 設計と性能の架け橋
最も慎重に設計された高速モーター シャフトであっても、製造時に幾何学的誤差、表面欠陥、または残留応力が生じた場合、期待される性能を満たせなくなります。したがって、材料と設計の理論上の利点を実現するには、精密な製造が不可欠です。
🔧 鍛造と熱処理
粒子構造を整えて目標の硬度を達成し、残留応力を低減して安定性を高めます。
⚙️精密研削
ベアリングジャーナルにとって重要なミクロン以内の公差と0.2μm Ra未満の表面粗さを実現します。
✨超仕上げ
粗さを0.1μm未満まで低減し、疲労強度を高め、摩擦を低減します。
🔩 糸転造
圧縮残留応力を誘発し疲労寿命を延ばすため、スプライン/キー溝の切削よりも推奨されます。
次のセクションで説明する動的バランシングは、残留アンバランスを修正するための仕上げ操作として実行されます。バランス調整プロセス自体は精密な操作であり、多くの場合、必要なバランス グレードを達成するまでに数回の反復が必要です。
- 三次元測定機検査– すべての重要な寸法を高精度で検証します。
- 非破壊検査– 超音波および磁粒子法により隠れた欠陥を検出します。
- 統計的プロセス管理– 生産ロット全体で一貫した品質を保証します。
4. ダイナミックな動作と共鳴への挑戦
高速モーター シャフト エンジニアリングにおける最も困難な課題の 1 つは、シャフト ローター システムの動的応答を管理することです。の高速モーターシャフト過剰な振動、ベアリングの損傷、致命的な故障につながる可能性のある共振を避けるために、動作速度範囲が臨界速度 (固有振動数) を含まないように設計する必要があります。
2 つの主要な設計戦略:
- 硬いシャフト– 最初の臨界速度が最大動作速度を超えています。バランスをとるのは簡単ですが、より大きな直径またはより短いスパンが必要です。
- フレキシブルシャフト– 第 1 臨界速度を超えて動作します。軽量な設計が可能ですが、マルチプレーンのバランスと多くの場合アクティブなダンピングが必要です。
曲げモードに加えて、ねじり臨界速度も考慮する必要があります。ねじり共振は、シャフトのねじり固有振動数が、モーターのトルク パルスまたは駆動負荷からのねじり励起と一致するときに発生します。設計者は通常、ねじり振動解析を使用して、ねじり固有振動数と励振次数の間の適切な分離を確保します。
実験検証は、プロトタイプのテスト中に、振動を監視しながら速度スイープを実行することによって実行されます。ひずみゲージまたは加速度計は、予測されたモード形状と周波数を確認し、必要な設計の修正を導きます。
5. ベアリングシステムおよび潤滑との統合
高速モーターシャフトは単独では動作しません。その性能は、それを支えるベアリング システムと密接に関係しています。ベアリングは、低摩擦と適切な減衰を維持しながら、シャフトの回転速度、ラジアル荷重とアキシアル荷重、熱膨張に対応する必要があります。
🔄 転動体ベアリング
ボール/ローラーにかかる遠心力により速度が制限されます。中程度の高速アプリケーションに適しています。
💧 流体膜ベアリング
流体力学的または静水圧。優れた減衰力と負荷容量を備えていますが、きれいな潤滑剤が必要であり、油渦が不安定になる可能性があります。
🧲 磁気ベアリング
能動的か受動的か。非接触、超高速機能、調整可能な剛性を備えていますが、複雑な制御と電力要件があります。
🛢️ 潤滑戦略
オイルの粘度、冷却、濾過は、流体ベアリングの熱管理と膜形成にとって重要です。
モーターシャフトと被駆動機器間の適切な位置合わせも重要な要素です。アライメントのずれにより、シャフトに追加の曲げモーメントが加わり、局所的な加熱、ベアリングの早期故障、振動の増加につながる可能性があります。設置時にはレーザー位置合わせなどの高精度位置合わせツールと技術が使用され、メンテナンス中に定期的に検証する必要があります。
6. 高速アプリケーションのテストと検証
高速モーターシャフトは、生産用にリリースされる前に、シミュレートされた動作条件下でその設計、製造品質、信頼性を検証するために厳格なテストを受ける必要があります。通常、テスト プログラムには、材料の特性評価からフルスピード耐久テストまで、いくつかの段階が含まれます。
- 材料試験– クーポンは、引張、降伏、硬度、疲労特性を設計の許容値と比較して検証します。
- NDT検査– 超音波、渦電流、および染料浸透剤が内部および表面の欠陥を検出します。
- 動的バランシング– 指定されたバランス グレード (通常は G1.0 以上) を達成します。
- フルスピードスピンテスト– 振動、温度、ベアリングの状態を監視しながら最高速度まで走行します。
- 耐久試験– 全負荷で何百時間もかけて疲労寿命と摩耗特性を検証します。
7. よくある質問
通常、モーターシャフトは 20,000 rpm を超えると高速とみなされます。ただし、分類は特定の用途とシャフトの直径によって異なります。一般に、動的バランシング、臨界速度解析、および熱管理が主な設計上の考慮事項となるシャフトは、高速として分類されます。
臨界速度はシャフトの剛性対質量比の平方根に比例します。比剛性 (E/ρ) が高い材料は、特定の形状に対してより高い臨界速度をもたらします。チタンと複合材料はスチールよりも比剛性が高いため、同じ直径でもより高い臨界速度、またはより小さな直径でも同じ速度を達成できます。
ほとんどの高速アプリケーション (20,000 ~ 50,000 rpm) では、ISO 1940-1 に基づくバランス品質グレード G1.0 以上が標準です。 100,000 rpm を超える超高速アプリケーションでは、許容可能な振動レベルを維持するために G0.4 以上の精度が必要となることがよくあります。
シャフトの寸法が許容範囲内であれば、擦り傷や軽度の摩耗などの小さな表面の損傷は、研削と研磨によって修復できる場合があります。ただし、溶接やその他の修理方法では残留応力が生じ、シャフトの動的挙動に影響を与える可能性があるため、亀裂、過度の摩耗、または重大な損傷がある場合は、通常交換が必要になります。修理を試みる前に、徹底的な検査とリスク評価を実施する必要があります。
最も頻繁に発生する故障モードは、応力集中 (キー溝、フィレット、または表面の欠陥) で発生する疲労亀裂、アンバランスまたは共振による振動による損傷、および不適切な潤滑または冷却によって引き起こされる過熱です。特に過酷な環境では、ベアリング ジャーナル領域の腐食や摩耗もよく発生します。ほとんどの故障は、厳密な設計、精密な製造、定期的なメンテナンス監視によって防止できます。