正しいジャーナル直径は、ベアリングがその位置決め面に確実に着座することを保証するものではありません。これら 2 つのサーフェスの間のコーナーと、次の肩につながる寸法は、独自に検討する価値があります。
アセンブリが肩部の手前で停止する場合、シャフト直径を小さくすることは最初に費用がかかることになります。ボアはすでに正しく適合している可能性があります。コーナーの衝突、バリ、または不正確な軸方向の寸法により、ジャーナル上を再度通過しても解決できない組み立て上の問題が発生する可能性があります。
図面レビューでは、まず目的の接触面を特定することを優先します。私たちは、ベアリング リングをどこに配置すべきか、反対側からベアリング リングを保持しているものは何か、どの表面を透明にしておく必要があるかを知りたいと考えています。次に、部品の機械加工と検査の方法について説明します。
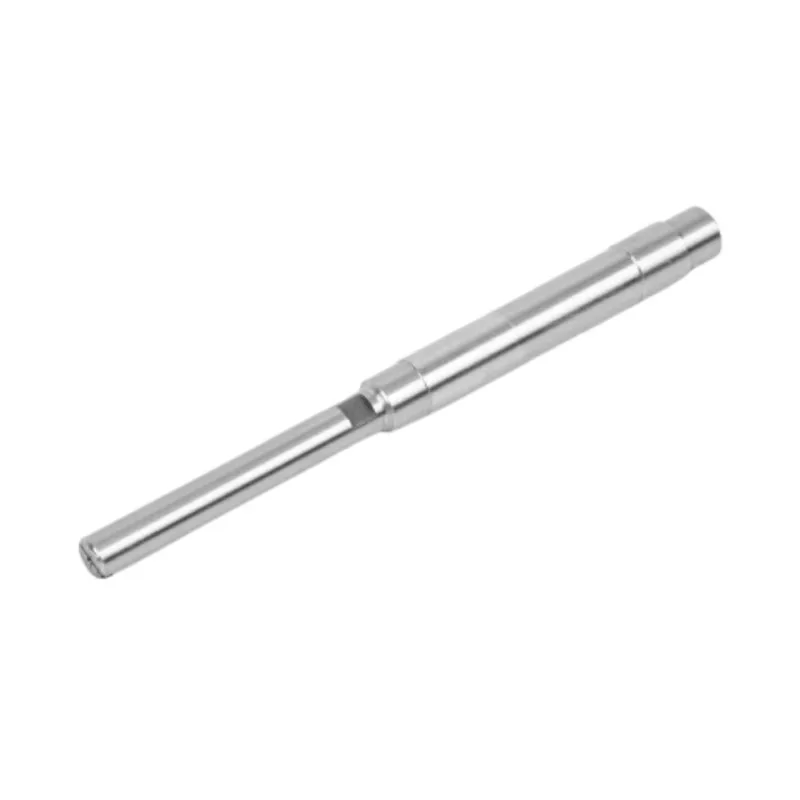
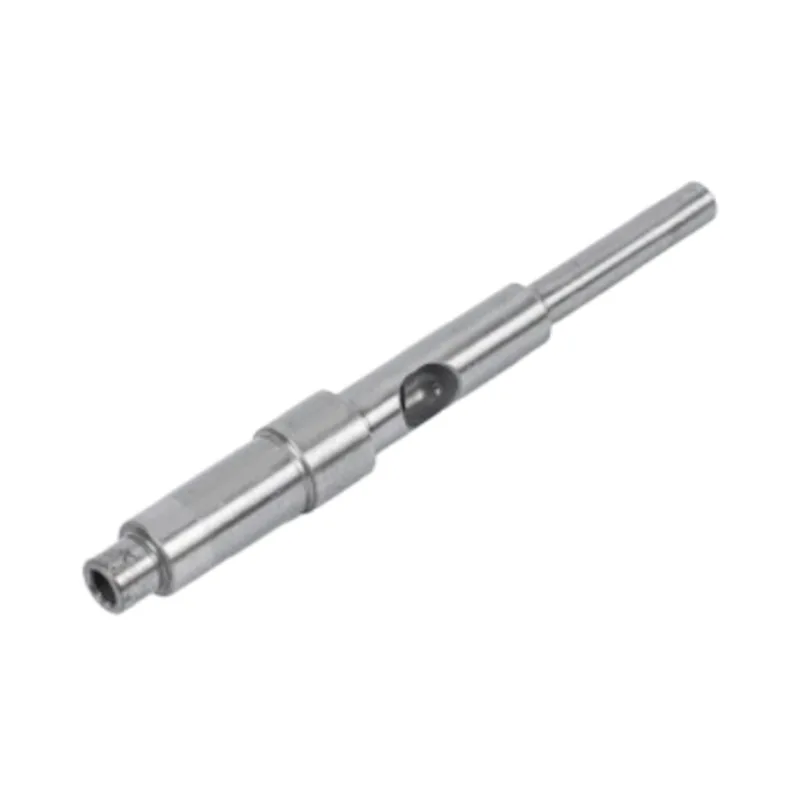
肩に触れる必要があるリングから始めます
通常、シャフトの肩にはベアリングの内輪が配置されます。その直径は、自由なままにしておく必要がある部品に接触することなく、適切なサポートを提供する必要があります。ベアリングメーカーのアバットメント制限は、その範囲を定義するのに役立ちます。肩が高くなれば自動的に改善されるわけではありません。
保持機構も示します。肩は顔に向かう動きを止めます。それ自体はその面から遠ざかる動きを抑制しません。設計によっては、別のコンポーネント、ナット、保持機能、または指定された嵌合が反対の拘束を提供する場合があります。その決定を組立図に表示しておきます。
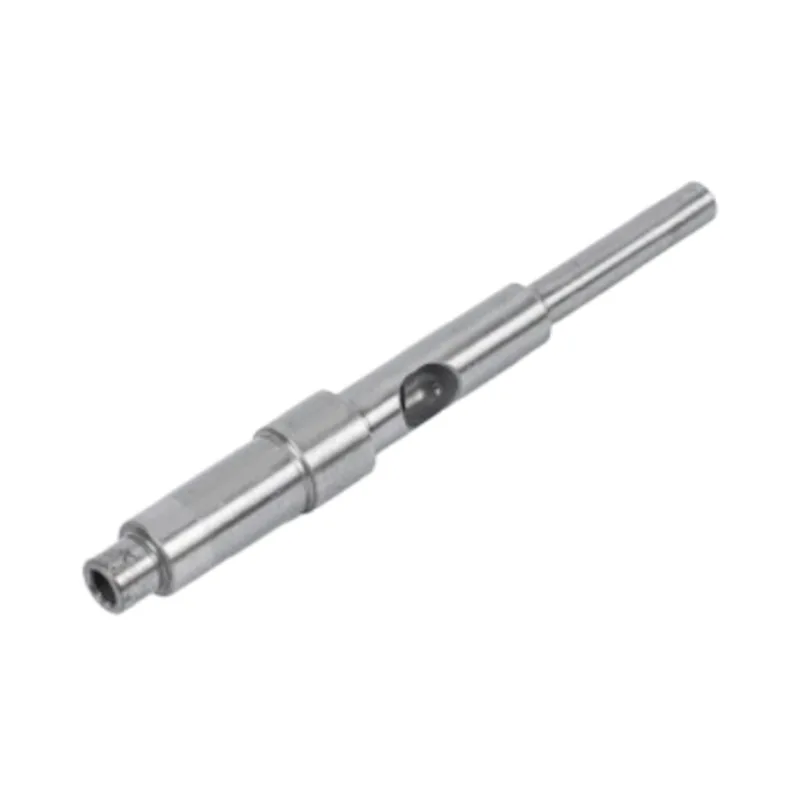
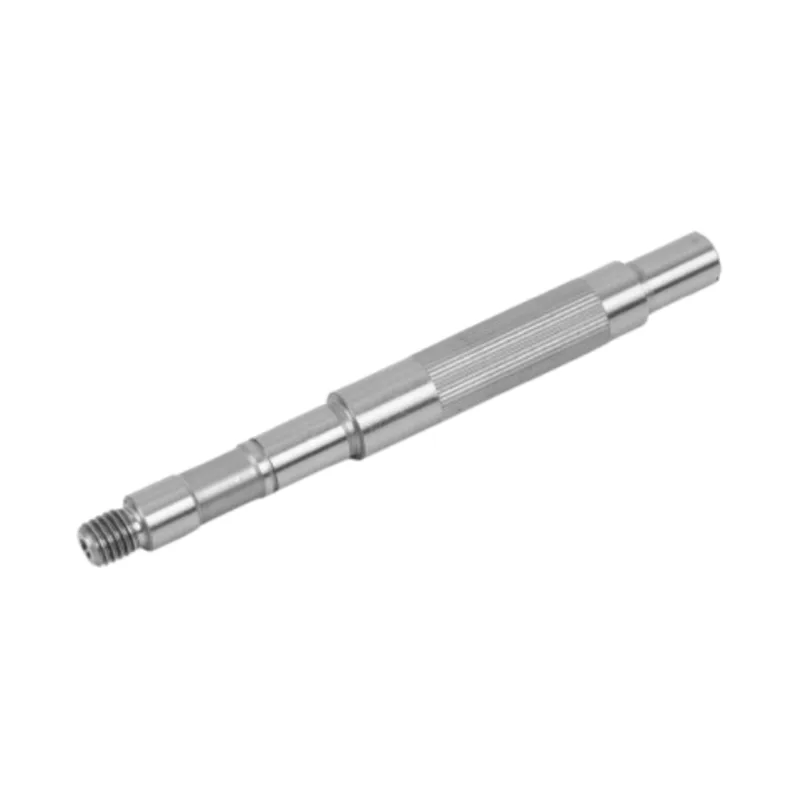
のステップモーターシャフトの範囲シングルステップ設計とダブルステップ設計が含まれます。それらの選択は、機能インターフェイスの数と場所に従う必要があります。便利な停止のように見えるためステップを追加すると、製造面と寸法も追加されます。
有用なフィレットにはベアリングのコーナーのためのスペースも残しておく必要があります
移行半径は、ジャーナルがショルダーと接する場所のスペースを占めます。ベアリングリングのコーナーエンベロープに侵入すると、リングの側面が肩に達する前に半径に接触する可能性があります。アセンブリは、意図した位置決め面がまだ荷重されていないにもかかわらず、ほぼ固定されているように見える場合があります。
正確なベアリングの指定とその推奨されるシャフトのフィレットとショルダーの寸法を使用してください。カタログ写真の角丸部から許容軸半径を推測しないでください。ベアリングの面取り寸法と最大許容シャフトフィレットは、異なる図面エントリです。
関碩さんのダブルステップシャフト仕様に、R0.5 ~ R2 mm のカスタマイズ可能な移行半径を示します。この範囲は、利用可能なシャフトの形状を表します。いかなる方位でもその範囲内の半径を使用することは許可されていません。
互換性のある半径とレビューされたレリーフのどちらかを選択してください
同等の肩の形状の場合、より大きな滑らかな移行により、一般に局所的な応力集中が軽減されます。だからこそ、コーナーを鋭くするだけでも荷重の見直しに値するのです。アンダーカットは機械加工と着座クリアランスを提供しますが、材料が除去され、独自の局所的な形状が作成されます。
シャフトにベアリングの配置が許容する半径よりも大きな半径が必要な場合は、スペーサーを緩和するか、別の配置を検討する価値があるかもしれません。スペーサーを追加すると、軸方向の寸法も変化します。シャフト設計者は、スペーサーを無料の修正として扱うのではなく、結果として得られる強度とアセンブリを検討する必要があります。
個別の直径、ショルダーの方向、軸方向の位置
公式製品ページは有用な出発点を提供しますが、コントロールでは異なる内容が説明されています。 RFQ に転送するときは、名前と指示をそのままにしておきます。
| 公開されている製品仕様 | 何を制御するのか | まだ定義が必要なもの |
|---|---|---|
| 一段作動軸径:g6/h6 | 選択されたシャフト直径の公差ゾーン | どのゾーンが適用されるか、呼び径と嵌合穴。これは、一般的なベアリングの取り付けに関する推奨事項ではありません。 |
| 1段ショルダー直角度:≤0.02mm | ステップ端面の向き | 参照データと実際の制御面 |
| 2段1段幅:3~8mm、公差±0.02mm | 個々の軸方向のステップ幅 | 重要な組み立て距離とその完全な公差スタック |
| ダブルステップジャーナルのラジアル振れ: ≤0.02 mm | ジャーナル面の振れ | データムのセットアップと測定場所。これは軸方向の面振れ値ではありません |
| ダブルステップ遷移フィレット: R0.5 ~ R2 mm、カスタマイズ可能 | 提案されたコーナー形状 | 相手部品と荷重ケースとの互換性 |
出典:シングルステップの製品仕様および上にリンクされている 2 ステップの積表。小さな画面では、表が水平にスクロールします。
位置決めショルダーの場合、面の向きと軸方向の位置は別個の要件となります。フェースはシャフトに沿って正しい距離に位置し、意図した軸に対して傾けることができます。垂直であっても軸方向の位置が間違っている場合もあります。直径検査ではどちらの質問にも答えられません。
2 つの許容可能なステップ幅では、許容できない合計が生成される可能性があります
複数の短い寸法が連鎖した図面では、アセンブリが使用する距離が隠れる可能性があります。スペーサーまたは取り付けられたコンポーネントがこれらの寸法のうち 2 つにまたがる場合、そのクリアランスはそれらの合計に依存します。
明示的な仮定を伴う加工された軸方向スタック
2 つの連続する軸方向の絞り寸法、A から B および B から C がそれぞれ 6.00 ±0.02 mm であると仮定します。公称 6 mm は例示的なものです。 ±0.02 mm は、Guanshuo のダブルステップ製品に記載されている個々のステップ幅の許容差です。これは、A から C までの距離を組み合わせた許容値として自動的に決まるわけではありません。
L交流=LAB+L紀元前
最小: 5.98 + 5.98 = 11.96 mm
最大: 6.02 + 6.02 = 12.04 mm
最悪の場合の合計は 12.00 ±0.04 mm です。ここで、個別に指定された嵌合スタックがその距離にまたがり、寸法が 11.96 ±0.01 mm であると仮定します。結果の幾何学的クリアランスを G = L として定義します。交流嵌合スタックの長さを引いたもの。
| 状態 | 計算 | クリアランスG |
|---|---|---|
| 公称 | 12:00〜11:96 | 0.04mm |
| 最小クリアランス | 11.96 − 11.97 | −0.01mm |
| 最大クリアランス | 12.04〜11.95 | 0.09mm |
許容寸法では、公称値で示される正のギャップではなく、幾何学的干渉が生じる可能性があります。これは最悪の場合の算術例であり、バッチ分布の予測や軸受の予圧計算ではありません。極端な寸法が同時に発生する可能性があることを想定しており、温度と弾性変形は除外されています。
A-to-C が機能要件である場合は、その距離を適切に制御し、それを実現する方法を計画します。連鎖ディメンションを直接ディメンションに置き換えると要件が明確になりますが、それ自体ではプロセスが改善されません。重複する許容値の競合を避けてください。使用されている図面規則を使用して参照寸法を特定します。
サンプルの承認時に購入者が全体のフィーチャー全体で ±0.02 mm を意図していたことを発見するよりも、見積もりの前に許容される組み立てギャップについて話し合うことを希望します。これは、2 つの幅のそれぞれで ±0.02 mm とは異なる要件です。
ツールが終了できる場所を表示する
Guanshuo のシングルステッププロセスでは、1 回のクランプで外径、ステップ面、面取りを加工できます。外面のさらなる精密研削にも対応しています。これらの操作には、肩に互換性のあるジオメトリが必要です。
図面上では、入口面取りと肩フィレットを区別してください。入口面取りは、コンポーネントがシャフトに乗り始めるのに役立ちます。ジャーナルの遠端での衝突は解決されません。プロセスで位置決め面の横に研削クリアランスが必要な場合は、その領域をカバーする一般的な「ブレークエッジ」注記を残す代わりに、許容される逃げを定義します。
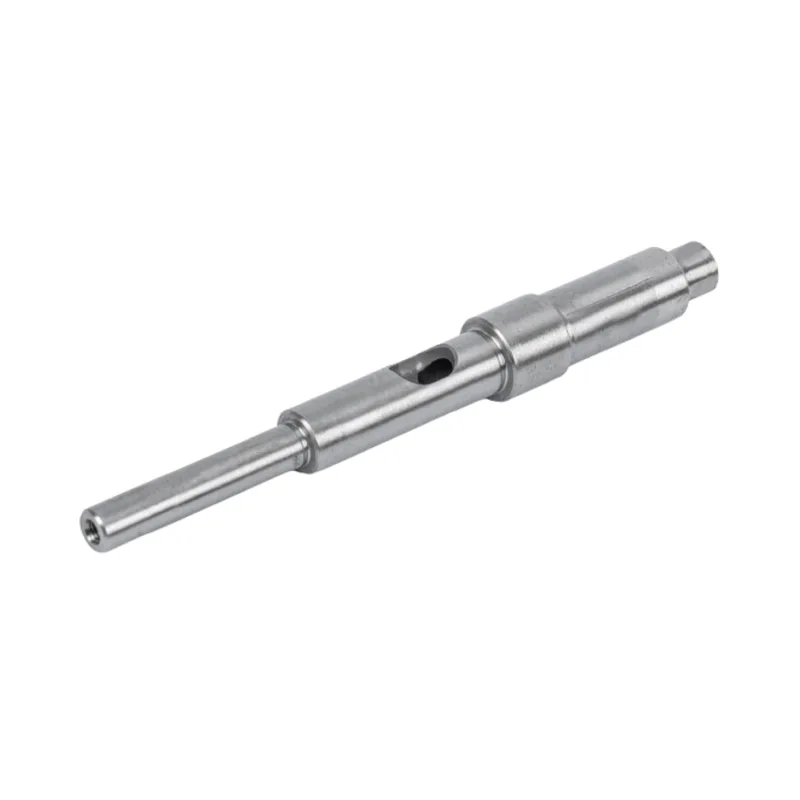
レリーフは、幅、深さ、移行形状が合意されている必要があります。承認された設計に対して十分な材料と使用可能なジャーナル長を残さなければなりません。サプライヤーが指定されていない溝を使用して、互換性のない 2 つの表面を機械加工可能にする方法を使用しないでください。
熱処理が必要な場合は、どの直径と面に後で最終仕上げを施すかを合意します。の精密シャフト加工工程では、関連するルートでの熱処理に続いて最終研削が行われる理由を説明します。肩とジャーナルの関係は、初期の旋削セットアップから想定されるものではなく、完成した状態でチェックする必要があります。
ベアリングが固定されない場合は、証拠を保存してください
すぐにジャーナルを磨いたり、ショルダーを研磨したりしないでください。まず組み立てが停止した場所を記録し、意図した接触領域を調べます。測定前に部品を交換すると、直径の問題とコーナーまたは軸方向の位置の問題を区別する手がかりが失われる可能性があります。
| 観察 | 便利なチェック | 支持する決定 |
|---|---|---|
| リングは肩の近くで止まります | シャフトの移行プロファイルを嵌合コーナーと比較します。バリや破片がないか確認する | フィットを変更する前に、目的の面が接触できるかどうかを判断します。 |
| 角がはっきりしているにもかかわらず、リングが軸方向の位置に達していない | 機能的なショルダーの位置と実際の嵌合コンポーネントの長さを測定します。 | 軸方向スタックの問題を着座障害から切り離す |
| 肩周りの接触が異なる | 合意されたデータに対して面の形状と清浄度をチェックします。 | ジャーナル振れと呼ぶのではなく、フェースまたはセットアップの問題を特定する |
| 個々の寸法は合格ですが、アセンブリのクリアランスが不合格です | 完全な機能スタックを計算して測定する | コンポーネント全体の図面の許容限界を確認する |
これらの所見は調査を促すものであり、外観のみからの診断ではありません。検査のために、ジャーナルデータム、チェックされるショルダー、および機器のセットアップを定義します。私たちのモーターシャフトQCレポートガイド報告された値を図面要件に結び付ける方法について説明します。
段付シャフト図面を検討するために必要なこと
- アセンブリセクションと正確なベアリングまたは嵌合コンポーネントの指定、および関連するインターフェース寸法。
- シャフトの材質、最終状態、動作荷重、および疲労が発生しやすい箇所。
- ジャーナルフィット、面の位置とそれらを関連付けるために使用されるデータム。
- 許容限界を含む、移行半径またはレリーフ。
- 機能的な軸方向の距離、必要なクリアランスまたはプリロードの配置、および関連する嵌合部品の公差。
- 最終的な表面要件、検査方法、観察された取り付けの問題。
嵌合詳細をシャフト図面とともにお送りください。これは、コーナーをレビューし、フィニッシュルートを計画し、最初のサンプルで何を実証する必要があるかについて合意するための基礎となります。シャフトの形状と駆動機能の幅広い選択肢については、モーターシャフト選定ガイド.
よくある質問
ステップモーターシャフトはどのフィレット半径を使用する必要がありますか?
シャフトの荷重要件と嵌合コンポーネントの許容角包絡線から半径を選択します。 Guanshuo は、ダブルステップ シャフトのカスタマイズ可能な R0.5 ~ R2 mm トランジションをリストしていますが、その製品範囲はユニバーサル ベアリング クリアランス仕様ではありません。
ショルダーを使用すると軸方向の保持が不要になりますか?
肩は顔に向かう動きを制限します。アセンブリには、アプリケーションが必要とする反対方向への適切な拘束手段が必要です。ショルダーだけでパーツを両方向に配置すると仮定するのではなく、完全な保持配置を示します。
±0.02mmのステップ幅公差はステップ長さの合計に適用されますか?
自動的ではありません。 2 つの連続する幅がそれぞれ ±0.02 mm に制御されている場合、最悪の場合のスタックでは、それらの合計が ±0.04 mm 変化する可能性があります。機能全体をより緊密にするには、独自の合意された寸法および製造管理が必要です。
ベアリングの着座の問題はシャフト直径を小さくすることで解決する必要がありますか?
検査後にのみ、直径または嵌合が原因であることが特定されます。フィレットの衝突、バリ、面のエラー、または不適切な軸方向のスタックにより、ジャーナル サイズが許容可能な場合でも、適切な装着が妨げられる場合があります。