右を選択する油圧駆動モーターシャフトこれは、油圧システムの性能、耐久性、信頼性に直接影響を与える重要なエンジニアリング上の決定です。移動式油圧アプリケーション用のシャフト、産業用パワーユニット、または特殊な機器のいずれを指定する場合でも、選択プロセスでは複数の技術パラメータを徹底的に評価する必要があります。このガイドでは、エンジニアや調達専門家がカスタム油圧駆動モーター シャフトを購入する際に評価しなければならない 5 つの重要な要素について説明します。 材料組成や熱処理から幾何学的精度や表面仕上げに至るまで、シャフトがアプリケーションの厳しい操作要件を確実に満たすために、各要素が重要な役割を果たします。これらの重要な考慮事項を理解することで、システムのパフォーマンスを最適化し、油圧モーター アセンブリの耐用年数を延ばすための情報に基づいた決定を下すことができます。

1. 材料の選択と冶金的特性
あらゆる高性能の基盤油圧駆動モーターシャフトそれはその材料組成にあります。シャフトは、数千時間の動作時間にわたって寸法安定性を維持しながら、繰り返し荷重、ねじり応力、および潜在的な腐食環境に耐える必要があります。一般的な材料には、一般用途向けの AISI 1045 などの中炭素鋼と、高強度要件向けの AISI 4140 や 42CrMo などの合金鋼が含まれます。優れた耐食性が要求される用途には、17-4PH などのステンレス鋼グレードが強度と耐久性の優れたバランスを提供します。
材料を選択するプロセスでは、油圧システムの特定の動作条件を考慮する必要があります。動作圧力、回転速度、温度範囲、作動油への曝露などの要因はすべて、最適な材料の選択に影響を与えます。低速、高トルクの用途では良好に機能するシャフトでも、高速、連続使用のシナリオでは早期に故障する可能性があります。さらに、熱処理に対する材料の反応とその機械加工性は、性能と製造性の両方に影響を与える重要な考慮事項です。
エンジニアリングに関する洞察:シャフト材料の降伏強度と耐疲労性は、一貫したトルク出力を提供するモーターの能力と直接相関しています。適切な機械的特性を備えた材料を選択すると、シャフトが塑性変形や早期破損を起こすことなくピーク荷重に耐えることができます。衝撃や硬度の検証を含む高度な材料試験は、主要な製造施設では標準的に行われています。
2. 幾何学的精度と寸法許容差
油圧駆動モーター シャフトに関しては、形状の精度に妥協の余地はありません。シャフトはベアリング、シール、カップリングコンポーネントとシームレスに接続する必要があり、厳密な寸法公差が必要です。主要な幾何学的パラメータには、シャフト直径、同心度、真円度、真直度が含まれます。指定された公差からのわずかな逸脱でも、振動、ベアリングの早期摩耗、シールの漏れ、およびシステム全体の効率の低下につながる可能性があります。
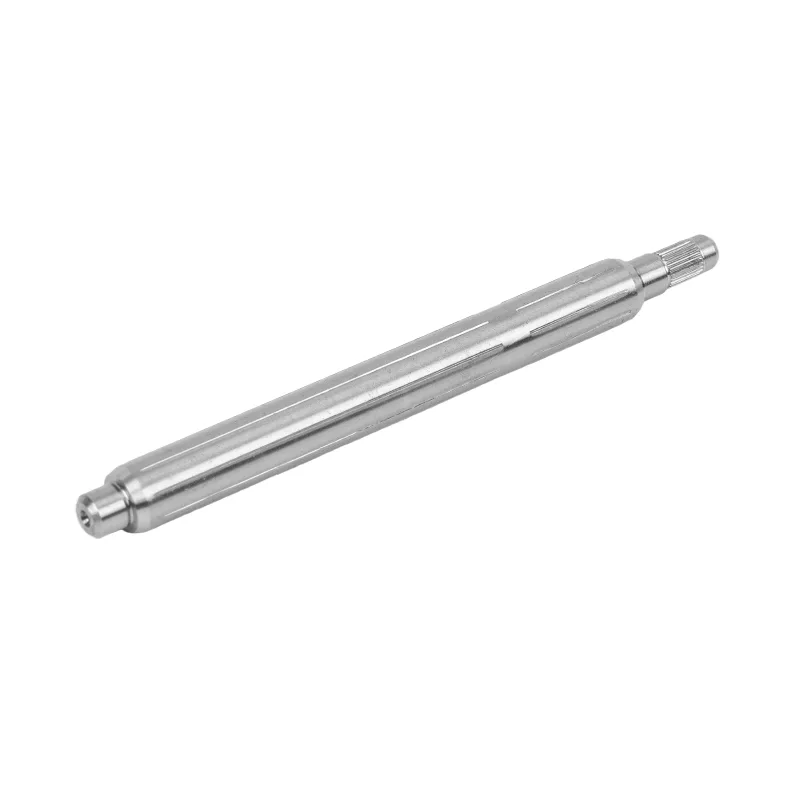
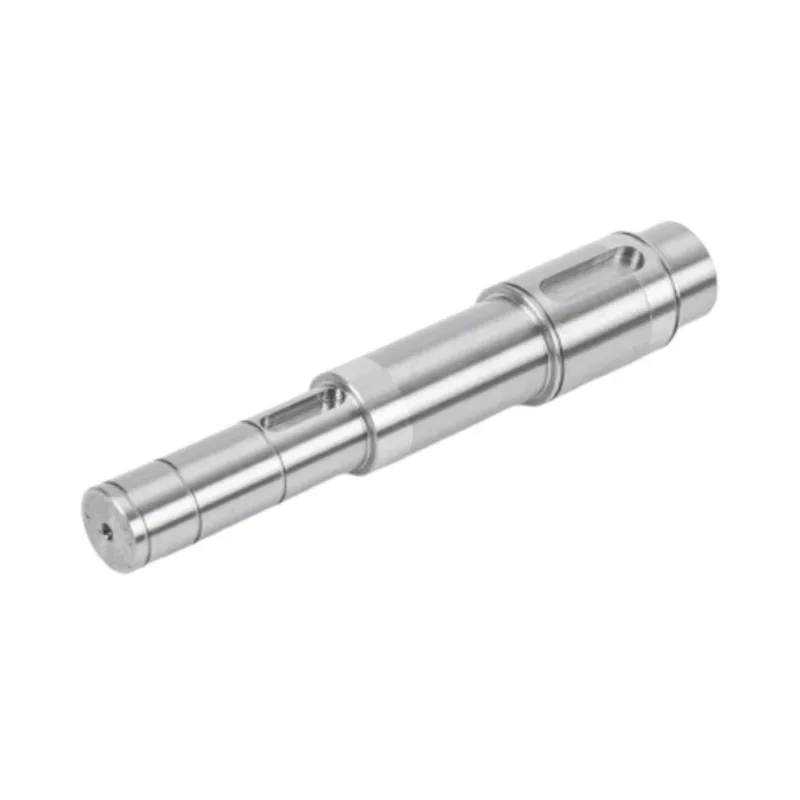
CNC 旋削、研削、ホーニングなどの最新の製造プロセスにより、ミクロンレベルの精度でシャフトを製造できます。潜在的なサプライヤーを評価する際には、生産工程全体にわたって一貫して厳しい公差を維持する能力を評価することが不可欠です。シャフトの形状は、動力伝達経路に不可欠なスプライン、キー溝、またはねじ山にも対応する必要があります。スプライン プロファイルは、長方形であってもインボリュートであっても、適切な荷重分散とトルク伝達を確保するために特別な注意を必要とします。
重要な寸法チェック
- 直径公差: 通常、ベアリングの取り付けに関しては ±0.01 mm に保たれます。
- 同心性: 回転バランスを確保し、振動を最小限に抑えます。
- 真直性: 固着や不均一な荷重分散を防止します。
- スプライン形状精度: 適切なトルク伝達に不可欠
- キー溝の寸法: カップリング仕様と正確に一致する必要があります
3. 表面仕上げおよびコーティング仕様
油圧駆動モーターシャフトの表面仕上げは、その性能と寿命に大きく影響します。滑らかな表面仕上げにより、ベアリング界面の摩擦が軽減され、シールの摩耗が最小限に抑えられ、腐食や疲労亀裂の発生に対する耐性が向上します。表面粗さは通常、Ra (平均粗さ) 値で指定され、重要なベアリング ジャーナルでは 0.4 μm Ra 以上の仕上げが必要になることがよくあります。
基本的な仕上げ要件を超えて、特殊なコーティングにより、要求の厳しい環境におけるシャフトの性能を向上させることができます。ニッケルメッキは優れた耐食性と硬度を提供し、ニッケルアルミニウム層などの特殊なコーティングは耐摩耗性を向上させ、摩擦を軽減します。コーティングまたは表面処理の選択は、湿気、化学物質、研磨性汚染物質への曝露などの動作環境を考慮して評価する必要があります。
パフォーマンスに関するメモ:最適なシール性能を実現し、流体漏れを防止するには、適切な表面処理と仕上げが不可欠です。シャフト表面を美しく仕上げると、シールの寿命が延び、メンテナンス間隔が短縮されます。高度な研削および超仕上げ能力を備えたメーカーは、現場での信頼性に直接つながる優れた表面の完全性を提供します。
4. 熱処理と硬度プロファイル
熱処理プロセスはシャフト材料の微細構造を変化させ、要求の厳しい油圧用途に必要な機械的特性を与えます。シャフトの硬度プロファイルは、耐摩耗性と靭性のバランスを考慮して慎重に設計する必要があります。浸炭や窒化などの肌硬化プロセスにより、衝撃荷重を吸収できる強靱で延性のあるコアを維持しながら、硬くて耐摩耗性の表面層が作成されます。
貫通硬化は、断面全体にわたって均一な硬度が必要な小さなシャフトや用途に適しています。ただし、大型のシャフトや高いねじり荷重を受けるシャフトの場合、硬度差プロファイルによって表面耐久性とコアの靭性の最適な組み合わせが得られることがよくあります。寸法精度を損なう可能性のある歪みや残留応力を導入することなく、指定された硬度値を達成するには、熱処理プロセスを慎重に制御する必要があります。
一般的な硬度の仕様
- 表面硬度: 55 ~ 62 HRC (耐摩耗用途向け)
- コア硬度: 25 ~ 35 HRC の靭性と耐衝撃性
- ケースの深さ: アプリケーション要件に応じて 0.5 ~ 2.0 mm
- 歪み制御: 寸法公差を維持するために重要
5. カスタマイズ機能と設計の柔軟性
すべての油圧用途には独自の課題があり、カスタム設計のシャフト ソリューションが必要となる場合があります。形状、材料、熱処理、表面仕上げをカスタマイズできるため、シャフトを特定の動作条件に合わせて最適化できます。特殊なスプライン プロファイル、標準以外の長さ、または独自の機能の組み合わせが必要な場合でも、包括的なカスタマイズ機能を提供するメーカーと協力することが不可欠です。
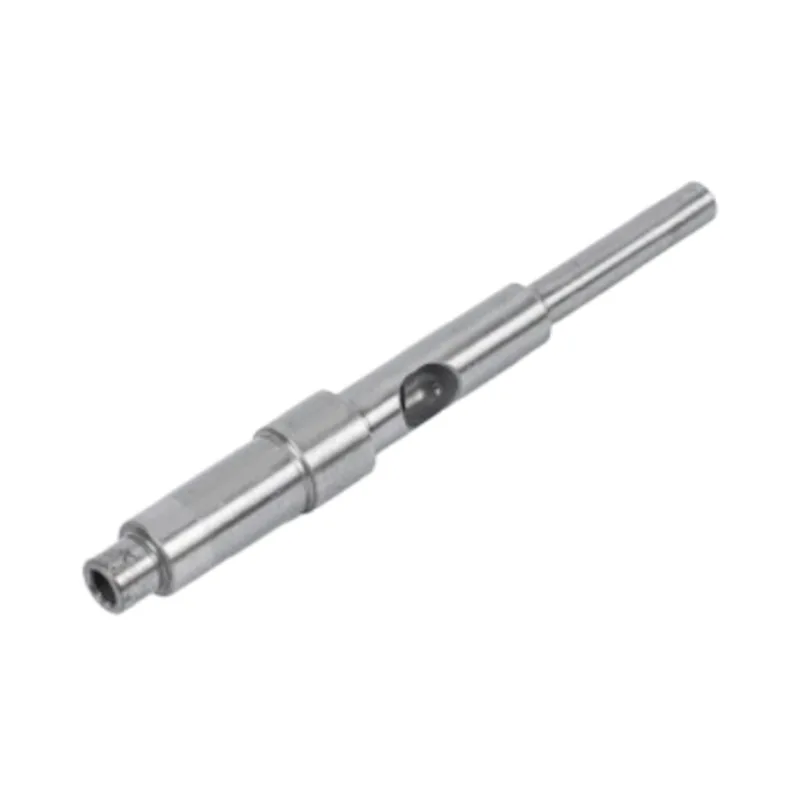
設計の柔軟性は、単に標準寸法を変更するだけではありません。高度な製造能力により、段付きシャフト、テーパー部分、組み立ての複雑さを軽減する統合機能などの複雑な形状の製造が可能になります。プロトタイプを迅速に作成し、設計を繰り返すことができるため、製品開発サイクルが大幅に加速され、最終的なシャフトがすべての性能要件を確実に満たすことができます。
カスタマイズの利点:真のカスタムシャフトソリューションは、極端な負荷や高速から腐食環境やスペースの制約に至るまで、アプリケーションの特定の要求に対応します。この的を絞ったアプローチにより、システムのパフォーマンスと信頼性が最大化されます。社内エンジニアリングサポートと柔軟な生産ラインにより、メーカーは品質やリードタイムを犠牲にすることなく、最も複雑な設計仕様にも対応できます。