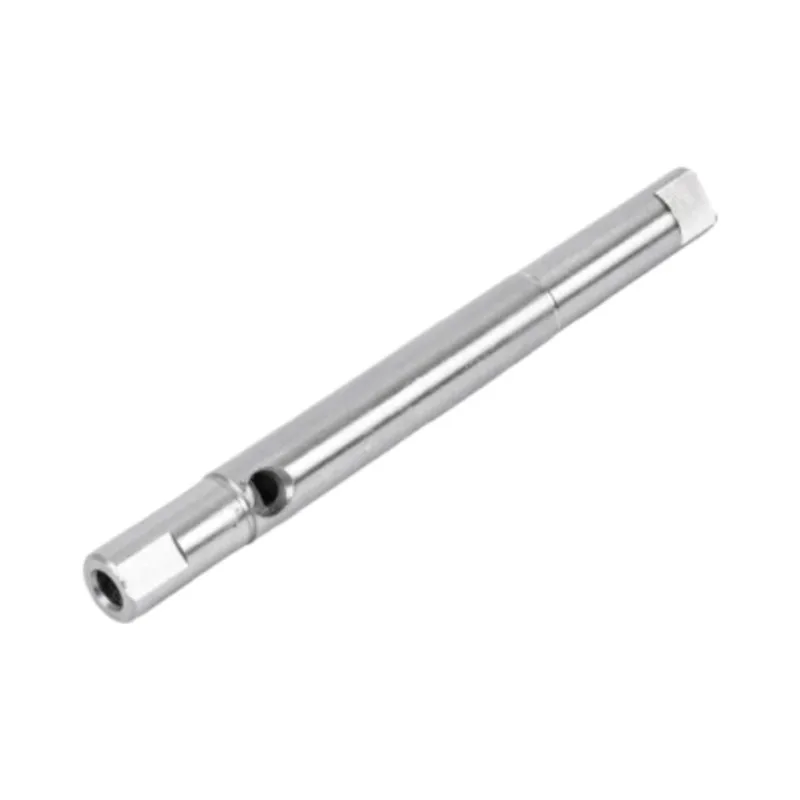
ポンプやファンでは、モーターシャフトトルクを伝達するだけで済みます。サーボ ドライブ、ロボット ジョイント、または CNC 軸では、位置も提供する必要があります。シャフトの数ミクロンの振れは、ロボットアームの端では目に見える誤差となり、オペレーターにはすべての変化が聞こえる鳴き声が聞こえます。この違いにより、どのスペックが重要かが変わります。このガイドでは、Guanshuo が自動化のために構築するシャフトと、それらを区別する数値について説明します。
一般的な工業用シャフトは強度規定となっております。トルクを伝達できますか、そしてそれは持続しますか?自動化シャフトは、それらの質問の前に、さらに 2 つの質問に答える必要があります。
1つ目は位置関係です。サーボ システムはシャフトの一方の端にあるエンコーダでループを閉じますが、仕事はもう一方の端で行われます。これら 2 点間の振れ、偏心、ワインドアップは、制御システムが認識できないエラーであり、修正することができません。シャフトは、エンコーダの読み取り値が正確であるために十分に正確である必要があります。
2つ目はアコースティックです。自動化セルは人々のそばで実行されます。シャフトのバランスがわずかに崩れると、高速走行時に異音を発し、ベアリングの寿命を縮める振動に変わります。ここではバランスグレードは仕様であり、後付けではありません。
オートメーション シャフト図面では、4 つの数値がほとんどの作業を行います。これらは、Guanshuo が制作において大切にしている価値観です。
同軸度は、購入者が最も頻繁に過小評価するものです。これは、すべての直径が単一の軸をどの程度共有しているかを示します。サーボ シャフトでは、エンコーダー シート、ベアリング ジャーナル、出力テーパーのすべてが中心の位置に一致している必要があります。数ミクロンを超えて一致しない場合、モーター自体が競合します。
シャフトの振れはシャフトに留まりません。ロボット アームでは、関節での誤差がアームの到達距離に乗じられます。このため、ジョイント シャフトは、エンドエフェクターの公差が示すよりもはるかに厳しく指定されています。シャフトの予算はシステムの予算の一部である必要があります。
A サーボモーターシャフト出力側のインターフェイスを中心に構築されています。 Guanshuo は、これらを標準の 1:10 テーパー、M4 ~ M12 の雌ねじ、C0.5 ~ C2 の端面取りで加工します。テーパーとドローボルトにより、位置決めシステムに必要な堅固でバックラッシュのない接続が実現します。クリアランスのあるキー付きハブは、サーボに狩りの対象を与えます。
このルートは、CNC 旋削に続いて超精密研削を行い、同軸度を ≤0.005 mm にし、その後 G1 ダイナミックバランス補正を行います。表面強化は「表面焼入れ」「窒化」「クロムメッキ」の3種類からお選びいただけます。
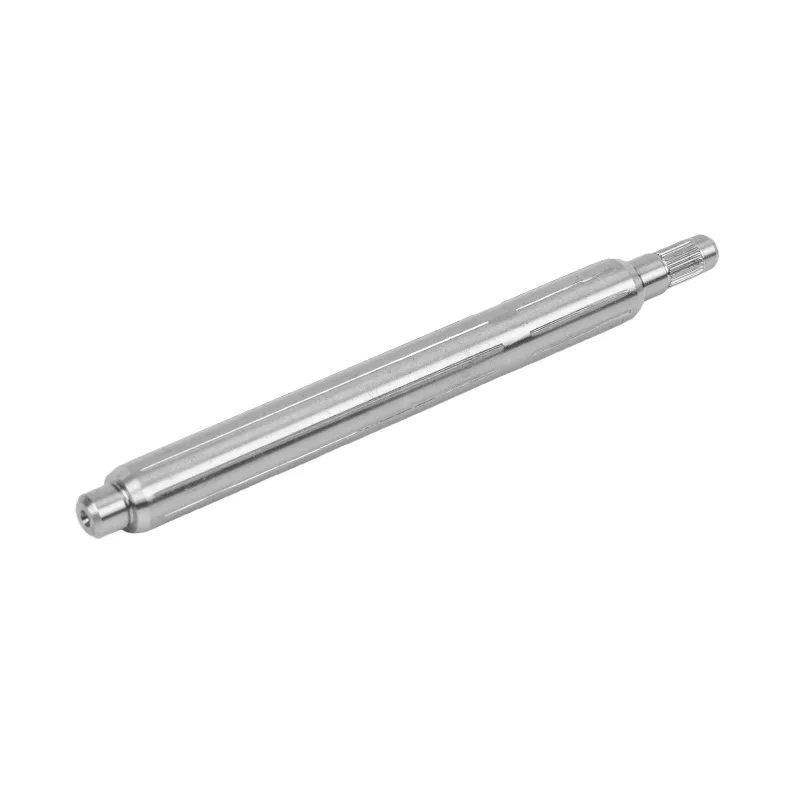
ステッパー シャフトは開ループ動作を行うため、誤差を補正するエンコーダーはありません。そう考えると、より厳しいスペックが要求されるように思えますが、デューティが軽く、速度も低いため、実用的な要件は緩和されます。
| スペック | ステッパーシャフト | サーボシャフト |
|---|---|---|
| なくなる | ≤0.01~0.02mm | 同軸度 ≤0.005mm |
| 直径公差 | h7 | h5 / h6 |
| 表面仕上げ | Ra0.8~1.6μm | Ra0.2~0.4μm |
| バランス | 通常は指定されません | G1以上 |
| 出力端 | プレーン、Dフラットまたはキー溝 | 1:10 テーパー、M4 ~ M12 ネジ付き |
これら 2 つの列の間のギャップがコスト ギャップです。ステッパー アプリケーションでサーボ グレード番号を指定することは、購入者が過剰な支払いをする最も一般的な方法の 1 つです。マシンがオープンループで中程度の速度で実行されている場合、ステッパー コラムは正直な仕様です。
高速シャフトはシャフト製作が難しいところです。関碩が建てる高速モーターシャフトφ5~φ50mm、振れ≦0.001~0.003mm、h5またはh6公差、Ra0.2~0.4μm、バランスG1以上。基材は高強度合金で、焼き入れ、焼き戻し、窒化処理が施されています。
この数字の理由は物理学にあります。不平衡力は回転速度の二乗に応じて増加します。 1,500 rpm では目に見えない残留アンバランスが、主軸速度では破壊的な力となります。工作機械の主軸シャフトは、表面硬度が HRC 60 ~ 65 で、G0.1 ~ G0.4 のバランスが保たれており、疲労寿命は 15,000 時間以上です。
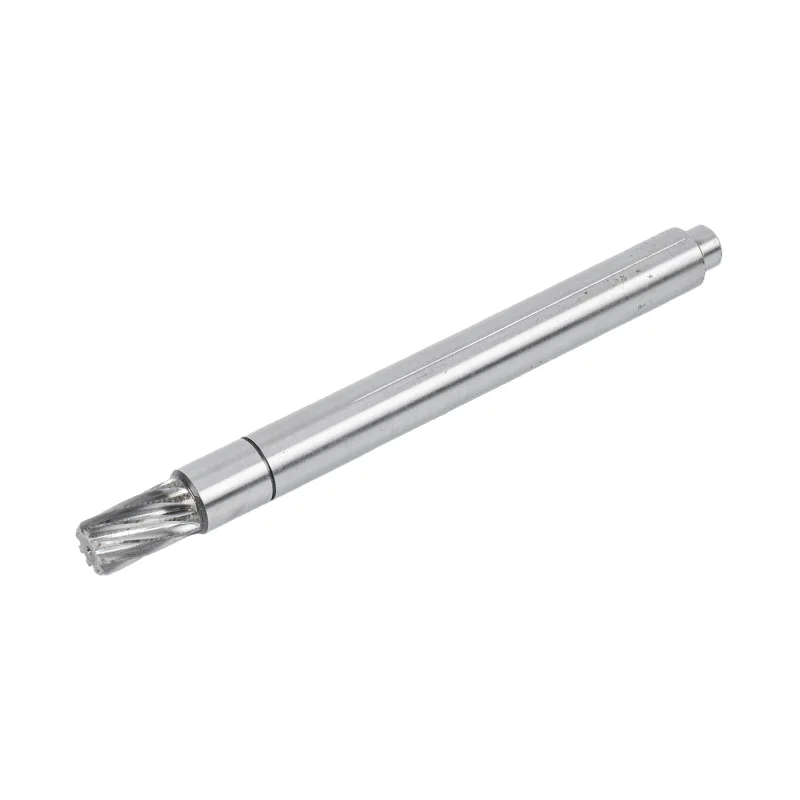

自動化の中には、火花が危険な雰囲気で動作するものもあります。防爆モーターシャフトは振れを 0.01 mm 以下に抑え、非火花合金で作ることができます。厳密な振れは、ここでの精度だけではありません。そもそも摩擦によって熱が発生し、火花が発生するため、摩擦が起こらないようにローターを中心に保ちます。
ほとんどの自動化シャフトは、段付きシャフト。各ステップでは、ベアリング、シール、ギア、またはローター スタックを長さに沿った設定位置に配置します。これらのパーツが直角に配置されているかどうかを決定する 2 つの仕様があります。
直角度の数値は食い込む数値です。直角ではない段差に押し付けられたベアリングは、取り付けた瞬間から不均一な荷重がかかります。高温になり早期に故障し、その故障はシャフトの問題ではなくベアリングの問題のように見えます。 Guanshuo はこれらを次のように構築しますシングルステップそしてダブルステップシャフト。
出力機能は、トルクと同様に位置決めの決定も行います。各オプションは、剛性とコストを引き換えにします。
| 特徴 | 行動 | ベストフィット |
|---|---|---|
| Dフラット | シンプル、低コスト、ある程度のクリアランス | 小型ステッパー、軽量 |
| キー溝 | 高トルクだがクリアランスがあるためバックラッシュが許容される | ギアモーター、一方向ドライブ |
| スプライン | 多くの歯に荷重が分散され、バックラッシが少ない | ロボットジョイント、逆転サーボドライブ |
| テーパーとドローボルト | 最も硬く、事実上バックラッシュゼロ | サーボ出力終了 |
キー溝は GB/T 1095 にカットされています。逆転サーボ軸の場合、キー付きジョイントのバックラッシュが位置決め誤差として直接現れます。そのため、サーボ端でテーパー インターフェイスが支配的になります。関碩が保持するマルチキー溝対称性が 0.02 mm 以下で、キーが正解です。
自動化シャフトには、多くの場合、硬いコアのない硬い表面が必要です。 4 つの治療法があり、さまざまな問題を解決します。
| 処理 | それが与えるもの |
|---|---|
| 高周波焼入れ | ハードジャーナル、タフなコア、言うべき寸法変化なし |
| 窒化処理 | 非常に硬く、歪みの少ない表面。高速シャフトに最適 |
| 硬質クロムメッキ | 耐摩耗性と耐腐食性、および摩耗したジャーナルを再生するルート |
| セラミックコーティング | 必要に応じて優れた耐摩耗性と電気的絶縁を実現 |
表面処理後にシャフトを研磨するかどうかはサプライヤーに問い合わせてください。窒化処理とメッキ処理では仕上がり寸法が変わります。治療が最後の操作である場合、図面上の公差は受け取る公差ではありません。
ロボットのジョイントシャフトは、これまでのポンプシャフトでは経験したことのない責務に直面しています。開始、停止、反転が絶えず繰り返され、すべてのサイクルが疲労サイクルとなります。 Guanshuo の産業用ロボットのシャフトは、1,000,000 回を超える疲労摩耗サイクルを故障することなく通過できるように作られており、これはこのクラスの作業に適した数値です。
そこに到達するには、1 つのトリックではなく、プロセス全体の組み合わせが必要です。合金鋼、グレードに合わせた熱処理ルート、直径が変化する場合でも十分なルート半径、および完成した形状が正確になるように硬化後に研削します。この背後にある材料の選択については、シャフト材質ガイド、およびその中の処理順序加工のウォークスルー.
サーボモーターのシャフトにはどの程度の公差が必要ですか?
完成したシャフトの同軸度は ≤0.005 mm、直径公差は h5 または h6、研削仕上げは Ra 0.2 ~ 0.4 μm です。ダイナミックバランスはG1以上である必要があります。 Guanshuo は、CNC 旋削とその後の超微細研削とバランス修正によってこれらを実現します。
サーボとステッピングモーターシャフトの違いは何ですか?
サーボシャフトはあらゆる点でより堅くなっています。同軸度 ≤0.005 mm 対ステッパー振れ ≤0.01 ~ 0.02 mm、h5 または h6 対 h7、Ra 0.2 ~ 0.4 μm 対 Ra 0.8 ~ 1.6 μm、およびステッパーには通常必要ない指定バランスグレード。サーボの端もプレーンエンドやDフラットではなく、1:10のテーパーになっています。
自動化シャフトではなぜ動的バランスが重要なのでしょうか?
アンバランス力は速度の二乗に応じて増大するため、小さな残留物でも高回転では大きな振動となります。この振動はベアリングの寿命を縮め、セル内で聞こえる鳴き声を加え、位置決め精度を低下させます。高速シャフトはG1以上、スピンドルシャフトはG0.1~G0.4のバランスをとっております。
ロボットの関節軸はキー溝を使うべきかスプラインを使うべきか?
ほとんどの場合、スプラインです。キー溝は組み立てる際に隙間が必要ですが、その隙間がジョイントが反転する際のガタとなります。スプラインは、ロストモーションを大幅に抑えながら、多くの歯に負荷を分散します。サーボ出力端の場合、ドローボルトを使用したテーパーの方がさらに剛性が高くなります。
Guanshuo は防爆モーター用のシャフトを製造できますか?
はい。防爆シャフトは振れが 0.01 mm 以下に保たれており、非火花合金で供給できます。タイトな振れによりローターが中心に保たれるため、摩擦が起こらず、熱や火花の発生が防止され、定格が回避されます。