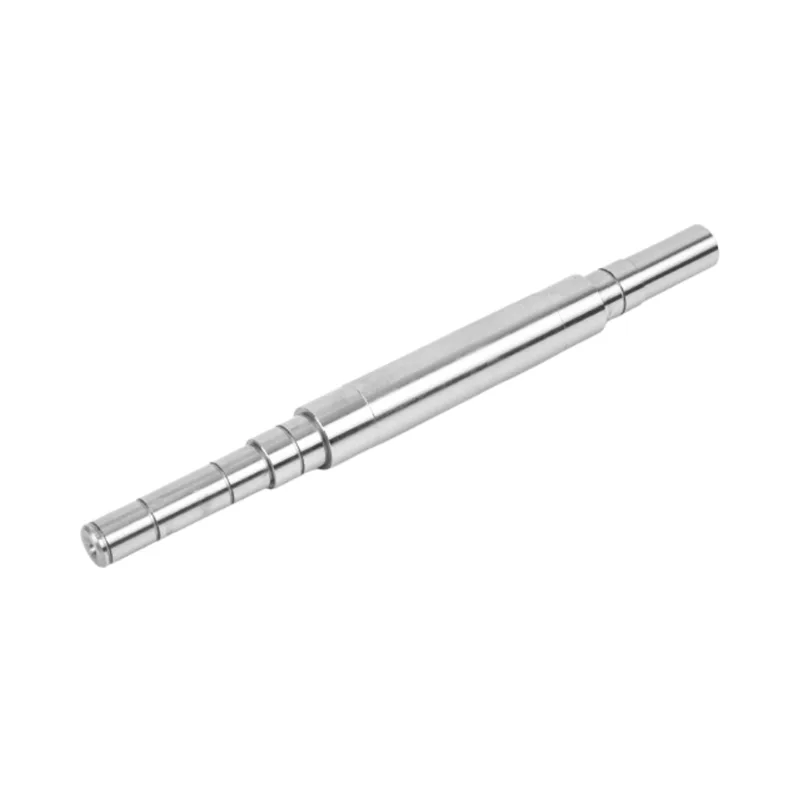
シャフト加工は、未加工の棒材を切断、フライス加工、研削、熱処理を通じて完成したシャフトに加工するプロセスです。精密部品 (モーターやポンプのシャフトなど) では、直径は通常、Ra 0.4 μm まで研削仕上げされ、IT5 ~ IT6 のバンドに保たれます。どのプロセスをどの順序で使用するかは、材料、形状、振れをどれだけ厳しくする必要があるかによって異なります。
モーターの性能は、モーターの中心を通るシャフトによって決まります。シャフトが数ミクロン摩耗すると、下流のいたるところでそれが振動、騒音、数カ月早く摩耗するベアリングとして感じられるようになります。それが理由ですシャフト加工私たちの活動の中心に位置しています。 10 年以上にわたり、当社は棒材を、40 か国以上に出荷される EV 駆動モーター、オートメーション ライン、家電製品向けに、負荷がかかった状態でも公差を維持できるシャフトに加工してきました。
このガイドでは、精密シャフトが実際にどのように作られるのかを説明します。順番に加工する手順、議論に値する公差、材質、有能な加工パートナーと単に安いだけの加工パートナーを見分ける方法について説明します。

シャフト加工とは何ですか?
シャフト加工はサブトラクティブプロセスです。丸棒から始めて、残ったものが図面に合うまで金属を取り除きます。適切な直径、適切な長さ、ここにキー溝、あそこにネジがあり、すべてが公差内になります。何も追加されません。正確さは完全に、適切な場所で材料を取り除くことによってもたらされます。
一般的な「加工」と一括りにせず、このように呼ばれているのは、軸が回転するためです。ブラケットは 10 分の 1 ミリ外れても、誰も気付かないことがあります。数千RPMで回転するシャフトでは不可能です。同心度、真直度、表面仕上げはすべて、完成したアセンブリがどれほど静かに、どのくらい長く稼働するかに直接影響します。精密シャフト加工とは、実際には、部品の全長にわたってこれら 3 つの要素を制御することです。
シャフト加工プロセスのステップバイステップ
同じ仕事は 2 つとしてありませんが、精密シャフトは通常、ほぼ次の順序で工場内を移動します。順序は個々の操作と同じくらい重要です。硬化する前に研削すると、熱によって部品が許容範囲外に戻ります。
材料の選択とカットオフバーストックは負荷と環境に合わせて選択され、フェーシングと研削ストック用に少し余裕を持った長さに切断されます。荒旋削加工CNC 旋盤では、バーは完成形状に近づけられ、後でグラインダーがきれいにするために重要な直径に数十分の 1 ミリメートルが残ります。
穴あけまたはボーリング中空シャフトの場合のみ - 外側が仕上げられる前に、中心を通る穴がドリルまたはガンドリルで開けられます。
フライス加工キー溝、平面、スプライン、クロス穴は、部品がまだ柔らかく加工しやすいうちに、フライス盤またはターンミル盤で切削されます。
熱処理シャフトは、強度と耐摩耗性を高めるために、通常は焼き入れと焼き戻しが行われ、場合によってはベアリング ジャーナルに高周波焼き入れが行われます。
仕上げ研削円筒またはセンタレス研削により、ランニング直径を最終的なサイズと表面仕上げまで縮小し、熱処理によって残った歪みを修正します。
検査出荷前に、直径、振れ、同心度、表面粗さが図面と照らし合わせてチェックされます。
マーキングと梱包防錆処理、必要箇所にレーザーマーキングを施し、輸送中の地面を保護するパッキンを施します。
- 順序が固定されている理由:硬化によりシャフトがわずかに歪みますが、これは物理的な現象であり、欠陥ではありません。仕上げ研削を放置する後熱処理により、完全にまっすぐなままの硬くて耐摩耗性の部品が完成します。最初に研削し、最後に硬化するショップは、紙の上で測定しても現場で振動するシャフトを出荷します。
コアプロセス: 旋削、フライス加工、研削
3 つの操作ファミリーは、ほとんどの作業をシャフト上で実行します。旋削加工で丸いプロファイルを定義し、フライス加工で形状を追加し、研削加工で精度を高めます。一般的なジョブでの比較は次のとおりです。
| プロセス | シャフト上での動作 | 最適な用途 | 一般的な精度 |
|---|---|---|---|
| CNC旋削加工 | 棒材から全体の丸いプロファイル、ショルダー、直径を切り出します。 | すべてのシャフトを荒加工および中仕上げ段階として | ±0.02~0.05mm |
| フライス加工/ターンミル | キー溝、平面、スプライン、十字穴、ねじの切断 | ドライブ機能または非円形のディテールを備えたシャフト | 機能に依存する |
| 円筒研削 | 厳密な真円度と同心性を実現するために中心間のジャーナルを仕上げます | 段付きおよび肩付きシャフト | IT5~IT6、Ra≦0.4μm |
| センタレス研削 | ワークレスト上でプレーン直径を仕上げます。センター穴は必要ありません。 | 長くて真っ直ぐなシャフトを大量生産 | IT5~IT6、Ra≦0.4μm |
| 摩擦圧接 | 2 つのマテリアルを端から端まで結合します — 例:スチールボディにステンレスヘッド | 高価な合金を節約するバイメタルシャフト | 完全強度ジョイント |
次の間の選択円筒研削およびセンタレス研削最も頻繁に購入者をつまずかせるものです。円筒研削は、2 つの研削のうち、シャフトが独自の中心穴を中心に回転するため、段差のある部品の場合により正確です。センターレス研削では、スピードと引き換えに位置制御を少し放棄します。これはまさに、ボリュームのある長いプレーンシャフトに求められるものです。実際には両方を実行します。決定するのはマシンではなく部品です。
私たちが加工する材料 — そしてその選択が仕事をどのように変えるか
シャフトの最初の決定は材料であり、その後にすべてが静かに決まります。部品がどのように切断されるか、硬化できるかどうか、腐食性または衛生的な環境でどのように動作するかなどです。当社は炭素鋼、合金鋼、ステンレス鋼を加工しており、負荷、環境、予算に応じて適切なファミリーが決まります。
| 材料ファミリー | 共通グレード | なぜそれを選ぶのか |
|---|---|---|
| 中炭素鋼 | 1045 / C45 | 主力製品。強度が高く、機械加工が容易で、高周波焼き入れが必要なため、ほとんどの汎用シャフトを低コストでカバーできます。 |
| 合金鋼 | 40Cr / 4140 | 強度と疲労寿命が高く、焼き入れと焼き戻しによく反応します。負荷がかかったドライブシャフト用のピックです。 |
| ステンレス鋼 | 303 / 304 / 316 / 420 | 腐食と衛生。食品、医療品、ポンプなど、シャフトが湿気、化学物質、または洗浄液にさらされる場所で使用されます。 |
ここには、グレードの選択、熱処理の反応、各機械の加工方法など、1 つの表では保持しきれない多くのニュアンスがあります。で詳しく取り上げましたモーターシャフトにはどのような材質が使用されていますか、図面を完成させる前に一読の価値があります。
公差、仕上げ、振れ: 重要な数値
ここがシャフト加工の興味深いところであり、実際に価格と品質が異なるところです。単純に「サイズを調整する」という図面は、IT6 の直径と 0.01 mm の振れを指示する図面とは大きく異なる作業です。 3 つの仕様がほとんどの重みを占めます。
| 仕様 | 何を制御するのか | 精密シャフト範囲 | 関朔標準 |
|---|---|---|---|
| 寸法許容差(ITグレード) | 各直径がターゲットのサイズにどの程度一致するか | ランニングフィットの IT5 ~ IT7 | IT5~IT6 |
| 表面粗さ(Ra) | グランドジャーナルの滑らかさ - 摩擦とベアリングの寿命を促進 | Ra 0.4~0.8μm | Ra≦0.4μm |
| 振れ・同心度 | シャフトが自身の軸を中心にどれだけ正確に回転するか | キージャーナルで 0.01 ~ 0.02 mm | センターグラウンドの雑誌で開催 |
これらを読んだ上で簡単に一言。 IT グレードは ISO 公差システムに基づいています。数値が低いほどバンドが厳しく、グレードが下がるたびに実際の加工時間がかかるため、部品が実際に必要とする箇所のみ厳密に指定することが有益です。 Ra は仕上げ面の平均粗さです。 Ra 0.4 μm の研削シャフトはガラスのように滑らかな感触で、ベアリングやシールを冷却します。振れは、この 2 つを結び付けます。振れは、シャフトが回転するときにダイヤル インジケータに表示されるぐらつきであり、回転部品では、アセンブリが静かかどうかを決定する単一の数値であることがよくあります。
熱処理:シャフトの強度を得る場所
機械加工によりシャフトの形状が決まります。熱処理によりバックボーンが生まれます。ほとんどのシャフト鋼は旋削直後は比較的柔らかく、キー溝の切削には適していますが、長年にわたる逆転荷重には適していません。熱処理は、鋼材の寸法ではなく構造を変えることでこの問題を修正します。
シャフト加工の最も一般的な方法は、焼き入れと焼き戻しです。部品を加熱し、急速に冷却して完全に硬化させ、その後焼き戻しを行って、靭性と引き換えに多少の硬度を保ちます。ベアリングジャーナルなど、走行面のみを硬くする必要がある場合、高周波焼き入れはそのバンドのみを加熱し、コアを丈夫なままにします。トレードオフは常に同じです。より硬いものは摩耗に強く、より硬いものは亀裂に耐えます。焼き戻しのステップでは、この 2 つのバランスをとることができます。
熱処理は、プロセス順序がそのようになる理由でもあります。硬化によりパーツが若干歪んでしまうため、前にフィニッシュグラインドは決して後ではありません。シャフトを研磨して硬化すると、自分自身の精度が元に戻ってしまいます。
製造現場での品質管理
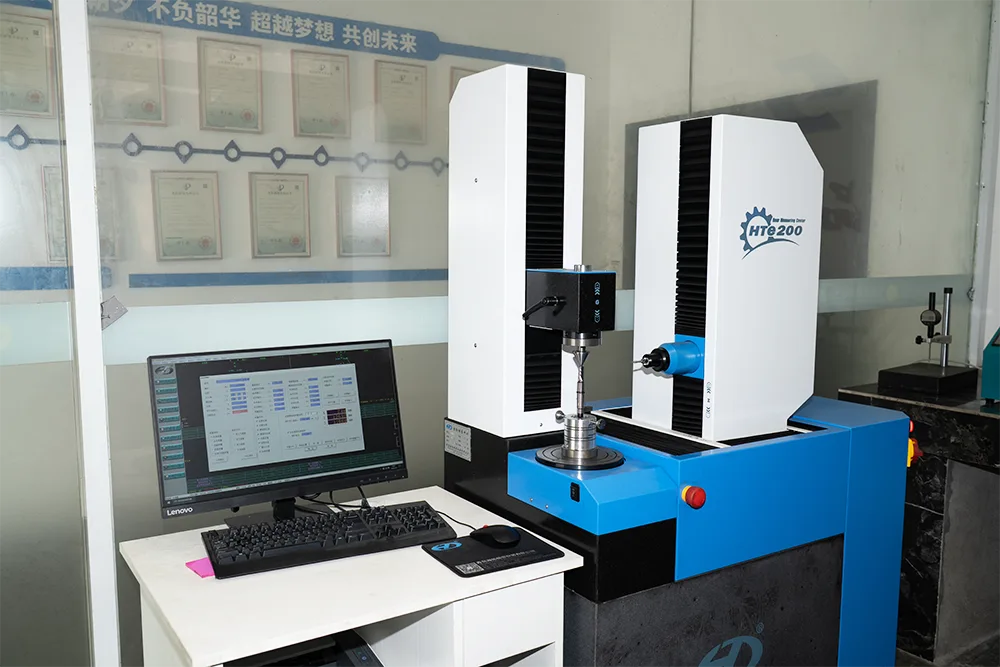
測定されない精度は単なる希望にすぎません。シャフトが建物から出る前に、すべての重要な直径、キージャーナルの振れ、および表面仕上げが図面と照らし合わせてチェックされます。この検査規律は、当社が ISO 9001 認証を取得し、当社の取り組みが長年にわたって 11 件の特許を取得してきた理由の一部です。
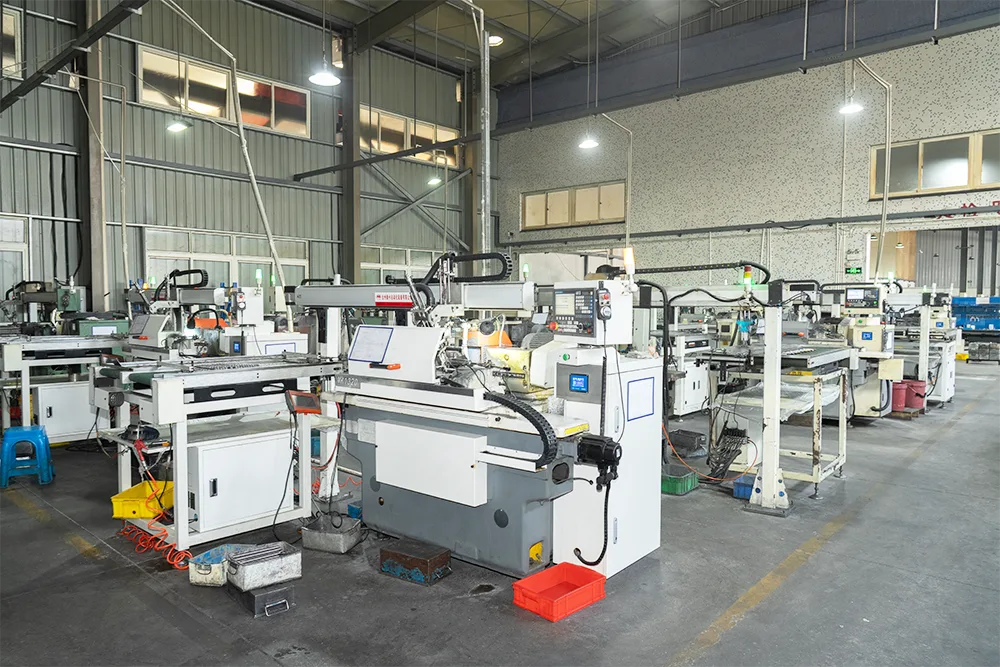
ここでも生産能力が重要です。なぜなら、安定した精度は、1 台の優れたグラインダーと待機列ではなく、適切な機械を大量に用意することで得られるからです。当社の研削ラインでは、26 台の CNC 円筒研削盤と 6 台の高精度センタレス研削盤が稼動しています。これにより、単一の主要部品ではなく、生産工程全体にわたって IT5 ~ IT6 を保持できるようになります。 2016 年に設立された国家的ハイテク企業として、当社は 1 つのことを中心にショップを構築しました。それは、パーツ 1 とパーツ 10,000 の寸法が同じシャフトです。
私たちが加工するシャフト
上記のプロセスを組み合わせることで、かなり広範囲のシャフト タイプが作成されます。それぞれに独自の加工シワがあり、詳細が必要な場合はそれぞれ専用のページがあります。
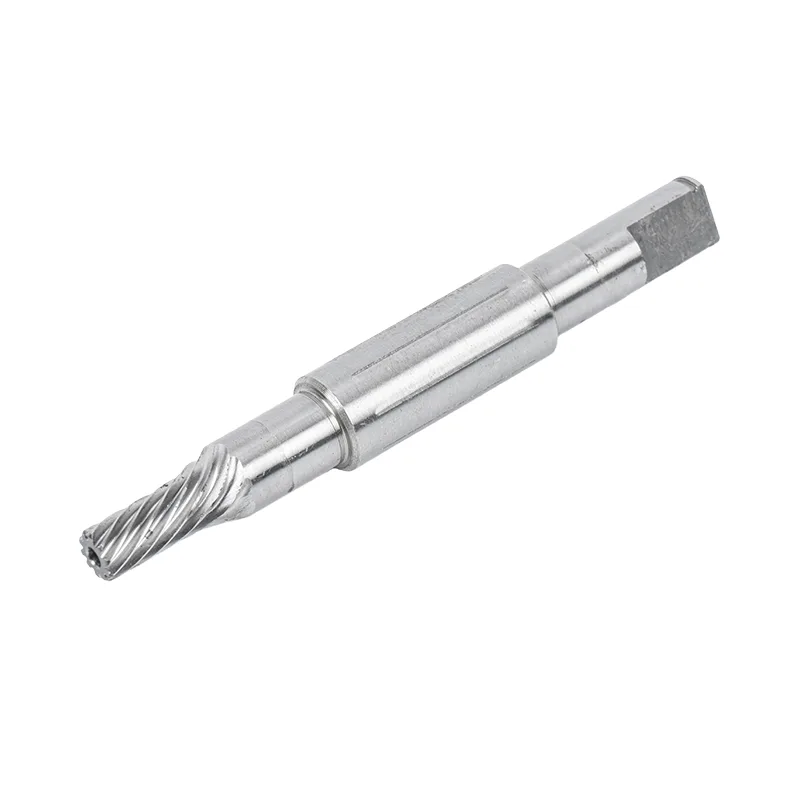
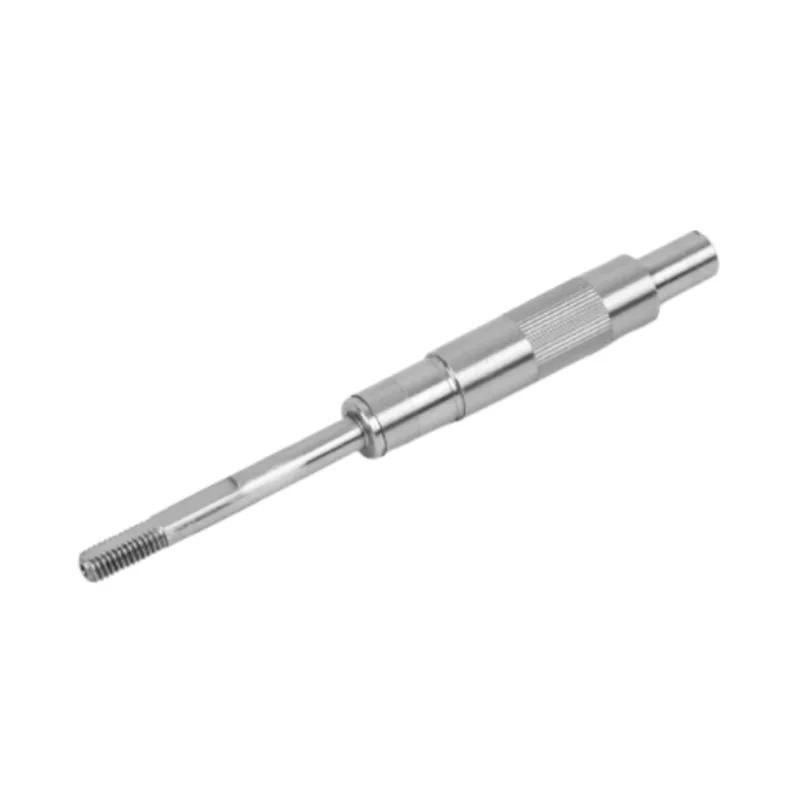
- ソリッドモーターシャフト— ベースライン、inスムーズ, キー溝, スプライン付きそして段差のあるトルクの伝達方法に応じて形状が異なります。
- 中空モーターシャフト— 重量を軽減したり、配線や冷却剤を配線したりするために、中心に穴を開けます。見る中実シャフトと中空シャフトそれぞれが意味をなすときのために。
- 特殊シャフト— ポンプ、バルブ、医療機器用のステンレス鋼の摩擦溶接シャフトや部品が含まれます。
- 汎用シャフト— 実証済みの標準プロファイルが機能するサーボ、ステッピング、および家電製品のモーター用。
シャフト加工パートナーの選び方
ほとんどのバイヤーはシャフトを回す人を見つけることができます。部品番号 5,000 の IT6 と 0.01 mm の振れを保持し、それを書類で裏付けてくれるショップを見つけるのは、さらに困難です。この 2 つはいくつかの点で区別されます。
旋削ではなく、まず研削能力について尋ねてください。旋削は一般的ですが、大量の精密研削はそうではありません。シャフトの信頼性は元の鋼材と同等であるため、限界直径の検査報告書を見せてもらえるかどうか、また材料証明書をどのように扱うか尋ねてください。バッチがドリフトすると何が起こるかを尋ねてください。真剣なサプライヤーは測定し、調整し、文書化します。弱い者は希望を抱きます。そして、シャフトがすでに誰のモーターで動作しているかを見てください。EV、オートメーション、および家電のドライブトレインにおける10年間の研究は、スペックシート上で偽装できるものではありません。
カスタムシャフトの加工は、カタログから引用するのではなく、図面、公差、材質を正確に見積もって仕様に合わせて作成する必要があります。 「カスタム」サプライヤーが標準サイズに向けてあなたを誘導し続ける場合、それは彼らが実際に加工できるものについて何かを教えてくれます。
引用するシャフトの図面はありますか?
2D 図面または公差、材質、仕上げをマークアップしたサンプルをお送りください。見積書を提出し、それが役立つ場合は現場からの提案を 1 ~ 2 つ提供します。
シャフト加工の見積もりを取得するよくある質問
シャフト加工はどの程度の公差を保持できますか?
それはプロセスによって異なります。荒旋削加工ではプラスまたはマイナス 0.05 mm の範囲内に収まりますが、精密シャフトでの仕上げ研削加工では直径公差が IT5 ~ IT6 の範囲内になり、表面粗さは Ra 0.4 μm まで下がります。 Guanshuo では、モーターとポンプのシャフトの標準としてこれらのレベルまで研削します。
円筒研削とセンタレス研削の違いは何ですか?
円筒研削は中心でシャフトを保持するため、優れた同心度が得られ、段付きシャフトや肩付きシャフトに適しています。センタレス研削はワークレスト上でシャフトをサポートし、より速く回転するため、より大量の長いプレーンシャフトに適合します。当店も含め、ほとんどのお店は部位に応じて両方を併用しています。
加工シャフトに最適な材質はどれですか?
単一の最高の素材はありません。 1045 などの中炭素鋼は、ほとんどの一般用途のシャフトをカバーし、40Cr などの合金鋼はより高い負荷に耐え、硬化によく対応します。また、腐食や衛生が重要な場合にはステンレス鋼が選択されます。適切な選択は、負荷、環境、コストによって決まります。
中空シャフトの加工はできますか?
はい。中空シャフトは、中心にドリルまたは穴を開けてから、中実シャフトと同様に回転および研磨されます。重量が軽減され、配線、冷却剤、または 2 番目のシャフトをボアに通すことができます。これは EV やオートメーション モーターで一般的です。
図面からカスタムシャフトを加工しますか?
それが私たちの仕事のほとんどです。 2D 図面または公差、材質、仕上げを記載したサンプルをお送りください。お見積りいたします。固定のカタログからではなく、お客様の仕様に合わせて加工します。
機械加工されたシャフトはどのような業界で使用されていますか?
当社のシャフトは、新エネルギー車両モーター、産業オートメーションとロボット工学、家庭用電化製品、ポンプとバルブ、医療機器など、負荷がかかっても回転部品が安定しなければならないあらゆる場所に使用されています。